

Изготовление оборудования для очистки отходящих газов на заказ – OEM
2026-08-26
Изготовление оборудования для очистки отходящих газов на заказ: почему стандартные решения не работают в 2026 году
Прямой ответ на ваш запрос прост: изготовление оборудования для очистки отходящих газов на заказ (OEM) — это единственный способ гарантировать соответствие жестким экологическим нормам ЕАЭС и избежать штрафов, когда состав вашего выброса нестабилен или содержит специфические примеси. Готовые каталожные установки часто проектируются под “усредненные” параметры, что в реальной эксплуатации приводит к перерасходу реагентов, быстрому износу катализатора или, что хуже всего, к превышению ПДК при пиковых нагрузках. В нашей практике мы видели десятки случаев, когда предприятия покупали дешевые скрубберы, которые не справлялись с колебаниями температуры газа, теряя до 15% эффективности уже через полгода работы.
Рынок промышленной фильтрации в 2026 году диктует новые правила. Согласно обновленным требованиям Росприроднадзора и международным стандартам ISO 14001, контроль за выбросами летучих органических соединений (ЛОС), кислых газов и твердых частиц стал тотальным. Автоматизированные системы мониторинга передают данные в режиме реального времени, и любая ошибка в подборе технологии очистки становится видимой для регулятора мгновенно. Именно поэтому крупные заводы переходят от покупки “коробочных” решений к полному циклу инженерного сопровождения: от отбора проб газа до пусконаладки индивидуальной системы.
В этой статье мы разберем, как именно строится процесс OEM-производства, какие технические нюансы критически важны для долговечности оборудования и почему кастомизация окупается быстрее, чем кажется на первый взгляд. Мы не будем использовать маркетинговые лозунги — только цифры, конкретные технологические схемы и реальный опыт внедрения систем на производствах с объемом воздуха от 5 000 до 100 000 м³/ч.
Технологический аудит: фундамент правильного проекта
Любое серьезное изготовление оборудования для очистки отходящих газов на заказ начинается не с чертежей, а с глубокого анализа источника загрязнения. Ошибка на этом этапе стоит слишком дорого: неправильно рассчитанная аэродинамика приведет к тому, что вентилятор не продавит нужное количество газа через слой адсорбента, либо, наоборот, скорость потока будет слишком высокой для эффективного контакта. Мы всегда настаиваем на проведении натурных замеров непосредственно на объекте заказчика, используя портативные газоанализаторы и расходомеры.
Что именно мы измеряем и почему это важно для вас:
- Температурный профиль: Не просто максимальная температура, а график её изменения в течение смены. Многие полимеры и уплотнительные материалы деградируют при кратковременных скачках выше 80°C, даже если средняя температура составляет 40°C. Игнорирование пиковых значений — частая причина разгерметизации корпусов.
- Химический состав смеси: Наличие сероводорода, аммиака, хлора или сложных эфиров требует разных подходов. Например, активированный уголь отлично адсорбирует органику, но бесполезен против некоторых неорганических кислот без предварительной нейтрализации в мокром скруббере.
- Влажность и содержание пыли: Высокая влажность (>60%) может привести к забиванию пор фильтрующих элементов или спеканию пыли в монолитную корку, которую невозможно удалить импульсной продувкой. В таких случаях схема должна включать стадии предварительного охлаждения или циклонной сепарации.
Один из наших клиентов, производитель лакокрасочной продукции, столкнулся с тем, что их новая линия покраски давала выбросы с концентрацией растворителей в 3 раза выше проектной в моменты запуска конвейера. Стандартная установка, купленная ранее, просто “захлебывалась”. После проведения аудита мы предложили схему с буферной емкостью и двухступенчатой очисткой: сначала термическое окисление для пиковых нагрузок, затем адсорбция для фоновых значений. Это решение снизило выбросы на 98%, уложившись в нормативы.
Не пытайтесь угадать параметры “на глаз”. Запросите у технологов точные данные по массовому расходу загрязняющих веществ (кг/час) и объемному расходу газовоздушной смеси (м³/ч). Без этих цифр любой расчет мощности вентилятора и количества сорбента будет фикцией.
Выбор технологии очистки: от скрубберов до каталитических реакторов
Когда данные аудита собраны, инженеры приступают к выбору базовой технологии. Здесь нет универсального победителя; каждый метод имеет свою нишу применения, зависящую от физико-химических свойств загрязнений. Изготовление оборудования для очистки отходящих газов на заказ подразумевает возможность комбинирования нескольких методов в едином блоке для достижения максимальной эффективности.
Мокрые скрубберы (Wet Scrubbers)
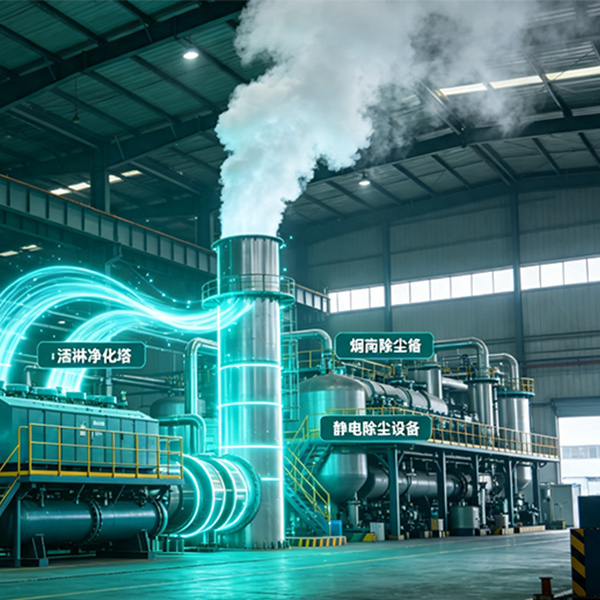
Классическое решение для удаления водорастворимых газов (HCl, HF, SO₂, NH₃) и липкой пыли. Принцип действия основан на контакте газового потока с орошающей жидкостью. В индивидуальных проектах мы часто модифицируем конструкцию насадочных колонн, используя кольца Рашига или структурированные пакеты из нержавеющей стали AISI 316L для увеличения площади контакта. Ключевой параметр здесь — гидравлическое сопротивление. Если оно будет слишком высоким, вам придется менять основной вытяжной вентилятор, что повлечет дополнительные капитальные затраты. Наши расчеты показывают, что оптимизация формы сопел форсунок позволяет снизить потребление воды на 15-20% без потери эффективности очистки.
Адсорбционные установки на активированном угле
Наиболее эффективный метод для улавливания летучих органических соединений (ЛОС) при низких и средних концентрациях. Однако стандартные контейнеры с углем часто имеют проблемы с равномерностью потока газа (“каналообразование”), когда газ проходит только через одну часть фильтра, игнорируя остальной объем сорбента. При OEM-производстве мы решаем эту проблему установкой специальных распределительных решеток и датчиков дифференциального давления, которые сигнализируют о необходимости замены картриджей именно тогда, когда это нужно, а не по графику. Важно помнить: уголь не вечен. Его емкость зависит от температуры входящего газа. Если газ горячее 40°C, эффективность падает экспоненциально.
Каталитическое окисление (RCO/CO)
Для высоких концентраций органики, где использование угля становится экономически невыгодным из-за частой регенерации или утилизации. Катализаторы на основе благородных металлов (платина, палладий) позволяют окислять вредные вещества до CO₂ и H₂O при температурах 300-400°C, что значительно ниже температур прямого сжигания. Главный риск здесь — отравление катализатора соединениями серы, фосфора или кремния. В индивидуальных проектах мы обязательно включаем стадию предварительной тонкой очистки (пре-фильтры G4/F7), чтобы защитить дорогостоящий каталитический блок. Срок службы такого блока при правильной эксплуатации составляет 5-7 лет, что подтверждается нашими гарантийными обязательствами.
Электрофильтры и рукавные фильтры
Если основная проблема — твердые частицы (пыль, сажа, зола), то выбор стоит между этими двумя технологиями. Рукавные фильтры из материалов типа PTFE (тефлон) обеспечивают степень очистки до 99.9% и устойчивы к химической агрессии, но боятся конденсата. Электрофильтры хороши для горячих и влажных газов, но сложны в обслуживании и требуют высоковольтного оборудования. Наш опыт подсказывает: для деревообработки и металлургии чаще выигрывают рукавные фильтры с системой импульсной продувки, так как они компактнее и проще в автоматизации.
При выборе технологии всегда задавайте вопрос: “Что будет с отходами очистки?”. Скруббер производит жидкие стоки, которые нужно очищать или утилизировать. Уголь и фильтры становятся твердыми отходами. Каталитическое окисление превращает грязь в безопасный газ, но потребляет энергию. Баланс между капитальными затратами (CAPEX) и операционными расходами (OPEX) должен быть просчитан для каждого конкретного случая.
Инженерная реализация: материалы, автоматика и безопасность
Самая красивая схема на бумаге превращается в работающее оборудование только благодаря качеству исполнения. В сфере OEM-производства систем газоочистки компромиссы в материалах недопустимы. Агрессивная среда внутри корпуса установки разъедает обычный черный металл за считанные месяцы. Поэтому мы используем строго регламентированные марки сталей и полимеров в зависимости от химического состава газа.
Для корпусов скрубберов, работающих с кислотами, применяется полипропилен PP-H толщиной от 10 мм или нержавеющая сталь AISI 316Ti. Для высокотемпературных зон (выход из печи, линии сушки) обязательна использование жаропрочных сталей AISI 309S или 310S с внутренней футеровкой керамическим волокном. Попытка сэкономить и поставить обычную “тридцатьчетверку” (AISI 304) в среде с хлором приведет к сквозной коррозии сварных швов через 6-8 месяцев. Мы видели такие случаи: предприятие экономило 10% на стоимости металла, а через год меняло весь аппарат, теряя рабочее время.
Автоматизация — это мозг системы. Современная установка не может работать без PLC-контроллера (например, Siemens или Owen). Он управляет не только включением вентиляторов, но и дозирует реагенты, контролирует уровень жидкости в баках, отслеживает перепад давления на фильтрах и блокирует работу при аварийных ситуациях (пожар, заклинивание клапана). Наша стандартная практика включает установку панели оператора (HMI) с визуализацией всех процессов. Оператор видит не просто лампочки “Авария”, а конкретный параметр, вышедший за пределы нормы: “Температура в зоне катализа 450°C” или “Уровень щелочи в баке минимальный”.
Особое внимание уделяется взрывобезопасности. При работе с растворителями и пылью существует риск образования взрывоопасной смеси. Оборудование должно соответствовать директиве ATEX (или аналогам ТР ТС 012/2011). Это означает использование взрывозащищенных двигателей, искробезопасных датчиков и обязательную установку взрывных клапанов сброса давления. Игнорирование этого требования — прямой путь к катастрофе и уголовной ответственности руководства.
Каждый узел оборудования должен быть доступен для обслуживания. Мы проектируем люки, площадки и лестницы так, чтобы оператор мог заменить фильтр или проверить форсунку без вызова альпинистов или демонтажа трубопроводов. Эргономика обслуживания часто упускается из виду при заказе типовых решений, но в индивидуальном проекте это приоритет.
Экономическое обоснование и сроки окупаемости
Многие закупщики смотрят только на ценник оборудования, игнорируя стоимость владения. Изготовление оборудования для очистки отходящих газов на заказ обычно дороже готового аналога на 20-30% на старте, но эта разница нивелируется в первый же год эксплуатации за счет оптимизации ресурсов.
Рассмотрим пример. Типовая адсорбционная установка стоит условно 5 млн рублей. Она потребляет много электроэнергии из-за неоптимального вентилятора и требует замены угля каждые 3 месяца, так как работает в неэффективном режиме. Годовые расходы на электроэнергию и сорбент составляют 2.5 млн рублей. Индивидуальная система стоит 6.5 млн рублей, но благодаря точно подобранному аэродинамическому сопротивлению и умной системе регенерации расходует на 30% меньше электричества, а ресурс угля увеличен до 6-8 месяцев. Годовые расходы падают до 1.2 млн рублей. Разница в 1.3 млн рублей ежегодно означает, что переплата за “кастом” окупается менее чем за 1.5 года. Далее вы получаете чистую экономию.
Кроме того, нельзя забывать о риске штрафов. В 2026 году санкции за превышение ПДК достигают сотен тысяч рублей за каждый день нарушения. Простой производства из-за предписания надзорных органов может стоить миллионы. Надежная, спроектированная под вас система — это страховка от этих рисков. Она гарантирует стабильность прохождения экологических проверок.
Также стоит учитывать ликвидность и срок службы. Качественное оборудование из правильных материалов служит 15-20 лет. Дешевые аналоги часто требуют капитального ремонта или полной замены через 5-7 лет. При расчете TCO (Total Cost of Ownership) индивидуальный подход всегда выигрывает у масс-маркета.
| Параметр сравнения | Типовое (каталожное) оборудование | Оборудование на заказ (OEM) |
|---|---|---|
| Адаптация под процесс | Низкая. Работает в усредненном диапазоне. Риск неэффективности при изменении технологии. | Максимальная. Проектируется под конкретные параметры вашего цеха и сырья. |
| Энергоэффективность | Часто занижена. Вентиляторы работают с запасом, перерасход кВт·ч. | Оптимальная. Аэродинамический расчет снижает потребление энергии на 15-25%. |
| Срок изготовления | 2-4 недели (если есть на складе). | 6-12 недель (проектирование + производство + тесты). |
| Материалы исполнения | Стандартные (часто AISI 304 или пластик общего назначения). | Специализированные (AISI 316Ti, PP-H, PTFE, керамика) под вашу химию. |
| Автоматизация | Базовая (вкл/выкл). Минимум датчиков. | Продвинутая (PLC, HMI, удаленный мониторинг, самодиагностика). |
| Стоимость владения (5 лет) | Высокая из-за ремонтов и расходов на реагенты/энергию. | Низкая. Стабильная работа и долгий ресурс компонентов. |
Процесс сотрудничества: от ТЗ до пусконаладки
Как происходит реальное взаимодействие при заказе индивидуальной системы? Процесс прозрачен и разделен на четкие этапы, что позволяет клиенту контролировать ход работ. Именно такой подход реализует ООО Группа Чжэнкай — интегрированная высокотехнологичная компания, основанная в 2014 году и специализирующаяся на комплексных экологических решениях. Объединяя научные исследования, проектирование, собственное производство и эксплуатацию, мы предоставляем принцип «одного окна» для промышленных предприятий по всему миру.
- Техническое задание и аудит. Вы предоставляете исходные данные или вызываете нашего инженера. Опираясь на более чем 20-летний практический опыт и сотни успешно реализованных проектов, мы фиксируем точки отбора, состав газа и требования к очистке. На выходе — Коммерческое предложение с принципиальной технологической схемой, учитывающей специфику вашего производства.
- Проектирование (Этап 1). После согласования бюджета наши конструкторы создают 3D-модель установки, выполняют расчеты прочности, аэродинамики и тепловой баланс. Благодаря наличию собственных сертифицированных центров R&D, мы можем адаптировать проверенные решения (например, биологические или адсорбционные методы) под уникальные задачи клиента. Вы получаете комплект чертежей общего вида (ОВ) для утверждения габаритов и точек подключения.
- Производство и контроль качества. Изготовление корпусов, сборка узлов, монтаж автоматики осуществляются на собственной производственной базе ООО Группа Чжэнкай, оснащенной современными линиями сборки. Каждое изделие проходит многоуровневую проверку на соответствие техническим требованиям и нормам безопасности. Мы работаем в строгом соответствии с международными стандартами ISO 9001, ISO 14001 и ISO 45001, что гарантирует отсутствие дефектов и соблюдение сроков.
- Логистика и монтаж. Доставка оборудования на объект. Шеф-монтаж: наши специалисты контролируют правильность установки фундамента, обвязки трубопроводами и подключения электрики. Как генеральный подрядчик с опытом работы на международных рынках, мы отвечаем за то, чтобы оборудование встало правильно и было готово к интеграции в существующие коммуникации.
- Пусконаладочные работы (ПНР). Самый важный этап. Мы настраиваем автоматику, балансируем систему воздуховодов, проводим финальные замеры эффективности очистки независимой лабораторией. Подписание акта ввода в эксплуатацию возможно только после достижения заявленных показателей. Наша философия «Искренний сервис» подразумевает оперативное реагирование: ответ на запросы в течение часа и решение критических вопросов не позднее суток.
Важно отметить, что мы берем на себя обучение вашего персонала. Операторы должны понимать не только как нажать кнопку “Старт”, но и как интерпретировать показания датчиков, когда проводить ТО и как действовать в аварийной ситуации. Мы передаем полный пакет документации: паспорта на оборудование, руководства по эксплуатации, схемы электрические и пневматические. Стратегическая цель ООО Группа Чжэнкай — стать глобальным провайдером услуг, способствующим реализации концепции «Зеленые горы и чистые воды», поэтому надежность и долгосрочная эффективность наших систем являются приоритетом.
Часто задаваемые вопросы
Какой срок службы оборудования, изготовленного на заказ?
При соблюдении регламента технического обслуживания срок службы корпусного оборудования составляет 15-20 лет. Быстроизнашивающиеся элементы (форсунки, фильтрующие патроны, активированный уголь, катализатор) являются расходными материалами и заменяются периодически от 1 раза в месяц до 1 раза в 5 лет в зависимости от технологии и интенсивности эксплуатации. Использование коррозионностойких материалов (нержавеющая сталь AISI 316, полипропилен), которые мы применяем на своем заводе, гарантирует сохранение геометрии и герметичности аппарата на протяжении всего срока службы.
Можно ли модернизировать существующую систему очистки?
Да, в большинстве случаев это целесообразнее покупки новой установки. Мы проводим аудит текущей системы, выявляем “узкие места” (слабый вентилятор, неэффективный скруббер, отсутствие автоматики) и предлагаем решения по модернизации. Это может быть замена насадки в скруббере на более эффективную, установка дополнительного каскада фильтрации или полная замена шкафа управления на современный PLC-контроллер. Модернизация позволяет увеличить производительность на 30-50% при затратах в 40-60% от стоимости нового оборудования.
Гарантируете ли вы прохождение экологических проверок?
Мы гарантируем технические параметры очистки, указанные в договоре (например, снижение концентрации загрязняющего вещества до Х мг/м³). Если наше оборудование работает согласно проекту, но выбросы все равно превышают нормы из-за изменений в вашем технологическом процессе (например, вы начали использовать новое сырье с другим составом), мы оперативно внесем изменения в настройки или предложим модернизацию. Наша цель — обеспечить вам легальную работу предприятия. Все наши проекты сопровождаются протоколами инструментальных замеров от аккредитованных лабораторий.
Работаете ли вы с экспортными заказами и какими стандартами руководствуетесь?
Да, мы поставляем оборудование по всему миру, имея опыт реализации проектов как на внутреннем китайском рынке, так и за его пределами. Все системы изготавливаются в соответствии с международными стандартами ISO 9001 (качество), ISO 14001 (экология) и директивами безопасности CE / ATEX. Для стран ЕАЭС оборудование сертифицировано по ТР ТС 010/2011 “О безопасности машин и оборудования” и ТР ТС 020/2011 “Электромагнитная совместимость”. Мы предоставляем полный пакет документов для таможенной очистки и ввода в эксплуатацию в вашей стране.
Заключение: инвестиция в будущее вашего производства
Экологические требования ужесточаются с каждым годом, и цена ошибки становится неподъемной для бизнеса. Изготовление оборудования для очистки отходящих газов на заказ — это не просто покупка техники, это стратегическое партнерство, которое обеспечивает устойчивость вашего производства в долгосрочной перспективе. Индивидуальный подход позволяет создать систему, которая работает как часы, экономит ваши деньги на энергоносителях и расходниках и защищает от претензий надзорных органов.
Не рискуйте репутацией и бюджетом, устанавливая “кот в мешке”. Доверьте решение задачи профессионалам с инженерным мышлением и реальным опытом внедрения сложных промышленных систем. ООО Группа Чжэнкай готова провести бесплатный предварительный анализ вашей ситуации и предложить оптимальное техническое решение, опираясь на свой статус предприятия категории «специализированные, совершенные, особенные, инновационные» и рейтинг надежности AAA.
Свяжитесь с нами сегодня, чтобы обсудить детали вашего проекта и получить расчет эффективности будущей системы. Пусть ваше производство будет чистым, безопасным и прибыльным.