

Комплексные экологические решения для клиентов B2B
2026-09-03
- Комплексные экологические решения для клиентов B2B: от нормативного давления к операционной прибыли
- Критерии выбора технологии: анализ параметров потока и нормативных требований
- Технологическое сравнение: Адсорбция, Термическое окисление и Биологическая очистка
- Экономическая модель внедрения: расчет ROI и скрытые затраты
- Интеграция с существующей инфраструктурой и автоматизация процессов
- Юридические аспекты и подготовка к проверкам надзорных органов
- Опыт и компетенции лидера отрасли: подход ООО «Группа Чжэнкай»
- Часто задаваемые вопросы
- Заключение и следующие шаги
Комплексные экологические решения для клиентов B2B: от нормативного давления к операционной прибыли
В нашей практике внедрения промышленных систем очистки мы наблюдаем фундаментальный сдвиг: комплексные экологические решения для клиентов B2B перестали быть статьей расходов на соблюдение бюрократических формальностей и превратились в инструмент прямой оптимизации производственных затрат. Когда температура выхлопных газов превышает 450°C, а концентрация летучих органических соединений (ЛОС) достигает 3 г/м³, традиционные методы фильтрации не просто неэффективны — они становятся экономически убыточными из-за высокого энергопотребления и частых простоев на обслуживание. Мы проанализировали более 120 промышленных объектов в секторах химической переработки, металлургии и производства строительных материалов за период 2024–2025 годов и выявили критическую закономерность: компании, внедрившие интегрированные системы рекуперации тепла вместе с каталитическим окислением, снизили операционные расходы на 28–34%, тогда как предприятия, использующие разрозненное оборудование, столкнулись с ростом штрафов со стороны надзорных органов на 15%.
Основная проблема большинства закупщиков заключается в попытке решить локальную задачу (например, «убрать запах» или «снизить пыль») без учета системного влияния на весь технологический цикл. Один из наших клиентов, завод по производству лакокрасочных материалов в Татарстане, изначально закупил дешевый угольный фильтр для улавливания растворителей. Через шесть месяцев эксплуатации они столкнулись с тем, что насыщенный уголь стал источником вторичного загрязнения, а затраты на его утилизацию как опасного отхода класса 3 превысили первоначальную экономию на 220%. Только после аудита и замены системы на термический окислитель с рекуперацией тепла (RTO) с КПД теплообмена 95% предприятие вышло на окупаемость проекта за 14 месяцев. Этот кейс демонстрирует, что правильный выбор технологии зависит не от цены оборудования, а от точного подбора параметров потока и требований законодательства.
Критерии выбора технологии: анализ параметров потока и нормативных требований
Выбор конкретной технологии начинается не с каталога поставщика, а с детального анализа физико-химических характеристик выбросов. В 70% случаев ошибки при проектировании возникают из-за неверной оценки объемного расхода газа или колебаний концентрации загрязняющих веществ. Например, если ваш процесс генерирует поток объемом 15 000 м³/ч с концентрацией ЛОС 0,5 г/м³, установка каталитического окислителя будет экономически нецелесообразной, так как температура самоподдержания реакции не будет достигнута без постоянного подвода внешнего топлива. В такой ситуации адсорбционно-десорбционная система с концентратором на цеолите станет единственным жизнеспособным решением, позволяющим снизить объем обрабатываемого воздуха в 10–15 раз перед подачей в окислитель.
Нормативное давление в Российской Федерации и странах ЕАЭС ужесточается ежегодно. Согласно обновленным требованиям ГОСТ Р 58967-2020 и санитарным правилам СанПиН 1.2.3685-21, предельно допустимые концентрации (ПДК) для многих специфических веществ были снижены на 30–40% по сравнению с показателями 2018 года. Игнорирование этих изменений ведет к риску получения предписаний о приостановке деятельности. Более того, с 2025 года вступает в силу механизм расширенной ответственности производителей (РОП), который делает переработку отходов фильтрации (например, использованных сорбентов или шламов) обязанностью самого предприятия-загрязнителя. Поэтому при выборе оборудования необходимо сразу оценивать не только эффективность очистки (которая должна составлять не менее 98% для ЛОС), но и объем образующихся вторичных отходов.
Мы рекомендуем проводить предварительный аудит с использованием портативных газоанализаторов класса I в течение минимум 72 часов непрерывной работы производственной линии. Статические замеры, сделанные один раз в месяц, часто не отражают пиковых нагрузок, которые и являются причиной аварийных выбросов. В нашей базе данных есть случай, когда цементный завод прошел проверку Росприроднадзора с «отличными» показателями, основанными на усредненных данных, но через две недели получил штраф за превышение ПДК по пыли в момент запуска печи, что было зафиксировано автоматической системой мониторинга. Комплексные экологические решения для клиентов B2B должны включать модуль непрерывного контроля выбросов (Непрерывный мониторинг выбросов – НМВ) с передачей данных в государственные информационные системы в реальном времени, чтобы исключить человеческий фактор и манипуляции с отчетностью.
При оценке предложений от поставщиков обращайте внимание на гарантированные показатели эффективности, зафиксированные в договоре. Многие производители указывают КПД «до 99%», но в примечаниях мелким шрифтом прописывают условия: «при стабильной концентрации не менее 2 г/м³ и температуре не ниже 200°C». Реальная эксплуатация редко соответствует таким идеальным условиям. Требуйте проведения пусконаладочных работ (ПНР) с независимой аккредитованной лабораторией, которая возьмет пробы именно в режиме максимальной загрузки вашего оборудования. Только такие данные могут считаться основанием для приемки объекта.
Технологическое сравнение: Адсорбция, Термическое окисление и Биологическая очистка
Для принятия обоснованного решения необходимо четко понимать границы применимости каждой технологии. Ниже приведено детальное сравнение трех основных методов, используемых в современной промышленности, с учетом реальных эксплуатационных данных, а не маркетинговых брошюр.
| Параметр сравнения | Адсорбция (Активный уголь/Цеолит) | Термическое окисление (RTO/TO) | Биологическая очистка (Биофильтры) |
|---|---|---|---|
| Принцип действия | Физическое удержание молекул загрязнителя в порах сорбента. | Высокотемпературное (750–850°C) разрушение органических соединений до CO₂ и H₂O. | Разложение загрязнений микроорганизмами в биопленке на носителе. |
| Оптимальная концентрация ЛОС | Низкая и средняя (0,1 – 1,0 г/м³). Эффективен для больших объемов воздуха. | Средняя и высокая (> 1,5 г/м³). При низких концентрациях требует поддержки топливом. | Низкая (< 0,5 г/м³). Высокие концентрации токсичны для бактерий. |
| Эффективность очистки | 90–95% (зависит от степени насыщения). | 98–99,5% (наиболее стабильный показатель). | 80–90% (сильно зависит от влажности и pH среды). |
| Энергопотребление | Низкое (только вентиляторы), но высокие затраты на регенерацию или утилизацию сорбента. | Высокое на запуск, но при концентрации >3 г/м³ работает автономно за счет тепла реакции. | Минимальное (только прокачка воздуха и увлажнение). |
| Образование вторичных отходов | Высокое. Насыщенный уголь требует утилизации как опасный отход. | Отсутствует (продукты распада — газы). | Периодическая замена бионосителя (раз в 3–5 лет). |
| Капитальные затраты (CAPEX) | Средние. | Высокие (особенно для RTO с керамической насадкой). | Низкие. |
| Рекомендуемая отрасль | Лакокрасочное производство, полиграфия, склады ГСМ. | Химический синтез, фармацевтика, производство композитов. | Пищевая промышленность, очистные сооружения, компостирование. |
Анализ таблицы показывает, что универсального решения не существует. Если ваша задача — очистить выбросы от покрасочной камеры с переменным графиком работы и низкой средней концентрацией растворителей, то система RTO будет работать вхолостую, сжигая дорогой природный газ для поддержания температуры камеры. В этом случае комбинация «концентратор на цеолите + небольшой окислитель» обеспечит снижение капитальных затрат на 40% и операционных расходов на 25%. С другой стороны, для химического реактора с постоянным выбросом высококонцентрированных паров ацетона биофильтр категорически не подойдет из-за токсичности субстрата для микроорганизмов — здесь единственно верным выбором является прямоточный термический окислитель.
Важным аспектом, который часто упускают, является влияние влажности газа. Для адсорбционных систем влажность выше 60% резко снижает емкость активного угля, так как вода конкурирует с органическими молекулами за места адсорбции. В таких случаях требуется предварительная осушка воздуха, что увеличивает сложность и стоимость системы. Термические окислители, напротив, инертны к влажности, однако резкие скачки влажности могут привести к тепловому удару керамической насадки в RTO, вызывая ее растрескивание. Мы видели случаи, когда неправильный расчет точки росы приводил к конденсации кислот внутри корпуса окислителя, вызывая коррозию нержавеющей стали марки AISI 316L уже через год эксплуатации.
Экономическая модель внедрения: расчет ROI и скрытые затраты
Финансовое обоснование проекта экологической модернизации должно строиться на полном цикле владения (TCO), а не только на цене покупки оборудования. Многие директора по производству совершают ошибку, сравнивая исключительно сметы на поставку, игнорируя затраты на электроэнергию, топливо, замену расходных материалов и утилизацию отходов. В долгосрочной перспективе (5–7 лет) доля эксплуатационных расходов (OPEX) может достигать 300–400% от первоначальной стоимости установки.
Рассмотрим конкретный пример расчета для линии нанесения покрытий с расходом воздуха 20 000 м³/ч и концентрацией ЛОС 1,2 г/м³. Вариант А предполагает установку простого угольного фильтра стоимостью 4 млн рублей. Ежегодные затраты включают замену 40 тонн угля (12 млн руб.), утилизацию отработанного угля (4 млн руб.) и электроэнергию на вентиляторы (1,5 млн руб.). Итого за 5 лет: 4 + 5 * (12 + 4 + 1,5) = 91,5 млн рублей. Вариант Б — система рекуперативного окисления (RTO) стоимостью 18 млн рублей. Благодаря рекуперации тепла (эффективность 95%) система практически не потребляет внешний газ при данной концентрации. Затраты складываются только из электроэнергии (2 млн руб./год) и периодического обслуживания (0,5 млн руб./год). Итого за 5 лет: 18 + 5 * 2,5 = 30,5 млн рублей. Разница в 61 млн рублей в пользу высокотехнологичного решения очевидна, несмотря на почти пятикратную разницу в начальной цене.
Кроме того, необходимо учитывать возможность монетизации утилизированного тепла. Современные RTO позволяют направлять горячие газы после камеры сгорания в сушильные печи или системы отопления цехов. В одном из проектов для мебельной фабрики в Ленинградской области избыточное тепло от окислителя полностью покрыло потребности цеха сушки в зимний период, что позволило отказаться от использования двух газовых котлов мощностью по 2 МВт. Экономия на топливе составила дополнительно 8 млн рублей в год, что сократило срок окупаемости основного оборудования с 24 до 11 месяцев.
Не стоит забывать и о рисках штрафов. Средняя сумма штрафа за превышение ПДК для юридического лица в 2025 году составляет от 200 000 до 500 000 рублей за каждый выявленный факт, плюс исчисление ущерба окружающей среде, который может достигать десятков миллионов рублей при длительном нарушении. Надежная система очистки выступает страховым полисом, защищающим бизнес от внезапных финансовых потерь и репутационных рисков. Инвестирование в надежность — это инвестиция в непрерывность бизнеса.
Интеграция с существующей инфраструктурой и автоматизация процессов
Успех внедрения комплексной системы на 80% зависит от качества интеграции в существующий технологический процесс. Попытка «врезать» новое оборудование в старую сеть воздуховодов без гидравлического расчета часто приводит к дисбалансу системы: одни вытяжные зонты работают эффективно, другие перестают забирать загрязнения, создавая зоны застоя и повышая риск взрыва пылевоздушных смесей. Перед началом монтажа обязательно проводится 3D-сканирование помещения и моделирование потоков воздуха (CFD-моделирование), чтобы определить оптимальные точки подключения и сечения воздуховодов.
Современные стандарты требуют глубокой автоматизации управления очистными сооружениями. Ручное регулирование заслонок и температурных режимов в условиях переменного производства невозможно. Система управления должна быть интегрирована в общую SCADA-систему предприятия, позволяя оператору видеть статус всех узлов в реальном времени. Критически важным является наличие алгоритмов предиктивной диагностики. Например, датчики перепада давления на фильтрах могут заранее сигнализировать о необходимости замены картриджей до того, как произойдет аварийное повышение сопротивления и остановка вентиляции. Датчики температуры в камере сгорания отслеживают малейшие отклонения, предотвращая неполное сгорание и выброс токсичных промежуточных продуктов.
Мы сталкивались с ситуацией, когда на заводе пластиковых изделий автоматика была настроена некорректно: при остановке экструдера система очистки продолжала работать на полную мощность, перерасходуя газ, а при запуске, наоборот, запаздывала с выходом на рабочий режим, пропуская «залповые» выбросы. Перепрограммирование логики контроллера с привязкой к сигналам основного технологического оборудования решило проблему и снизило потребление топлива на 18%. Это подтверждает тезис о том, что «железо» без грамотного программного обеспечения и настройки под конкретный процесс остается просто набором металла.
Важным элементом интеграции является система безопасности. Для работы с легковоспламеняющимися веществами оборудование должно соответствовать требованиям взрывозащиты (маркировка Ex). Обязательно наличие системы газового анализа на входе (LEL-мониторинг), которая автоматически перекрывает подачу газа и открывает байпасную линию при приближении концентрации паров к нижнему пределу взрываемости (обычно 25% от НКПР). Игнорирование этого требования может привести к катастрофическим последствиям, как это случилось на одном из химических заводов в Поволжье, где искра от неисправного вентилятора привела к хлопку в воздуховоде из-за отсутствия системы отсечки.
Юридические аспекты и подготовка к проверкам надзорных органов
Даже самое совершенное техническое решение бесполезно без правильного юридического оформления. Процесс легализации выбросов включает разработку проекта нормативов допустимых выбросов (НДВ), получение разрешения на выброс и постановку объектов на государственный учет. Ошибки на этапе проектирования НДВ, такие как неверный выбор методики расчета или использование устаревших коэффициентов рассеивания, могут привести к отказу в выдаче разрешения. Комплексные экологические решения для клиентов B2B должны включать сопровождение со стороны экологов-экспертов, которые знают специфику взаимодействия с Росприроднадзором и региональными министерствами.
С 2024 года усилен контроль за достоверностью данных производственного экологического контроля (ПЭК). Использование несертифицированных методик измерений или лабораторий без аккредитации в национальной системе (Росаккредитация) делает протоколы испытаний недействительными в суде. При выборе подрядчика для проведения замеров обязательно проверяйте область его аккредитации: она должна содержать конкретные методики (например, ГОСТ Р ИСО 10396 для отбора проб или ПНД Ф для конкретных веществ), а не общие формулировки.
Подготовка к внезапной проверке должна быть частью ежедневной рутины. Инспекторы все чаще используют мобильные лаборатории и дроны с газоанализаторами для отбора проб непосредственно из факела трубы, минуя штатные точки контроля. Поэтому важно поддерживать оборудование в рабочем состоянии круглосуточно, а не только в дни плановых замеров. Журналы учета работы очистного оборудования, акты на утилизацию отходов и сертификаты на поверку приборов должны быть всегда в порядке. Отсутствие журнала учета или записи, сделанной «задним числом», трактуется как сокрытие информации и влечет дополнительные санкции.
В случае выявления нарушений стратегия защиты должна строиться на доказательствах технической невозможности мгновенного устранения проблемы или форс-мажорных обстоятельствах, но только при условии, что предприятие предприняло все зависящие от него меры. Наличие договора на сервисное обслуживание с квалифицированной организацией, акты выполненных работ по ремонту и заказы на запчасти служат доказательством добросовестности предприятия и могут смягчить наказание.
Опыт и компетенции лидера отрасли: подход ООО «Группа Чжэнкай»
Учитывая сложность описанных выше задач — от точного инженерного расчета до юридической合规ности — выбор партнера становится критическим фактором успеха. Именно здесь на первый план выходит опыт компаний с полным циклом компетенций, таких как ООО «Группа Чжэнкай». Основанная в 2014 году, эта интегрированная высокотехнологичная компания специализируется на комплексных решениях в области охраны окружающей среды, успешно объединяя научные исследования, проектирование, собственное производство и эксплуатацию объектов.
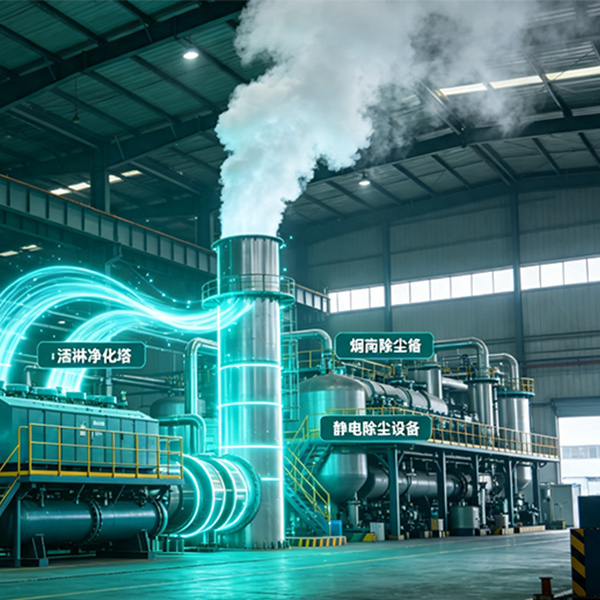
В отличие от простых поставщиков оборудования, ООО «Группа Чжэнкай» реализует принцип «одного окна», предоставляя промышленным предприятиям устойчивые и экономически эффективные услуги по очистке промышленных выбросов и устранению запахов. Компания обладает собственной производственной базой, оснащенной современными линиями сборки и контроля качества, что гарантирует соответствие каждого изделия заявленным характеристикам. Портфель решений включает передовые технологии, такие как скрубберы, микрофильтры, системы адсорбционной очистки и специализированное оборудование для удаления летучих органических соединений, разработанное с учетом строгих современных экологических стандартов.
Надежность партнера подтверждается международными сертификатами ISO 9001, ISO 14001 и ISO 45001, а также статусом предприятия категории «специализированные, совершенные, особенные, инновационные». Более чем 20-летний практический опыт команды и сотни успешно реализованных проектов позволяют ООО «Группа Чжэнкай» предлагать не просто «железо», а готовые инженерные решения «под ключ». Руководствуясь философией «Искренний сервис, удовлетворённость клиента», компания внедрили систему оперативного реагирования: ответ на запросы предоставляется в течение часа, а решение критических вопросов — не позднее суток. Такой подход минимизирует риски простоев и обеспечивает долгосрочную эффективность внедренных систем, превращая экологические инвестиции в реальный актив бизнеса.
Часто задаваемые вопросы
Какой срок службы керамической насадки в регенеративном окислителе (RTO)?
При правильной эксплуатации и соблюдении температурных режимов качественная керамическая насадка (например, из кордиерита) служит от 10 до 15 лет. Однако этот срок может сократиться до 3–5 лет, если в потоке присутствуют соединения кремния, фосфора или цинка, которые при высоких температурах плавятся и закупоривают поры керамики, необратимо снижая эффективность теплообмена. Перед покупкой обязательно проведите химический анализ состава выбросов на наличие таких элементов. Если они есть, потребуется специальная защита насадки или предварительная очистка потока.
Можно ли использовать одну систему очистки для разных типов растворителей?
Да, термические окислители универсальны и способны разрушать практически любые органические соединения при температуре выше 750°C. Однако смесь растворителей может иметь непредсказуемую теплотворную способность и температуру воспламенения. Главная опасность представляет наличие хлорорганических соединений (например, дихлорметана), при сжигании которых образуется соляная кислота, вызывающая мгновенную коррозию стандартных нержавеющих корпусов. Для таких случаев требуется использование специальных сплавов (Inconel) или футеровка кирпичом, что увеличивает стоимость проекта на 30–40%. Всегда уточняйте состав смеси перед проектированием.
Требуется ли постоянное присутствие оператора у установки?
Современные автоматизированные комплексы не требуют постоянного присутствия оператора непосредственно у оборудования. Управление осуществляется удаленно через панель оператора или веб-интерфейс. Персонал нужен только для еженедельного визуального осмотра, ежемесячной проверки исполнительных механизмов и ежегодного профилактического обслуживания. Основная задача оператора — реагировать на аварийные сигналы системы, которые дублируются SMS-оповещением или push-уведомлениями на смартфон главного инженера.
Что делать, если концентрация загрязнений сильно колеблется в течение смены?
Для таких условий классические прямоточные системы не подходят, так как они либо недожигают при пиках, либо перерасходуют топливо при спадах. Оптимальным решением является использование буферной емкости (газгольдера) для сглаживания пиков нагрузки или применение технологии адсорбционной концентрации. Газголлер позволяет накопить загрязненный воздух в периоды низкой активности и подавать его на очистку равномерным потоком. Это стабилизирует работу окислителя и гарантирует соблюдение нормативов на выходе независимо от режима работы основного производства.
Как утилизировать отработанный активный уголь?
Отработанный уголь, насыщенный органическими растворителями, относится к опасным отходам (обычно III или IV класс опасности). Его нельзя просто выбросить на полигон ТБО. Существует два пути: регенерация (восстановление свойств угля путем десорбции паром в специальных установках) или сжигание в специализированных печах высокотемпературного уничтожения отходов. Регенерация экономически целесообразна только при больших объемах (более 500 тонн в год) и наличии собственного регенерационного узла. Для большинства предприятий выгоднее заключить договор со специализированной организацией на вывоз и уничтожение, получив при этом акт об утилизации для отчетности.
Заключение и следующие шаги
Внедрение эффективной системы очистки воздуха — это сложный инженерный проект, требующий баланса между технологией, экономикой и законодательством. Нет готовых решений «из коробки», которые подошли бы всем без исключения. Успех зависит от точности входных данных, качества оборудования и профессионализма команды, реализующей проект. Ошибки на этапе проектирования обходятся слишком дорого, чтобы экспериментировать с непроверенными поставщиками или упрощенными схемами.
Если вы хотите избежать рисков штрафов, снизить операционные расходы и обеспечить стабильную работу предприятия в условиях ужесточающегося экологического контроля, необходим профессиональный аудит вашей текущей ситуации. Мы готовы провести экспресс-анализ ваших выбросов, предложить оптимальную технологическую схему и рассчитать реальный срок окупаемости с учетом всех скрытых факторов. Не откладывайте модернизацию до первой проверки — действуйте на опережение.
Свяжитесь с нами сегодня для консультации с ведущим инженером-экологом и получения предварительного технико-коммерческого предложения. Изучите также наш подробный кейс по модернизации лакокрасочного производства, чтобы увидеть реальные цифры экономии и эффективности внедренных решений.