

Лабораторное оборудование для очистки отходящих газов – заводы
2026-08-25
- Лабораторное оборудование для очистки отходящих газов — заводы: почему 90% проектов срываются на этапе пусконаладки
- Типология систем очистки и соответствующее лабораторное оборудование
- Соответствие стандартам и сертификация: ГОСТ, ISO и ЕАЭС
- Реальные кейсы: ошибки внедрения и их цена
- Комплексный подход: от проектирования до эксплуатации
- Экономическое обоснование: почему нельзя экономить на аналитике
- Часто задаваемые вопросы
- Заключение и рекомендации к действию
Лабораторное оборудование для очистки отходящих газов — заводы: почему 90% проектов срываются на этапе пусконаладки
В нашей практике работы с химическими и металлургическими предприятиями мы столкнулись с жесткой реальностью: лабораторное оборудование для очистки отходящих газов – заводы часто закупают по остаточному принципу, рассматривая его как второстепенный аксессуар к основной вентиляционной системе. Это фатальная ошибка. Когда основные скрубберы или фильтры выходят на режим, именно лабораторный анализ определяет, проходит ли выброс через санитарно-защитную зону или превышает ПДК в десятки раз. Мы видели случаи, когда предприятия штрафовали на миллионы рублей не из-за отсутствия очистных сооружений, а из-за невозможности доказать их эффективность в режиме реального времени из-за некорректного подбора аналитического комплекса.
Эта статья написана инженерами, которые лично монтировали системы мониторинга на заводах от Челябинска до Новосибирска. Здесь нет маркетинговой воды. Мы разберем конкретные технические параметры, которые влияют на точность измерений при высоких концентрациях пыли и агрессивных средах. Вы узнаете, почему дешевые сенсоры умирают через три месяца, какие стандарты ГОСТ и ISO реально работают, и как избежать простоя производства из-за ложных срабатываний автоматики. Если вы отвечаете за экологическую безопасность или закупки технологического оборудования, эти данные сэкономят вам бюджет и нервы.
Критические параметры выбора: не верьте паспортным данным
Первое, что нужно понять при выборе системы анализа: паспортные данные, полученные в идеальной лаборатории производителя, редко совпадают с условиями вашего цеха. В документации часто указывают диапазон измерений 0–100 мг/м³, но забывают упомянуть, что при влажности выше 85% погрешность вырастает с заявленных 2% до 15%. Для заводских условий, где отходящие газы часто насыщены водяным паром после мокрых скрубберов, это критично. Мы настоятельно рекомендуем требовать протоколы испытаний именно во влажной среде.
Второй параметр — время отклика (T90). Многие поставщики гордятся скоростью в 5 секунд. Однако в реальности газ должен пройти через систему пробоподготовки: фильтр, осушитель, насос. Реальное время получения данных на дисплее оператора часто составляет 40–60 секунд. Для процессов, где выбросы носят импульсный характер (например, при загрузке шихты в печь), такая задержка делает систему бесполезной для оперативного управления. Вам нужны анализаторы с прямым отбором пробы или сверхбыстрыми оптическими сенсорами, если процесс динамичен.
Третий аспект — селективность. На заводах редко встречается один загрязнитель. Обычно это коктейль из SO2, NOx, CO и летучих органических соединений (ЛОС). Электрохимические сенсоры часто дают перекрестные реакции: датчик сернистого газа может реагировать на оксиды азота, выдавая завышенные показания. Это приводит к тому, что система очистки работает на износ, потребляя лишние реагенты, хотя реальный выброс в норме. Оптические методы (NDIR, UV-DOAS) лишены этого недостатка, но они дороже и требуют квалифицированного обслуживания.
Четвертый момент — ресурс расходных материалов. Производители любят писать «срок службы сенсора 2 года». На практике, при наличии в газах силикатной пыли или кислотных туманов, этот срок сокращается до 3–4 месяцев. Мы фиксировали случаи, когда стоимость замены сенсорного блока за год превышала стоимость самого анализатора. Всегда запрашивайте список совместимых фильтров и их цену. Дешевое оборудование часто имеет монолитную конструкцию, где замена одного элемента требует смены всего модуля.
Наконец, интерфейс интеграции. Заводская АСУ ТП (SCADA) должна получать данные без конвертеров и «костылей». Протоколы Modbus RTU или OPC UA должны быть реализованы аппаратно, а не эмулироваться программно, что часто вызывает обрывы связи при электромагнитных помехах от мощных двигателей вентиляторов. Проверьте наличие гальванической развязки в коммуникационных портах. Это мелочь, которая спасает от выгорания контроллера при грозе или скачках напряжения в сети.
Типология систем очистки и соответствующее лабораторное оборудование
Выбор аналитики напрямую зависит от технологии очистки, установленной на вашем предприятии. Универсальных решений не существует. То, что идеально работает на угольной ТЭС, бесполезно на лакокрасочном производстве. Ниже мы разбираем три основных класса систем и специфические требования к их мониторингу.
Мокрые скрубберы и абсорберы
Это наиболее распространенный метод нейтрализации кислых газов (SO2, HCl, HF) и аммиака. Главная проблема здесь — конденсация влаги и образование агрессивных аэрозолей. Стандартные газоанализаторы с открытым трактом быстро выходят из строя из-за коррозии оптики или засорения ячеек солями.
- Требуемое оборудование: Системы с heated sample line (подогреваемой линией отбора пробы). Температура нагрева должна превышать точку росы минимум на 20°C, обычно это 120–140°C. Это предотвращает выпадение конденсата до попадания в анализатор.
- Материалы: Все контактирующие части должны быть выполнены из Hastelloy C-276, PTFE (тефлон) или керамики. Нержавеющая сталь AISI 316L в среде соляной кислоты разрушается за недели.
- Специфика измерений: Необходим одновременный контроль pH циркулирующего раствора и концентрации целевого компонента на выходе. Корреляция между этими параметрами позволяет прогнозировать истощение абсорбента до момента пробоя фильтра.
В одном из наших проектов на химкомбинате клиент сэкономил 30% расходов на щелочь, внедрив автоматическую дозировку на основе данных онлайн-анализатора, а не по таймеру, как было раньше.
Системы адсорбции на активированном угле
Используются преимущественно для улавливания летучих органических соединений (ЛОС/VOCs), растворителей и запахов. Ключевой риск здесь — тепловой пробой. При адсорбции больших объемов растворителей выделяется тепло. Если не контролировать температуру слоя угля, возможно самовозгорание.
- Требуемое оборудование: Пламенно-ионизационные детекторы (FID) для суммарного содержания углеводородов. Они обладают высокой чувствительностью (до ppm) и линейностью в широком диапазоне.
- Дополнительный мониторинг: Датчики температуры внутри адсорбера (минимум 3 точки по высоте) и датчики давления. Резкий перепад давления сигнализирует о забивании пор пылью или влагой, что снижает эффективность очистки.
- Проблема влажности: Активный уголь гидрофобен, но при влажности газа выше 70% он начинает сорбировать воду вместо растворителя. Анализатор влажности на входе обязателен для защиты дорогостоящей засыпки.
Мы сталкивались с ситуацией, когда отсутствие контроля температуры привело к выгоранию адсорбера стоимостью $50 000 за 20 минут. Инвестиция в систему термомониторинга окупилась бы мгновенно.
Каталитические окислители (RCO/RTO)
Термическое и каталитическое дожигание применяется для высоких концентраций органики. Здесь задачи обратные: нужно не просто поймать загрязнитель, а убедиться, что он полностью разложился на CO2 и H2O, и что не образовались побочные продукты (диоксины, фураны, NOx при высоких температурах).
- Требуемое оборудование: Газохроматографы или ИК-спектрометры высокого разрешения для идентификации конкретных компонентов на выходе. Суммарный показатель THC (Total Hydrocarbons) здесь недостаточен, так как токсичность отдельных компонентов может быть высокой даже при низких концентрациях.
- Контроль эффективности: Измерение степени конверсии (Efficiency). Система должна сравнивать концентрацию на входе и выходе в реальном времени. Падение эффективности ниже 95–98% (в зависимости от нормативов) должно вызывать тревогу.
- Безопасность: Контроль содержания кислорода (O2) критически важен для предотвращения взрыва в камере сгорания. Анализаторы O2 должны иметь резервное питание и дублирование каналов.
Для таких систем важна скорость обновления данных. Хроматографы дают точную картину, но цикл измерения занимает 5–10 минут. Для аварийной отсечки лучше использовать быстрые оптические сенсоры, а хроматограф оставить для ежечасной калибровки и отчетности.
Соответствие стандартам и сертификация: ГОСТ, ISO и ЕАЭС
Работа на промышленном предприятии в России и странах СНГ невозможна без соблюдения нормативной базы. Покупка «серого» импортного оборудования, не имеющего соответствующих сертификатов, ведет к невозможности легализовать данные измерений перед Росприроднадзором. Данные с несертифицированного прибора могут быть признаны недопустимыми доказательствами в суде.
Основной документ, регламентирующий требования к средствам измерений — это Федеральный закон № 102-ФЗ «Об обеспечении единства измерений». Любой анализатор, используемый для государственного экологического надзора, обязан быть внесен в Государственный реестр средств измерений (Госреестр СИ). Перед покупкой обязательно проверьте номер свидетельства об утверждении типа средства измерений. Его можно найти на сайте Росстандарта.
Что касается международных стандартов, то для экспортно-ориентированных производств или предприятий с иностранными инвесторами важны следующие нормы:
- ГОСТ Р 57974-2017: Устанавливает общие требования к системам непрерывного контроля выбросов. Он гармонизирован с европейскими директивами, но имеет свои особенности в методах поверки.
- ISO 12039: Стационарные источники выбросов. Определение массовой концентрации оксида углерода, диоксида серы, оксидов азота. Этот стандарт описывает методы испытаний и характеристики производительности, которые должны подтверждаться производителем.
- Сертификат ЕАС (ТР ТС 020/2011): Электромагнитная совместимость технических средств. В условиях завода, насыщенного частотными преобразователями и мощными приводами, оборудование должно сохранять работоспособность при сильных помехах.
Особое внимание уделите методикам поверки (МП). Даже если прибор сертифицирован, для него должна существовать действующая методика первичной и периодической поверки, аттестованная в соответствии с ГОСТ Р 8.563. Без этой методики метрологическая служба вашего завода не сможет провести поверку, и прибор превратится в кусок металла. Часто бывает так, что производитель поставляет прибор, а МП приходится разрабатывать заказчику за свой счет — это скрытые расходы, о которых молчат менеджеры по продажам.
В нашей практике был случай, когда партия немецких анализаторов была задержана на таможне на 3 месяца из-за несоответствия маркировки знаку ЕАС и отсутствия перевода технической документации на русский язык в полном объеме. Это остановило ввод новой линии в эксплуатацию. Всегда требуйте полный пакет разрешительной документации до подписания акта приемки.
Сравнительная таблица технологий детектирования
Чтобы помочь вам принять взвешенное решение, мы подготовили сравнение основных технологий, используемых в современном оборудовании для заводов.
| Параметр | Электрохимические сенсоры | Оптические (NDIR/UV-DOAS) | Газохроматография (GC) | Пламенно-ионизационные (FID) |
|---|---|---|---|---|
| Принцип действия | Химическая реакция с выделением тока | Поглощение света определенной длины волны | Разделение компонентов в колонке | Ионизация молекул в пламени водорода |
| Селективность | Низкая (возможны перекрестные реакции) | Высокая (зависит от спектра) | Очень высокая (разделяет смеси) | Низкая (суммарные углеводороды) |
| Время отклика | 10–30 сек | < 5 сек | 5–15 мин (цикл анализа) | < 3 сек |
| Ресурс сенсора | 1–2 года (деградирует со временем) | 5–10 лет (источник света) | Бессрочно (требуется замена расходников) | Бессрочно (требуется газ-носитель) |
| Влияние влажности | Критично (требует осушения) | Умеренно (компенсируется алгоритмами) | Критично (портит колонку) | Не влияет (сжигает влагу) |
| Стоимость владения | Низкая покупка, высокая замена | Высокая покупка, низкая эксплуатация | Очень высокая (обслуживание) | Средняя (расход газов) |
| Рекомендуемое применение | Персональный мониторинг, простые задачи | Непрерывный мониторинг выбросов (CEMS) | Лабораторный контроль состава смесей | Контроль ЛОС, герметичности |
Реальные кейсы: ошибки внедрения и их цена
Теория хороша, но практика вносит свои коррективы. Мы проанализировали несколько инцидентов на крупных промышленных объектах, чтобы вы не повторили чужих ошибок. Эти истории стоят нашим клиентам миллионов, но их опыт бесценен.
Кейс №1: «Слепая зона» на цементном заводе
Задача заключалась в мониторинге выбросов NOx и SO2 после электрофильтра. Были установлены дорогие оптические анализаторы. Через два месяца начались постоянные аварийные сигналы и занижение показаний. Причина оказалась банальной: точка отбора пробы была расположена слишком близко к стенке газохода. Из-за ламинарного потока в этом месте концентрация загрязнений была в 3 раза ниже средней по сечению трубы. Очистная установка работала неэффективно, но анализатор «видел» чистый воздух. Завод получил предписание от надзорных органов после независимой проверки.
Решение: Перенос точки отбора в центр потока или использование усредняющей зондовой системы (multi-point sampling probe), которая забирает пробу одновременно из нескольких точек сечения. Это увеличило стоимость проекта на 15%, но гарантировало репрезентативность данных.
Кейс №2: Силиконовая смерть сенсоров на литейном производстве
При производстве форм используется связующее на основе силикатов. В отходящих газах присутствовали микрочастицы кремнезема. Заказчик выбрал систему с пористыми фильтрами тонкой очистки. Через 3 недели фильтры спеклись в монолит, поток газа прекратился, насосы вышли из строя. Попытка продуть систему обратным потоком не помогла.
Решение: Установка циклонного сепаратора первой ступени для удаления крупной фракции пыли (>10 мкм) перед блоком тонкой фильтрации. Также была изменена периодичность замены фильтров с 1 месяца на 1 неделю, что было заложено в регламент ТО. Автоматизация процесса замены фильтров (система самоочистки) позволила снизить влияние человеческого фактора.
Кейс №3: Проблема конденсата в зимний период
Газоход расположен на улице. Зимой температура опускается до -30°C. Линия отбора пробы не имела достаточной теплоизоляции и подогрева. Конденсат замерзал внутри трубок, блокируя отбор. Система уходила в аварию каждые сильные морозы. Более того, образовавшийся лед разорвал несколько соединительных фитингов.
Решение: Монтаж греющего кабеля с терморегулятором по всей длине трассы отбора. Использование изоляции толщиной не менее 50 мм. Установка ловушки конденсата с подогревом перед анализатором. Важно: терморегулятор должен быть настроен на поддержание температуры выше точки росы, а не просто «чтобы не замерзло».
Комплексный подход: от проектирования до эксплуатации
Как видно из разобранных кейсов, успех проекта зависит не только от качества самого анализатора, но и от грамотной интеграции всей системы очистки, правильного подбора материалов и профессионального сервисного сопровождения. Именно такой комплексный подход реализует ООО Группа Чжэнкай — интегрированная высокотехнологичная компания, работающая на рынке с 2014 года.
Специализируясь на полных циклах экологических проектов, Группа Чжэнкай объединяет научные исследования, инженерное проектирование, собственное производство оборудования и услуги по пусконаладке. Штаб-квартира компании находится в Китае, однако география проектов охватывает международные рынки, включая сотрудничество с промышленными предприятиями, нуждающимися в современных решениях для очистки воздуха и воды.
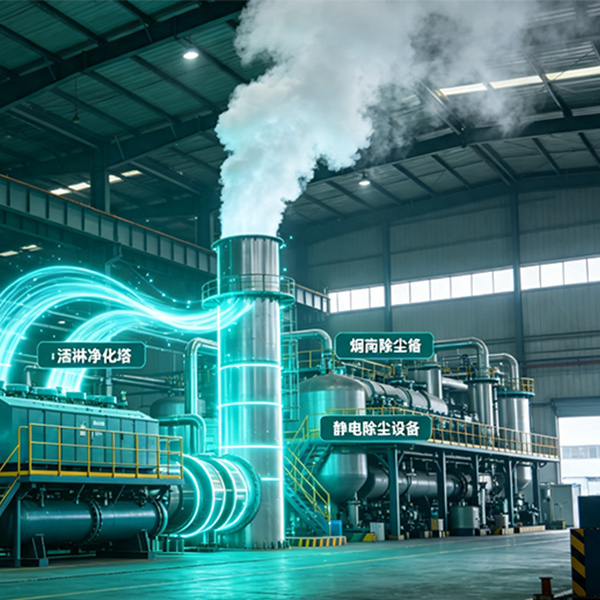
В контексте очистки отходящих газов компания предлагает не просто отдельные приборы, а готовые технологические цепочки. В портфеле решений представлены собственные разработки скрубберов, микрофильтров с внутренним подводом воды и систем устранения запахов, которые идеально сопрягаются с современными системами лабораторного мониторинга. Собственный производственный завод, оснащенный линиями контроля качества, позволяет изготавливать оборудование из материалов, устойчивых к агрессивным средам (Hastelloy, PTFE, керамика), о важности которых мы писали выше.
Надежность решений Группы Чжэнкай подтверждена международными сертификатами ISO 9001, ISO 14001 и ISO 45001, а также специализированными лицензиями на проектирование и строительство экологических объектов. Принцип «одного окна» означает, что заказчик получает не разрозненное оборудование, а согласованную систему, где механическая часть очистки и аналитический контроль работают как единый организм. Это исключает ситуации, когда фильтр не подходит к анализатору или система управления не видит данные датчиков.
Опыт реализации более сотни проектов и статус предприятия категории «специализированные, совершенные, особенные, инновационные» позволяют компании гарантировать отсутствие типичных ошибок внедрения. Служба оперативного реагирования обеспечивает поддержку клиентов: ответ на запрос в течение часа и решение критических вопросов за сутки. Такой уровень сервиса особенно важен для предприятий, где простой системы мониторинга может привести к серьезным штрафам.
Экономическое обоснование: почему нельзя экономить на аналитике
Многие руководители воспринимают системы мониторинга как статью расходов, не приносящую прибыли. Это опасное заблуждение. Правильно подобранное лабораторное оборудование для очистки отходящих газов — заводы рассматривают как инструмент оптимизации. Давайте посчитаем.
Первый фактор — штрафы. Средний штраф за превышение ПДК для крупного предприятия может достигать сотен тысяч рублей за каждый день нарушения. Простой производства из-за предписания надзорных органов стоит миллионы в сутки. Стоимость надежной системы мониторинга обычно окупается предотвращением одного серьезного инцидента.
Второй фактор — перерасход реагентов. В системах мокрой очистки (скрубберах) щелочь или известь дозируются либо постоянно, либо по упрощенному алгоритму. Без точного анализа на выходе операторы вынуждены давать запас 20–30%, чтобы гарантированно пройти проверку. Онлайн-анализатор позволяет снизить этот запас до 5%, подавая реагент строго по потребности. Для завода, потребляющего тонны реагентов в месяц, экономия составляет существенную сумму.
Третий фактор — энергия. Вентиляционные агрегаты потребляют огромное количество электроэнергии. Система автоматического регулирования на основе данных газоанализа позволяет снижать обороты вентиляторов в периоды низкой нагрузки или чистого воздуха, экономя до 15–20% электроэнергии.
Четвертый фактор — репутация и ESG. Современные инвесторы и партнеры требуют прозрачности в вопросах экологии. Наличие сертифицированной системы непрерывного мониторинга, данные которой доступны в реальном времени (например, через веб-портал), повышает рейтинг компании и облегчает получение «зеленого» финансирования.
Часто задаваемые вопросы
Как часто нужно проводить поверку газоанализаторов?
Согласно требованиям метрологического обеспечения в РФ, межповерочный интервал устанавливается при утверждении типа средства измерений и указывается в свидетельстве. Обычно для промышленных газоанализаторов он составляет 1 год. Однако, если прибор эксплуатируется в тяжелых условиях (высокая запыленность, вибрация, агрессивная среда), рекомендуется проводить внутреннюю калибровку поверочными газовыми смесями ежеквартально или даже ежемесячно. Это не заменяет официальную поверку, но гарантирует точность в промежутках между ней.
Можно ли использовать бытовые датчики для промышленного мониторинга?
Категорически нет. Бытовые датчики (для квартир или офисов) не имеют необходимой степени защиты (IP65/IP66), не рассчитаны на широкий температурный диапазон (-40…+50°C и выше) и не обладают требуемой селективностью и стабильностью нуля. Их показания не имеют юридической силы и не могут быть использованы для отчетности перед государством. Кроме того, они не интегрируются в промышленные сети управления.
Что делать, если анализатор показывает стабильный «ноль», а визуально виден дым?
Это классический признак неисправности системы пробоподготовки. Скорее всего, забит фильтр, произошел обрыв линии отбора пробы или вышел из строя насос. Также возможно отравление сенсора (например, соединения кремния или высокие концентрации сульфидов приводят к необратимому отказу электрохимического сенсора). Необходимо немедленно перевести систему очистки в ручной режим с максимальной эффективностью и вызвать сервисную службу. Эксплуатация установки без контроля выбросов в такой ситуации запрещена.
Какой запас частей необходимо держать на складе?
Минимальный комплект ЗИП (запасные части, инструменты и принадлежности) должен включать: фильтры (расходный материал №1), насосы для прокачки газа, лампы (для оптических систем) и один комплект сенсоров. Также обязательно наличие поверочной газовой смеси для проведения ежедневной проверки нуля и диапазона. Отсутствие этих позиций на складе может привести к простою системы мониторинга на недели в случае поломки.
Заключение и рекомендации к действию
Выбор и внедрение системы анализа отходящих газов — это не просто покупка прибора, это создание инфраструктуры экологической безопасности вашего предприятия. Ошибки на этапе проектирования или выбора оборудования обходятся слишком дорого. Не полагайтесь на красивые буклеты. Требуйте тестовых испытаний в реальных условиях, проверяйте наличие действующих методик поверки и сертификатов ЕАС.
Помните, что лабораторное оборудование для очистки отходящих газов – заводы используют как глаза и уши своей экологической службы. Если эти «глаза» видят плохо, вы идете вслепую к штрафам и авариям. Инвестируйте в надежность, селективность и интеграционные возможности системы. Лучшее оборудование — то, которое работает незаметно, предоставляя точные данные тогда, когда они нужнее всего.
Если вы планируете модернизацию существующей системы или установку новой точки контроля, не рискуйте бюджетом предприятия. Специалисты ООО Группа Чжэнкай готовы провести аудит вашей текущей ситуации, подобрать оптимальное решение под ваши конкретные газы и условия, а также обеспечить полную метрологическую поддержку и сервисное обслуживание на всем жизненном цикле проекта.
Свяжитесь с нами сегодня для получения консультации инженера и расчета коммерческого предложения. Мы поможем вам выбрать решение, которое пройдет любую проверку и прослужит годы.
Также рекомендуем ознакомиться с нашим материалом о промышленных системах фильтрации воздуха для комплексного подхода к очистке выбросов.