

Оборудование для очистки отходящих газов и сточных вод
2026-09-03
- Комплексные решения для очистки промышленных выбросов: от выбора оборудования до ввода в эксплуатацию
- Технологии очистки сточных вод: сравнение методов и область применения
- Системы газоочистки: борьба с пылью, кислотами и летучими соединениями
- Критерии выбора и технические параметры: на что смотреть в спецификации
- Экономические аспекты и сроки окупаемости инвестиций
- Процесс внедрения: от аудита до пусконаладки
- ООО Группа Чжэнкай: ваш партнер в реализации экологических проектов «под ключ»
- Будущее отрасли: тренды 2025–2026 годов
- Заключение и рекомендации к действию
Комплексные решения для очистки промышленных выбросов: от выбора оборудования до ввода в эксплуатацию
В современной промышленной среде вопрос утилизации загрязняющих веществ перестал быть просто формальностью для получения разрешительной документации. Оборудование для очистки отходящих газов и сточных вод сегодня является критическим узлом производственной линии, напрямую влияющим на операционные расходы, срок службы основных активов и репутацию предприятия перед регуляторами. Мы работаем с десятками заводов в металлургическом, химическом и целлюлозно-бумажном секторах, и наш опыт показывает: 70% проблем с экологическим аудитом возникают не из-за отсутствия фильтров, а из-за неверного подбора технологии под конкретный состав смеси.
Многие закупщики совершают одну и ту же ошибку: они смотрят только на цену единицы оборудования, игнорируя стоимость владения (TCO) в горизонте 5–10 лет. Дешевый скруббер может потребовать замены катализатора через 18 месяцев вместо заявленных 5 лет, что удваивает бюджет. В этой статье мы разберем технические нюансы, которые отличают надежную систему от временного решения, опираясь на реальные кейсы внедрения и жесткие требования стандартов ГОСТ и ISO.
Почему стандартные решения часто не работают в реальных условиях
Проектирование системы очистки — это всегда компромисс между гидравлическим сопротивлением, степенью удаления загрязнителей и энергопотреблением. В нашей практике был случай, когда крупный цементный завод установил популярную модель электрофильтра, которая идеально работала в лабораторных тестах. Однако на реальном производстве, где температура газов колебалась в диапазоне ±40°C от расчетной, эффективность упала с 99% до 82%. Причина оказалась банальной: инженеры не учли изменение удельного электрического сопротивления пыли при нестабильной температуре.
Такие ситуации повторяются регулярно. Производители оборудования часто предлагают типовые конфигурации, которые не учитывают специфику вашего технологического процесса. Например, наличие следов хлора в дымовых газах может полностью вывести из строя стандартный угольный фильтр за считанные недели, если не использован специальный импрегнированный сорбент. Именно поэтому этап предпроектного анализа состава стоков и газов является более важным, чем сам выбор марки насоса или вентилятора.
Мы настоятельно рекомендуем проводить независимый аудит проектной документации перед подписанием контракта. Часто выясняется, что предложенное оборудование для очистки отходящих газов и сточных вод имеет запас производительности по объему, но критически не хватает по концентрации конкретных химических элементов. Это приводит к тому, что система работает на пределе, двигатели перегреваются, а выбросы превышают ПДК (предельно допустимые концентрации).
Технологии очистки сточных вод: сравнение методов и область применения
Выбор метода очистки воды зависит от фазового состояния загрязнений, их химической природы и требуемой степени очистки. Не существует универсального решения, которое одинаково хорошо удаляет тяжелые металлы, нефтепродукты и взвешенные частицы. Ниже мы приводим детальный разбор основных технологий, используемых в промышленности, с указанием их сильных и слабых сторон.
Механическая очистка и фильтрация
Это первый эшелон обороны любой системы водоочистки. Сюда входят решетки, песколовки, первичные отстойники и различные типы фильтров (сетчатые, дисковые, мембранные). Главная задача этого этапа — удаление крупных фракций и взвешенных веществ, которые могут повредить последующее оборудование или засорить биологические реакторы.
Современные барабанные микрофильтры способны улавливать частицы размером до 10–20 микрон. Однако важно понимать ограничение: механическая очистка не удаляет растворенные вещества. Если ваши стоки содержат высокие концентрации солей или органики в растворенном виде, одни только фильтры не помогут достичь нормативов сброса. Более того, неправильный подбор размера ячейки фильтра может привести к быстрому зарастанию и необходимости частой обратной промывки, что увеличивает расход воды на собственные нужды.
В одном из проектов по модернизации очистных сооружений мясокомбината мы заменили статические решетки на автоматизированные грабельные механизмы. Это позволило снизить количество ручного обслуживания с трех смен в сутки до одного раза в неделю. Результатом стало не только снижение трудозатрат, но и предотвращение аварийных остановок насосного оборудования из-за попадания тряпок и пластика.
Физико-химические методы: флотация и коагуляция
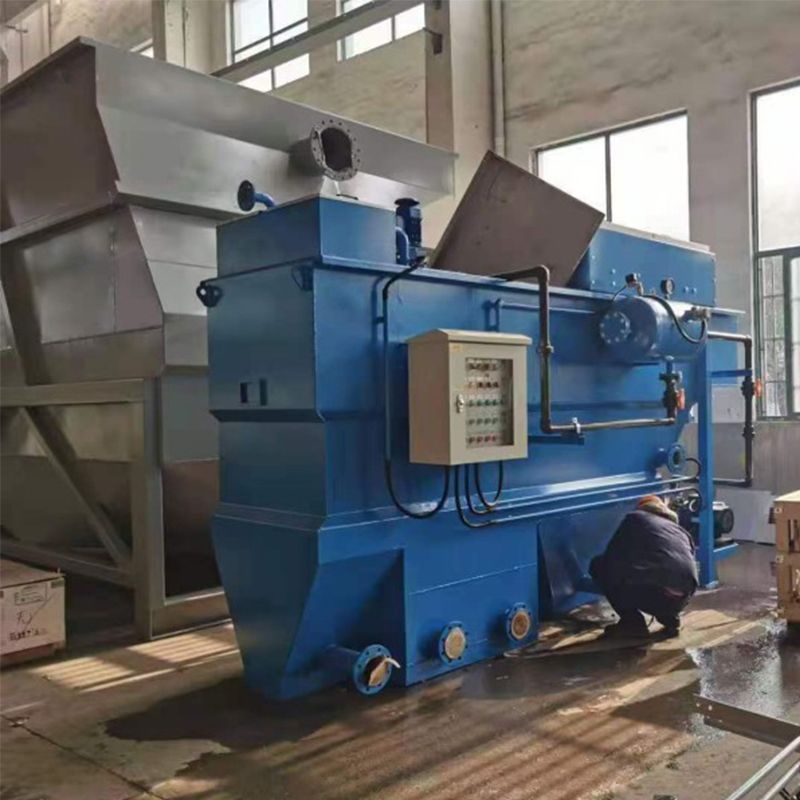
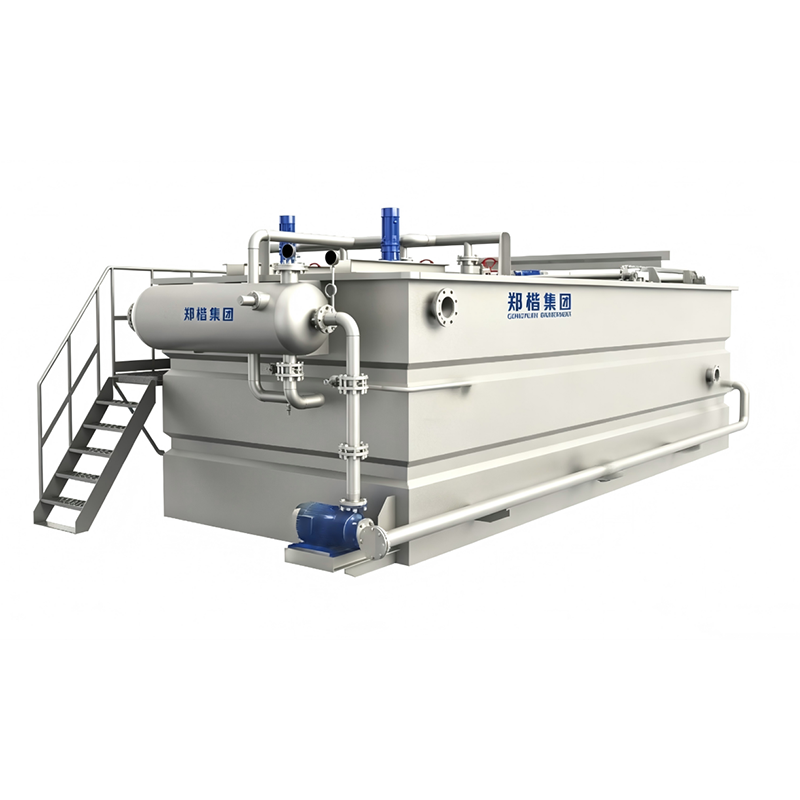
Когда механической фильтрации недостаточно, в дело вступают реагенты. Процесс коагуляции и флокуляции позволяет объединять мелкие взвешенные частицы в крупные хлопья, которые затем легко удаляются методом флотации (всплытием с пузырьками воздуха) или отстаиванием. Этот метод особенно эффективен для удаления нефтепродуктов, жиров и коллоидных частиц.
Ключевой параметр здесь — правильный подбор дозы реагента. Передозировка коагулянта (например, сульфата алюминия или хлорного железа) не только экономически невыгодна, но и может ухудшить качество очищенной воды, повысив ее солесодержание и токсичность. Недодозировка же приведет к тому, что хлопья не сформируются, и установка будет работать вхолостую.
Наши инженеры используют автоматические дозаторы с обратной связью по мутности и pH, что позволяет динамически менять расход реагентов в зависимости от входящей нагрузки. Это дает экономию химических реагентов до 30% по сравнению с ручным управлением. Важно отметить, что физико-химическая очистка образует большой объем осадка (шлама), который требует дальнейшей утилизации или обезвоживания на шнековых или ленточных прессах.
Биологическая очистка: аэробные и анаэробные процессы
Для удаления растворенной органики наиболее эффективным методом остается биологическая очистка. Микроорганизмы потребляют загрязняющие вещества, превращая их в безопасный ил, воду и газы. Аэробные системы (активный ил, биофильтры) требуют подачи кислорода и подходят для стоков с умеренной концентрацией БПК (биохимическое потребление кислорода). Анаэробные реакторы (UASB, метантенки) работают без доступа воздуха и позволяют получать биогаз в качестве побочного продукта.
Анаэробная очистка становится все более популярной в пищевой и спиртовой промышленности. Один из наших клиентов, производитель этилового спирта, внедрил двухступенчатый анаэробный реактор. Это позволило не только очистить стоки до нормативов перед сбросом в городскую канализацию, но и покрыть до 40% потребностей завода в тепловой энергии за счет сжигания полученного биогаза.
Однако биологические системы крайне чувствительны к токсичным шоковым нагрузкам. Попадание в реактор даже небольшой концентрации тяжелых металлов или хлора может убить культуру бактерий, и восстановление системы займет от 2 до 4 недель. Поэтому обязательным условием является наличие уравнительного резервуара и системы мониторинга токсичности на входе.
Системы газоочистки: борьба с пылью, кислотами и летучими соединениями
Очистка газовых выбросов представляет собой еще более сложную инженерную задачу из-за высоких температур, агрессивных сред и необходимости минимизировать потери давления в системе. Неправильно спроектированная система газоочистки может создать разрежение, недостаточное для работы печи, или наоборот, стать причиной выброса искр и пожаров.
Скрубберы мокрой очистки: универсальность и риски коррозии
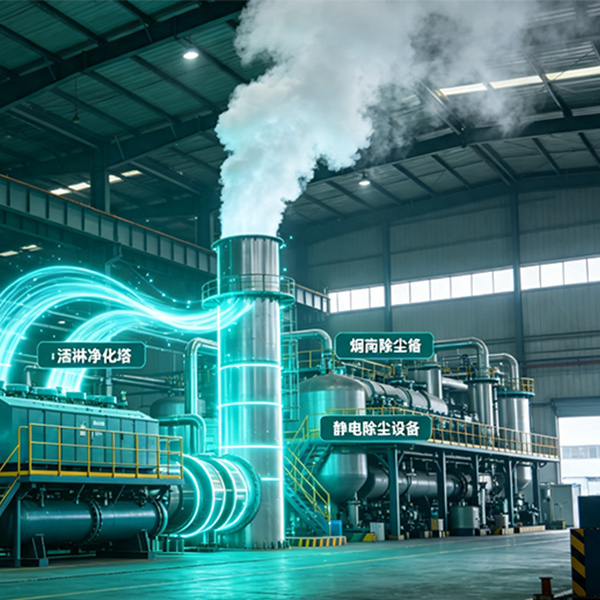
Мокрые скрубберы (барботажные, насадочные, Вентури) являются самым распространенным типом оборудования для удаления кислых газов (SO2, HCl, HF) и липкой пыли. Принцип действия основан на контакте газового потока с жидкостью (чаще всего водой или щелочным раствором). Загрязнители абсорбируются жидкостью или смачиваются и вымываются.
Главное преимущество скрубберов — высокая эффективность удаления растворимых газов (до 99%) и возможность одновременного охлаждения газового потока. Однако есть и существенные недостатки. Во-первых, образуется жидкий шлам, который требует отдельной системы очистки сточных вод. Во-вторых, постоянный контакт с влагой создает идеальные условия для коррозии. Если корпус скруббера выполнен из обычной углеродистой стали без футеровки или использования нержавеющих марок (например, AISI 316L), срок его службы составит не более 3–5 лет.
Мы сталкивались с ситуацией, когда на химическом заводе сэкономили на материалах корпуса скруббера, используя обычную сталь с покраской. Через 18 месяцев агрессивная среда проела стенку, произошла утечка кислоты, и производство было остановлено на месяц для замены аппарата. Использование полипропилена (PP) или стеклопластика (FRP) изначально увеличило бы стоимость оборудования на 25%, но обеспечило бы срок службы более 15 лет без коррозии.
Рукавные фильтры и электрофильтры: эффективность против стоимости
Для сухой очистки от пыли и аэрозолей основными конкурентами являются рукавные фильтры и электрофильтры. Рукавные фильтры обеспечивают высочайшую степень очистки (до 99.9% для частиц менее 1 мкм) и менее чувствительны к изменению свойств пыли. Электрофильтры выгодны при больших объемах газа и высоких температурах, но их эффективность резко падает при изменении удельного электрического сопротивления пыли.
Выбор между ними часто диктуется температурным режимом. Если температура газов превышает 260–280°C, стандартные полиэфирные рукава расплавятся. Здесь требуются специальные материалы типа PTFE (тефлон) или стеклянное волокно, что значительно удорожает комплектующие. В таких случаях электрофильтры могут оказаться экономически более целесообразными, несмотря на их громоздкость и высокое потребление электроэнергии.
Важный нюанс эксплуатации рукавных фильтров — система импульсной регенерации. Неправильно настроенное давление сжатого воздуха или слишком частые продувки приводят к преждевременному износу ткани рукавов. Мы рекомендуем использовать дифференциальные манометры с автоматическим управлением циклом очистки, чтобы продуть рукава только тогда, когда сопротивление действительно возросло, а не по таймеру.
Каталитические и термические окислители (RTO/RCO)
Когда речь заходит об удалении летучих органических соединений (ЛОС/VOC) и неприятных запахов, механические фильтры бессильны. Здесь применяются методы термического или каталитического окисления. Термические окислители (RTO) сжигают загрязнения при температурах 800–1000°C, обеспечивая эффективность до 99%. Каталитические системы (RCO) работают при более низких температурах (300–400°C) благодаря использованию драгоценных металлов (платина, палладий) в качестве катализатора.
RCO системы энергоэффективнее, но катализатор крайне чувствителен к “отравлению”. Наличие в потоке серы, фосфора, кремния или свинца может необратимо дезактивировать катализатор. Поэтому перед RCO обязательно должна стоять система предварительной очистки от этих ядов. В противном случае замена кассеты катализатора обойдется в сумму, сопоставимую со стоимостью нового оборудования.
Критерии выбора и технические параметры: на что смотреть в спецификации
При анализе коммерческих предложений поставщиков нельзя ограничиваться общей мощностью и габаритами. Детали скрыты в технических спецификациях, и именно они определяют надежность системы. Ниже приведен чек-лист параметров, которые необходимо проверять в первую очередь.
- Материальное исполнение: Уточняйте марки сталей для всех контактирующих частей. Для кислых сред требуйте AISI 316L, 904L или пластики (PP, PVDF). Для абразивных сред — футеровку керамикой или износостойкую сталь Hardox.
- Запас производительности: Хорошее правило — закладывать запас по объему газа/воды минимум 15–20% от проектных значений. Это компенсирует неизбежное обрастание труб, износ оборудования и возможные расширения производства в будущем.
- Энергоэффективность двигателей: Обращайте внимание на класс эффективности электродвигателей (IE3, IE4). Разница в потреблении энергии между старыми моделями и современными двигателями премиум-класса может составлять до 10–15%, что за 5 лет работы даст существенную экономию.
- Уровень автоматизации: Система должна иметь PLC-контроллер с возможностью удаленного мониторинга. Возможность получать уведомления о поломке на смартфон инженера сокращает время простоя с часов до минут.
- Сертификация: Оборудование должно соответствовать стандартам безопасности. Для рынка РФ и ЕАЭС обязательна декларация ТР ТС (EAC). Для экспорта или международных проектов требуются CE (Европа), ATEX (для взрывоопасных зон), ISO 9001 (качество производства).
Особое внимание следует уделить вопросу запчастей. Узнайте заранее: доступны ли расходные материалы (рукава, форсунки, мембраны) на местном рынке или их нужно заказывать из-за границы с сроком поставки 3 месяца? Отсутствие простых запчастей на складе — самая частая причина длительных простоев.
Сравнительная таблица технологий очистки
| Параметр | Мокрые скрубберы | Рукавные фильтры | Электрофильтры | Биореакторы |
|---|---|---|---|---|
| Основное применение | Кислые газы, липкая пыль, охлаждение | Сухая пыль, аэрозоли, высокая эффективность | Большие объемы горячих газов, зола | Растворенная органика, БПК/ХПК |
| Эффективность (%) | 90–99% (зависит от газа) | 99.9%+ | 95–99% | 90–98% (по органике) |
| Потребление энергии | Среднее (насосы + вентилятор) | Низкое (только вентилятор) | Высокое (высокое напряжение) | Высокое (аэрация/насосы) |
| Вторичные отходы | Жидкий шлам (требует очистки) | Сухая пыль (легче утилизировать) | Сухая зола | Избыточный активный ил |
| Чувствительность к температуре | Низкая (работает как охладитель) | Высокая (ограничение ткани) | Средняя (влияет на сопротивление) | Критическая (гибель бактерий) |
| Капитальные затраты (CAPEX) | Средние | Средние/Высокие | Высокие | Высокие |
Экономические аспекты и сроки окупаемости инвестиций
Покупка очистного оборудования — это инвестиция, которая должна окупаться не только за счет избежания штрафов, но и за счет возврата ресурсов. Современные системы позволяют возвращать в производственный цикл до 85–90% технической воды и утилизировать тепло отходящих газов.
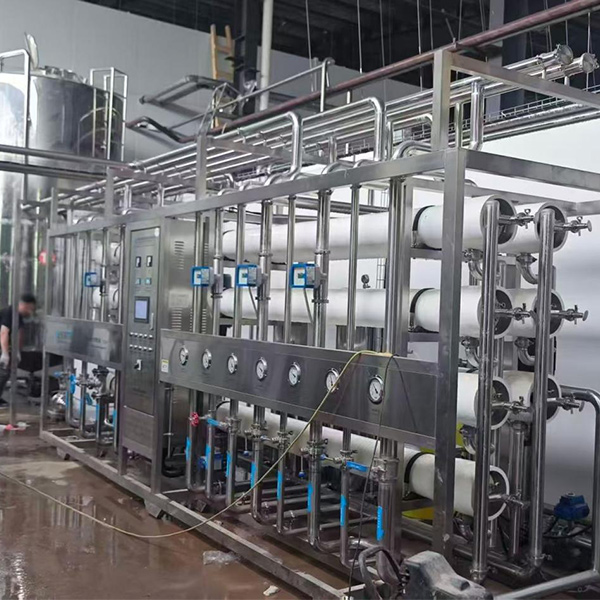
Рассмотрим пример внедрения системы оборотного водоснабжения на гальваническом производстве. Первоначальные затраты составили значительную сумму, включая установку мембранных фильтров обратного осмоса и испарителей. Однако расчет показал, что потребление свежей воды из городской сети снизилось на 70%. С учетом тарифов на воду и плату за сброс сверхнормативных загрязнений, срок окупаемости проекта составил 2 года и 4 месяца. После этой точки система начинает генерировать прямую экономию.
Еще один аспект — рекуперация тепла. Установка теплообменника на выходе из сушильной печи позволяет подогревать воздух для отопления цехов или технологические жидкости. В климатических условиях России и Северной Европы это дает дополнительную экономию на топливе в зимний период. Мы видели проекты, где рекуперация тепла покрывала до 30% затрат на отопление административных зданий завода.
Не стоит забывать и о рисках. Штрафы за экологические нарушения в 2025–2026 годах ужесточаются. Коэффициенты платы за негативное воздействие на окружающую среду растут опережающими темпами по сравнению с инфляцией. Простой производства из-за предписания Росприроднадзора или прокуратуры может стоить дороже, чем самое дорогое оборудование. Поэтому надежность системы — это страховка от остановки бизнеса.
Процесс внедрения: от аудита до пусконаладки
Успех проекта зависит не только от железа, но и от качества интеграции. Мы выделяем пять критических этапов, пропуск любого из которых ведет к проблемам в эксплуатации.
- Технический аудит и отбор проб. Нельзя проектировать систему “на глаз”. Необходимо провести замеры реальных параметров потока: температуру, влажность, химический состав, пульсации давления. Ошибка на этом этапе фатальна. Мы рекомендуем брать пробы в разных точках и в разное время суток, чтобы учесть технологические циклы.
- Инженерное проектирование и 3D-моделирование. На этом этапе создается детальная модель системы, проверяются коллизии с существующими коммуникациями, рассчитывается аэродинамическое сопротивление. Важно предусмотреть удобные площадки для обслуживания. Если доступ к форсункам или рукавам требует строительства лесов каждый раз, персонал будет игнорировать регламент ТО.
- Производство и контроль качества. Заказчик должен иметь возможность инспектировать производство ключевых узлов. Проверка сварных швов, качество покраски, соответствие материалов сертификатам — все это должно контролироваться до отгрузки.
- Монтаж и шеф-монтаж. Даже лучшее оборудование можно испортить некачественным монтажом. Герметичность воздуховодов, правильная обвязка насосов, заземление электрофильтров — мелочей здесь нет. Наши специалисты проводят авторский надзор за монтажом, чтобы исключить ошибки подрядчиков.
- Пусконаладка и обучение персонала. Самый важный этап. Система настраивается под реальные параметры. Инженеры заказчика проходят обучение: как запускать, как останавливать, как диагностировать неисправности, как менять расходники. Без квалифицированного оператора даже автоматизированная система выйдет из строя.
Частая ошибка — отсутствие регламента технического обслуживания. Оборудование требует внимания: проверка натяжения ремней, смазка подшипников, калибровка датчиков. Мы предоставляем вместе с оборудованием подробные карты ТО с графиками и чек-листами. Игнорирование профилактических работ приводит к тому, что гарантийный случай превращается в платный ремонт из-за неправильной эксплуатации.
ООО Группа Чжэнкай: ваш партнер в реализации экологических проектов «под ключ»
Выбор надежного партнера так же важен, как и выбор технологии. ООО Группа Чжэнкай — это интегрированная высокотехнологичная компания, основанная в 2014 году, которая специализируется на полном цикле решений в области охраны окружающей среды. От научных исследований и инженерного проектирования до производства оборудования, строительства и последующей эксплуатации объектов — мы реализуем принцип «одного окна» для промышленных предприятий и муниципальных органов власти.
Наш подход отличается от простых поставщиков оборудования тем, что мы берем на себя ответственность за весь жизненный цикл проекта. Штаб-квартира компании расположена в Китае, но наша деятельность охватывает международные рынки, предлагая устойчивые и экономически эффективные услуги по очистке промышленных и бытовых стоков, устранению запахов, рециркуляции воды и комплексному управлению водными ресурсами.
Ключевым преимуществом ООО Группа Чжэнкай является наличие собственной производственной базы, оснащенной современными линиями сборки и контроля качества. Мы производим широкий спектр оборудования, включая:
- Анаэробные реакторы (UASB, IC-технологии) для очистки сложных стоков;
- Интегрированные системы очистки сточных вод ZKPP и денитрифицирующие биофильтры;
- Высокоэффективные установки флотации (DAF) и кварцевые песчаные фильтры;
- Скрубберы для очистки газов и устранения запахов, микрофильтры с внутренним подводом воды;
- Шнековые обезвоживатели, аэраторы, мешалки и системы автоматического управления.
Каждое изделие разрабатывается с учетом конкретных условий применения и современных экологических стандартов. Компания обладает полным пакетом международных сертификатов: ISO 9001 (качество), ISO 14001 (экология), ISO 45001 (безопасность труда), а также специализированными лицензиями на проектирование и строительство экологических объектов. Наш рейтинг AAA и статус инновационного предприятия подтверждены отсутствием каких-либо судебных разбирательств с заказчиками по вопросам качества или сроков за более чем 20 лет практического опыта и сотни успешно реализованных проектов.
Мы понимаем, что простой производства недопустим. Поэтому внедрили систему оперативного реагирования: ответ на общие запросы предоставляется в течение одного часа, а решение критических вопросов — не позднее чем через сутки. Наша философия строится на профессионализме, открытости и принципе «Искренний сервис, удовлетворённость клиента». Стратегическая цель ООО Группа Чжэнкай — стать глобальным провайдером комплексных экологических услуг, способствующим реализации концепции «Зеленые горы и чистые воды столь же ценны, как золотые и серебряные горы».
Будущее отрасли: тренды 2025–2026 годов
Рынок экологического оборудования быстро меняется. Вот несколько трендов, которые будут определять развитие отрасли в ближайшие годы:
- Цифровизация и IIoT (Индустриальный интернет вещей). Датчики теперь передают данные не просто на локальный экран, а в облако. Алгоритмы машинного обучения анализируют вибрацию насосов и температуру двигателей, предсказывая поломку за неделю до ее возникновения. Это переход от планово-предупредительного ремонта к ремонту по состоянию.
- Модульность и компактность. Заводы стремятся минимизировать занимаемые площади. Появляется спрос на блочно-модульные исполнения очистных сооружений, которые поставляются готовыми контейнерами и требуют минимум монтажных работ на площадке.
- Zero Liquid Discharge (ZLD). Концепция “нулевого сброса жидкости” становится стандартом для дефицитных по воде регионов. Технологии выпаривания и кристаллизации позволяют получить на выходе только твердый остаток и дистиллят, который возвращается в процесс.
- Гибридные системы. Комбинация различных методов (например, скруббер + электрофильтр + каталитический блок) в едином корпусе для достижения сверхнизких выбросов, требуемых новыми экологическими стандартами.
Аналитики прогнозируют рост спроса на системы улавливания CO2 в ближайшем десятилетии, но уже сейчас компании, инвестирующие в энергоэффективные решения, получают конкурентное преимущество. “Зеленая” повестка влияет не только на отношения с государством, но и на возможность экспорта продукции в страны с жестким углеродным регулированием.
Заключение и рекомендации к действию
Подбор правильного оборудования для очистки отходящих газов и сточных вод — это сложная инженерная задача, требующая глубокого понимания технологии и экономики процесса. Попытка сэкономить на этапе проектирования или выбрать оборудование исключительно по низкой начальной цене почти всегда приводит к многократному увеличению расходов в процессе эксплуатации. Надежная система должна рассматриваться как долгосрочный актив, способный работать 15–20 лет с минимальным вмешательством.
Если вы столкнулись с необходимостью модернизации существующих очистных сооружений или запуска нового производства “с нуля”, не полагайтесь на типовые решения. Каждый завод уникален. Начните с профессионального аудита ваших текущих выбросов и стоков. Это позволит избежать ошибок и подобрать конфигурацию, которая будет оптимальна именно для вас.
Команда ООО Группа Чжэнкай готова провести предварительный расчет эффективности и подготовить технико-коммерческое предложение с учетом всех ваших требований и ограничений. Благодаря вертикально интегрированному циклу — от R&D до сервиса — мы обеспечиваем полную поддержку проекта на любом этапе.
Свяжитесь с нами сегодня для консультации с ведущим инженером-экологом. Обсудим ваш проект, проведем анализ исходных данных и предложим решение, которое сэкономит ваши деньги и защитит окружающую среду.
Для более детального изучения наших возможностей посетите раздел каталог промышленного оборудования, где представлены спецификации наших систем газоочистки, биореакторов и установок водоподготовки.