

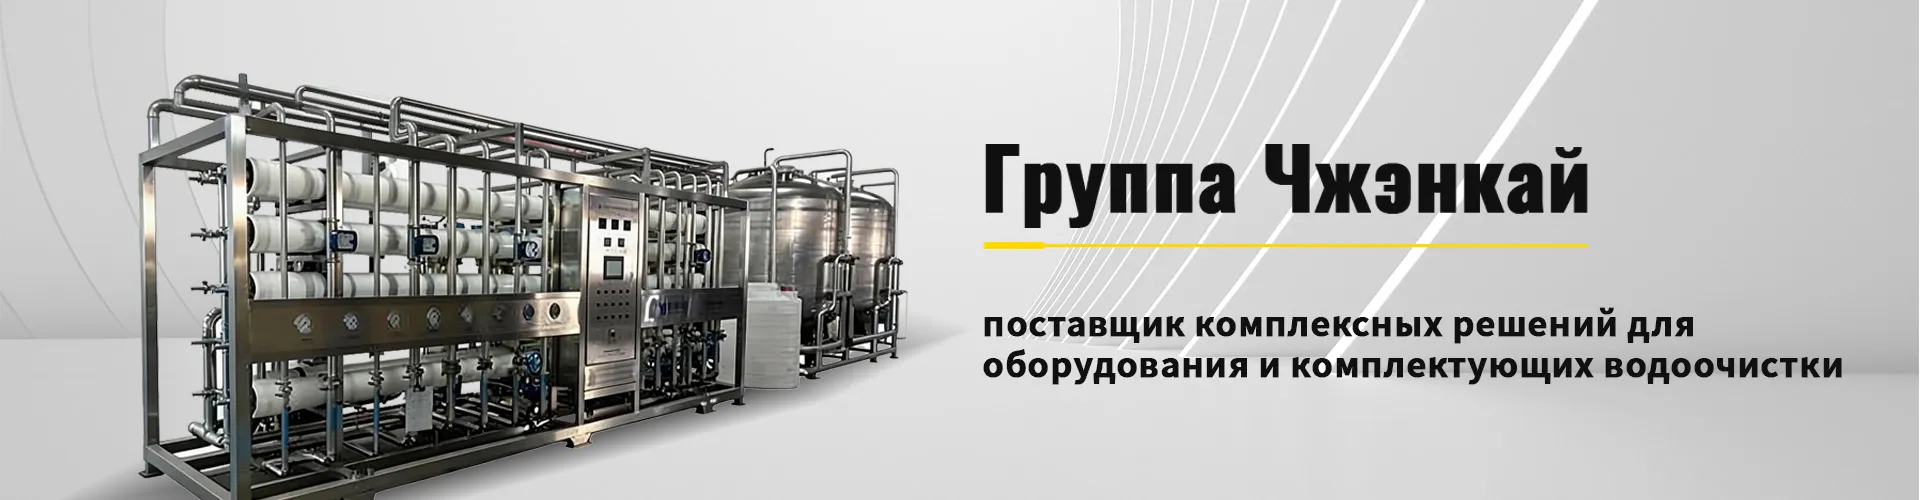
Оборудование для очистки сточных вод электронного производства OEM
2026-08-25
- Почему стандартные очистные сооружения не работают для электроники
- Ключевые типы загрязнений и технологии их удаления
- Технические спецификации и выбор конфигурации OEM
- Сравнение готовых решений и индивидуального инжиниринга
- Соответствие международным стандартам и сертификация
- Экономика проекта: CAPEX, OPEX и срок окупаемости
- Этапы реализации проекта и управление рисками
- Почему выбирают наше OEM-производство
- Часто задаваемые вопросы
Почему стандартные очистные сооружения не работают для электроники
Оборудование для очистки сточных вод электронного производства OEM — это не просто набор резервуаров и насосов, а высокоточная система, способная удалять специфические загрязнения на уровне частей на миллиард. В нашей практике мы неоднократно сталкивались с ситуацией, когда заводы по производству печатных плат или полупроводников закупали универсальные установки, сертифицированные по ГОСТ для общепромышленных стоков, и получали штрафы от Росприроднадзора уже через месяц эксплуатации. Проблема кроется в химическом составе отходов: традиционные методы биологической очистки бессильны против тяжелых металлов (медь, никель, свинец), фторидов и сложных органических растворителей, используемых в литографии и травлении.
Когда вы ищете поставщика, который предлагает готовые решения «из коробки», вы рискуете получить систему, которая очищает воду до норм сброса в городскую канализацию, но не до норм повторного использования или сброса в водоемы рыбохозяйственного значения. Электронная промышленность генерирует стоки с крайне нестабильным pH и высокой электропроводностью. Один из наших клиентов в Московской области потерял 4 миллиона рублей на замене мембран обратного осмоса, потому что первоначальная система предварительной очистки не была рассчитана на пиковые концентрации кислот из линии травления. Мы здесь, чтобы объяснить, как избежать таких ошибок при выборе OEM-партнера.
Выбор оборудования должен начинаться не с каталога моделей, а с детального аудита технологического процесса вашего цеха. Если вы планируете расширение производства или модернизацию существующих линий в 2026 году, игнорирование специфики электронных стоков приведет к простоям. Ниже мы разберем технические параметры, которые действительно имеют значение, и покажем, чем отличается качественный OEM-проект от дешевого металлолома.
Ключевые типы загрязнений и технологии их удаления
Сточные воды электронного производства делятся на несколько категорий, каждая из которых требует своей технологии очистки. Смешивание этих потоков в один коллектор до очистки — грубая ошибка, увеличивающая стоимость системы в разы. Правильный подход предполагает разделение потоков на этапе проектирования завода.
Кислотные и щелочные стоки
Эти потоки содержат остатки серной, соляной, азотной кислот и гидроксидов натрия или аммония. Основная задача здесь — нейтрализация до pH 6.5–8.5. Однако простая подача реагентов недостаточна. В системах OEM-класса мы используем автоматизированные станции дозирования с ПИД-регуляторами, которые реагируют на изменение потока в реальном времени. Задержка реакции даже на 30 секунд может привести к залповому сбросу агрессивной среды, разрушающей трубопроводы и биоценоз очистных сооружений города. Наши системы включают буферные емкости объемом, рассчитанным на 2-4 часа работы линии, что сглаживает пиковые нагрузки.
Стоки, содержащие тяжелые металлы
Медь, никель, цинк, свинец и олово — главные враги экологии в этом секторе. Традиционное осаждение гидроксидами часто не позволяет достичь нормативов ПДК (предельно допустимых концентраций), особенно для меди и никеля, которые образуют стойкие комплексные соединения с аммиаком и органическими добавками гальванических ванн. Здесь требуется применение сульфидного осаждения или ионного обмена. В наших проектах мы часто комбинируем эти методы: сначала разрушение комплексов окислением, затем осаждение специфическими реагентами. Это позволяет снизить содержание меди до 0.1 мг/л и ниже, что критично для получения разрешения на сброс.
Фторсодержащие стоки
Производство полупроводников и травление стекла невозможно без плавиковой кислоты. Удаление фтора — одна из самых сложных задач. Стандартный метод осаждения фторида кальция требует огромных объемов шлама и точного контроля дозы извести. Избыток кальция приводит к зарастанию труб накипью, а недостаток — к превышению нормативов. Мы внедряем двухступенчатые реакторы с рециркуляцией шлама, что повышает эффективность использования реагентов на 25%. Для особо чистых производств дополнительно используются сорбционные фильтры на основе активированного оксида алюминия.
Органические загрязнители и CMP-стоки
Химико-механическая полировка (CMP) генерирует стоки с высоким содержанием взвешенных веществ (абразивы) и органических ПАВ. Эти частицы забивают мембраны обратного осмоса мгновенно, если не провести качественную предварительную очистку. Мы используем ультрафильтрацию с пористостью 0.03 мкм перед нанофильтрацией. Это убирает коллоидный кремний и органику, продлевая жизнь дорогостоящих мембран RO с 1 года до 3-4 лет.
Понимание химии ваших стоков — первый шаг к экономии. Не верьте поставщикам, которые обещают очистить всё одним реактором. Требуйте лабораторный анализ проб вашей воды перед составлением коммерческого предложения.
Технические спецификации и выбор конфигурации OEM
При заказе оборудования у OEM-производителя вы получаете не просто железо, а инженерное решение, адаптированное под ваши задачи. Ключевым отличием профессионального подхода является гибкость конфигурации. Давайте рассмотрим основные узлы системы и параметры, на которые нужно смотреть в спецификации.
Реакторы нейтрализации и коагуляции
Сердце любой физико-химической линии. Важно обращать внимание на материал изготовления. Для кислых сред нержавеющая сталь марки AISI 304 может быть недостаточной; мы рекомендуем AISI 316L или футеровку полиэтиленом высокой плотности (HDPE) для емкостей объемом более 5 м³. Время пребывания жидкости в реакторе должно составлять не менее 20-30 минут для полного протекания реакций коагуляции. Многие дешевые китайские аналоги сокращают это время до 5-10 минут, экономя на объеме баков, что приводит к выносу хлопьев в следующие стадии и загрязнению фильтров.
Система перемешивания должна обеспечивать градиент скорости, достаточный для контакта реагентов, но не разрушающий образовавшиеся хлопья. Мы используем многоступенчатые мешалки с регулируемой частотой вращения. В одном из проектов в Санкт-Петербурге замена фиксированных мешалок на частотно-регулируемые позволила снизить расход коагулянта на 18% за счет оптимизации режима смешения.
Системы фильтрации и мембранные технологии
После отстаивания вода поступает на фильтрацию. Для электроники критически важна степень очистки от взвешенных веществ. Песчаные фильтры дают результат около 10-20 мг/л, чего мало для оборотного водоснабжения. Мы настаиваем на использовании дисковых фильтров или ультрафильтрационных модулей, которые гарантируют SDI (индекс плотности осадка) ниже 3, необходимый для работы обратного осмоса.
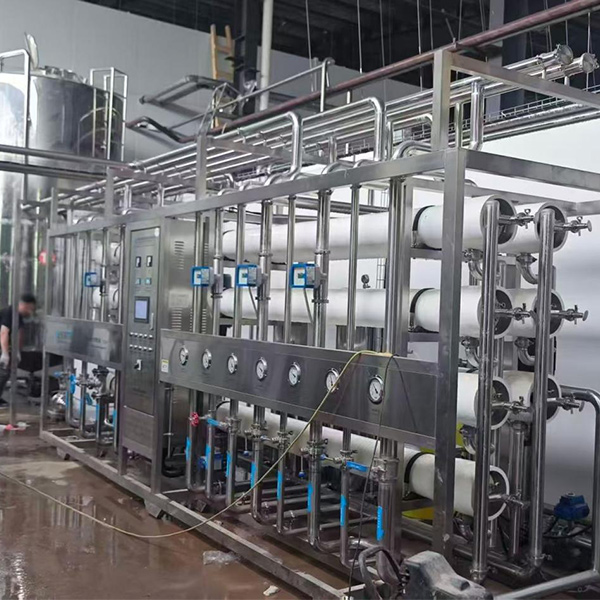
Обратный осмос (RO) и электродеионизация (EDI) — финальный барьер для получения ультрачистой воды. При выборе мембран смотрите не только на бренд, но и на конфигурацию ступеней. Для стоков с высокой минерализацией необходима двухступенчатая схема RO. Давление в системе должно регулироваться автоматически в зависимости от температуры воды, так как вязкость жидкости меняется. Игнорирование этого фактора зимой приводит к падению производительности на 30-40%.
Система обезвоживания шлама
Шлам гальванических производств относится к опасным отходам (обычно III-IV класс опасности). Его утилизация стоит дорого, поэтому важно максимально уменьшить его объем. Ленточные фильтр-прессы — распространенное, но не всегда эффективное решение для мелкодисперсных осадков электроники. Камерные фильтр-прессы обеспечивают влажность кекса 60-65%, что значительно дешевле в транспортировке. В новых проектах 2025-2026 годов мы все чаще внедряем центрифуги с частотным приводом, которые компактнее и полностью автоматизированы.
Техническое задание на оборудование должно включать требования к автоматизации. Уровень автоматизации влияет на количество обслуживающего персонала. Современная станция должна работать в режиме “одного оператора”, выдавая сигналы в SCADA-систему завода.
Сравнение готовых решений и индивидуального инжиниринга
Рынок предлагает два пути: покупка типовой модульной установки или разработка индивидуального проекта под ключ. Выбор зависит от масштаба вашего производства и строгости экологических требований. Ниже приведено детальное сравнение, основанное на нашем опыте реализации более 50 проектов в отрасли.
| Критерий сравнения | Типовые модульные установки (контейнерного типа) | Индивидуальный инжиниринг (индивидуальная сборка на площадке) |
|---|---|---|
| Срок внедрения | 4-8 недель. Оборудование поставляется в контейнере, требуется только подключение коммуникаций. | 4-9 месяцев. Включает проектирование, изготовление, доставку и монтаж на месте. |
| Гибкость к изменениям состава стоков | Низкая. Рассчитаны на усредненные показатели. При изменении технологии на заводе могут потребовать полной замены реагентов или узлов. | Высокая. Проект закладывается с запасом по нагрузке и возможностью легкой модификации технологической цепочки. |
| Капитальные затраты (CAPEX) | Ниже на старте. Идеально для малых производств и пилотных линий. | Выше из-за стоимости строительных работ и уникального проектирования. |
| Эксплуатационные расходы (OPEX) | Часто выше. Универсальные алгоритмы дозирования не оптимальны для специфических стоков, перерасход реагентов до 20%. | Оптимальные. Точная настройка под реальный состав воды снижает потребление химии и электроэнергии. |
| Масштабируемость | Ограничена размером контейнера. Для увеличения мощности нужно покупать второй модуль, что удваивает площадь. | Легко масштабируется добавлением очередей или увеличением объема резервуаров в рамках существующего здания. |
| Применимость | Лаборатории, небольшие сборочные цеха, временные производства. | Крупные заводы по производству печатных плат, полупроводников, дисплеев. |
Если ваш завод планирует работу более 5 лет и объемы стоков превышают 50 м³/сутки, индивидуальный проект экономически выгоднее в долгосрочной перспективе. Разница в OPEX окупает дополнительные капитальные вложения за 1.5-2 года. Для временных площадок или исследовательских центров модульные решения — единственный разумный выбор.
Не пытайтесь впихнуть производство объемом 200 кубов в сутки в стандартный 40-футовый контейнер. Это приведет к постоянным аварийным сбросам и нарушениям технологического регламента.
Соответствие международным стандартам и сертификация
Работа на международном рынке, особенно в странах ЕАЭС и Европы, требует строгого соблюдения нормативной базы. Оборудование для очистки сточных вод электронного производства OEM должно соответствовать ряду стандартов, подтверждающих его безопасность и эффективность.
Сертификация оборудования (EAC, CE, ISO)
Для поставок в Россию, Беларусь и Казахстан обязательным является сертификат соответствия Техническим Регламентам Таможенного Союза (ТР ТС). Основные релевантные регламенты: ТР ТС 010/2011 “О безопасности машин и оборудования” и ТР ТС 004/2011 “О безопасности низковольтного оборудования”. Наличие знака EAC на шильдике — это не формальность, а гарантия того, что электрическая часть шкафов управления защищена от влаги и короткого замыкания в условиях влажного цеха.
Для европейских направлений необходим сертификат CE. Он подтверждает соответствие директивам по машиностроению и электромагнитной совместимости. Наше производство сертифицировано по ISO 9001:2015, что гарантирует стабильность качества сварных швов, сборки и пусконаладочных работ. Мы также придерживаемся стандартов ISO 14001 в собственном производстве, минимизируя экологический след при изготовлении установок.
Нормативы качества очищенной воды
Цель очистки определяется местным законодательством. В России это Постановление Правительства РФ № 644 (нормы сброса в канализацию) или Рыбохозяйственные нормативы (значительно строже). В Европе действуют директивы ЕС о промышленных выбросах (IED). OEM-оборудование должно быть настроено так, чтобы выходные параметры гарантированно выполняли эти нормы с запасом 10-15% на колебания входной нагрузки.
Например, для сброса в водоемы рыбохозяйственного значения содержание меди не должно превышать 0.001 мг/л. Достичь такого уровня обычным отстаиванием невозможно — требуется глубокая доочистка на сорбционных фильтрах или ионитах. В договоре с поставщиком обязательно должен быть пункт о гарантийных обязательствах по качеству очищенной воды, подтвержденном актами независимой лаборатории.
Запросите у поставщика копии сертификатов и протоколы испытаний аналогичных объектов. Отсутствие документов — красный флаг, сигнализирующий о возможных проблемах при таможенном оформлении или проверках надзорных органов.
Экономика проекта: CAPEX, OPEX и срок окупаемости
Цена покупки установки — это лишь верхушка айсберга. Реальная стоимость владения системой очистки складывается из затрат на электроэнергию, реагенты, утилизацию шлама и обслуживание персонала. Грамотный инжиниринг направлен на минимизацию именно эксплуатационных расходов.
Оптимизация потребления реагентов
Химия составляет до 40-50% операционных расходов. Автоматические станции дозирования с обратной связью по pH/ORP (окислительно-восстановительный потенциал) позволяют подавать реагенты импульсно, строго по потребности. Ручное дозирование “на глаз” или по таймеру ведет к постоянному перерасходу. В одном из наших кейсов внедрение системы автоматического контроля ORP при восстановлении хроматов позволило сократить расход бисульфита натрия на 35%, что дало экономию более 1.2 млн рублей в год.
Энергоэффективность и рекуперация
Насосы высокого давления для обратного осмоса — главные потребители электричества. Использование двигателей класса энергоэффективности IE3/IE4 и частотных преобразователей снижает потребление на 15-20%. Кроме того, современные системы позволяют возвращать энергию от потоков концентрата через турбодетандеры, хотя это оправдано только на очень крупных объектах (от 500 м³/сутки).
Важнейший аспект экономики — возврат воды в производство. Электронная промышленность водоемка. Внедрение схемы «Нулевой сброс жидкости» (ZLD) или частичного возврата пермеата после RO позволяет сократить забор свежей воды на 60-75%. Учитывая рост тарифов на водопользование и лимиты на забор, срок окупаемости таких систем сократился с 5-6 лет до 2.5-3 лет.
Утилизация шлама
Шлам, содержащий драгоценные металлы (золото, серебро, палладий) или цветные металлы (медь, никель), может быть источником дохода, а не только расходов. Правильная организация сбора и классификации шлама позволяет продать его аффинажным заводам. Если же шлам смешан с бытовыми отходами или песком, он становится опасным грузом, за вывоз которого нужно платить. Наши системы предусматривают раздельный сбор шламов от разных линий, что повышает их ликвидность.
При расчете бюджета проекта всегда запрашивайте у поставщика технико-экономическое обоснование (ТЭО) с прогнозом OPEX на 5 лет. Сравнение только цены оборудования (“железа”) — путь к убыточному проекту.
Этапы реализации проекта и управление рисками
Внедрение системы очистки — сложный процесс, где ошибки на ранних стадиях стоят дороже всего. Мы выделяем пять ключевых этапов, соблюдение которых гарантирует успех.
- Аудит и лабораторный анализ. Нельзя проектировать систему без понимания входных данных. Необходимо отобрать пробы стоков в разные смены и при разной загрузке производства. Анализ должен включать полный спектр: pH, взвешенные вещества, ХПК, БПК, специфические ионы (F-, Cu2+, Ni2+), температура. Частая ошибка: брать одну пробу утром в понедельник, когда производство еще не вышло на полную мощность. Это приведет к занижению проектной мощности.
- Технологическое проектирование и согласование. На этом этапе создается схема P&ID, подбирается оборудование, рассчитываются балансы масс и энергии. Проект проходит экспертизу и согласование с заказчиком. Здесь важно утвердить точки отбора проб для автоматического контроля.
- Изготовление и заводские испытания (FAT). Оборудование собирается в цеху производителя. Перед отгрузкой проводится Factory Acceptance Test. Мы рекомендуем заказчику присутствовать лично или нанять независимого инспектора для проверки сварных швов, электрической сборки и тестовой прогонки насосов. Выявление дефектов на заводе дешевле, чем переделка на площадке заказчика.
- Монтаж и пусконаладочные работы (SAT). Доставка, установка на фундамент, обвязка трубопроводами, подключение к электрике и АСУ ТП. Затем следует этап промывки, загрузки реагентов и настройки автоматики. Вывод системы на режим может занять от 2 до 4 недель в зависимости от сложности стоков.
- Обучение персонала и сервис. Передача документации, обучение операторов работе с панелью управления, инструктаж по технике безопасности. Заключение договора на постгарантийное обслуживание и поставку расходных материалов.
Главный риск — изменение технологии производства электроники в процессе строительства очистных. Чтобы снизить этот риск, мы закладываем в проект резервные линии и универсальные реакторы, которые можно быстро перепрофилировать под новые типы загрязнений.
Почему выбирают наше OEM-производство
Мы не просто продаем оборудование, мы берем на себя ответственность за результат очистки. Наш опыт работы с ведущими предприятиями электронной отрасли в Азии и Европе позволяет нам предлагать решения, которые работают десятилетиями. В отличие от торговых компаний, мы контролируем весь цикл производства: от раскроя металла до программирования контроллеров.
Наша компания, ООО Группа Чжэнкай, представляет собой интегрированную высокотехнологичную структуру, основанную в 2014 году и специализирующуюся на комплексных решениях в области охраны окружающей среды. С штаб-квартирой в Китае мы реализуем принцип «одного окна», охватывая полный цикл проектов: от научных исследований и инженерного проектирования до производства оборудования, строительства, пусконаладки и последующей эксплуатации. Такой вертикально интегрированный подход позволяет нам гарантировать качество на каждом этапе, будь то очистка сложных промышленных стоков электроники или управление водными ресурсами крупного предприятия.
Наше преимущество — глубокое понимание специфики электроники в сочетании с мощной производственной базой. Мы знаем, что такое “медный палец” на плате и почему фтор опаснее кислоты. Собственный завод Группы Чжэнкай оснащен современными линиями сборки и контроля качества, что позволяет нам выпускать широкий спектр оборудования: от анаэробных реакторов и систем флотации до высокоэффективных мембранных установок обратного осмоса и винтовых шнековых обезвоживателей. Все продукты разрабатываются с учетом требований современных экологических стандартов и конкретных условий применения.
Надежность наших решений подтверждена международными сертификатами ISO 9001, ISO 14001 и ISO 45001, а также специализированными лицензиями на проектирование и строительство экологических объектов. Мы используем компоненты от проверенных мировых брендов (насосы Grundfos/Seepex, мембраны DuPont/Hydranautics, автоматика Siemens/Schneider), что обеспечивает надежность и доступность запчастей в любой точке мира. Более 20 лет практического опыта и сотни успешно реализованных проектов позволяют нам избегать договорных споров и гарантировать соблюдение сроков и бюджета.
В 2025 году мы внедрили новую линейку компактных модулей для очистки стоков от литографии, которые занимают на 30% меньше площади при той же производительности. Это стало возможным благодаря оптимизации гидравлических потоков и использованию высокопроизводительных мембран нового поколения. Руководствуясь философией «Искренний сервис, удовлетворённость клиента», мы внедрили систему оперативного реагирования: ответ на запросы в течение часа и решение критических вопросов за сутки.
Если вы столкнулись с проблемами текущей системы или планируете новый завод, не рискуйте репутацией и бюджетом. Доверьте задачу профессионалам, которые говорят на языке цифр и гарантий. Стратегическая цель ООО Группа Чжэнкай — стать глобальным провайдером комплексных экологических услуг, способствующим построению экологической цивилизации.
Часто задаваемые вопросы
Какой срок службы мембран обратного осмоса в системах для электроники?
При правильной предварительной очистке (SDI < 3) и своевременной мойке срок службы мембран составляет 3-5 лет. Однако, если в стоках присутствуют окислители (хлор, озон) или органические растворители, мембраны могут деградировать за 6-12 месяцев. Критически важно устанавливать угольные фильтры или дозировать бисульфит для удаления активного хлора перед мембранами.
Можно ли полностью исключить сброс стоков (режим ZLD)?
Технически это возможно с использованием выпарных кристаллизаторов после обратного осмоса. Однако экономически это оправдано только при высоких тарифах на воду и жестких ограничениях на сброс. Стоимость системы ZLD в 2-3 раза выше обычной. Чаще мы рекомендуем схему с возвратом 70-80% воды, а оставшийся концентрат упариваем до минимального объема для вывоза.
Какое напряжение питания требуется для оборудования?
Стандартное промышленное напряжение для основного оборудования (насосы, мешалки) — 380-400В, 50Гц (трехфазное). Системы управления и приборы КИП обычно работают от 24В DC или 220В AC. Мы адаптируем электрическую часть под стандарты страны эксплуатации (например, 480В 60Гц для США или специфические стандарты Китая), что обязательно указывается в опросном листе.
Нужно ли лицензирование деятельности по обращению с отходами?
Да, образование и накопление шлама требует лицензии (в РФ — лицензия Росприроднадзора). Оборудование помогает уменьшить класс опасности шлама или его объем, но не снимает с предприятия обязанности иметь лицензию на обращение с отходами I-IV классов опасности. Мы предоставляем паспорт шлама с рекомендациями по его классификации.
Предоставляете ли вы шеф-монтаж в удаленные регионы?
Да, наши инженеры выезжают на объекты по всему миру для проведения пусконаладочных работ и обучения персонала. Мы учитываем логистические сложности и климатические условия региона при проектировании (например, утепление контейнеров для работы при -40°C или защита от тропической влажности).
Готовы обсудить ваш проект? Свяжитесь с нами сегодня для получения предварительного расчета и консультации инженера. Мы поможем подобрать оптимальное оборудование для очистки сточных вод электронного производства OEM, которое обеспечит экологическую безопасность и экономическую эффективность вашего бизнеса.