

Очистка промышленных отходящих газов до нормативов 2026
2026-09-01
- Новые экологические стандарты 2026 года: почему старые системы очистки больше не работают
- Анализ ужесточения нормативов: от теоретических значений к реальным штрафам
- Технологический арсенал: выбор метода очистки под задачи 2026 года
- Интеграция систем мониторинга и автоматизации: глаза и мозг вашей очистной станции
- Экономическое обоснование: CAPEX против OPEX и срок окупаемости
- Пошаговый план модернизации: от аудита до ввода в эксплуатацию
- Риски самостоятельной модернизации и критерии выбора подрядчика
- Часто задаваемые вопросы
- Заключение: время действовать наступило
Новые экологические стандарты 2026 года: почему старые системы очистки больше не работают
К 2026 году требования к очистке промышленных отходящих газов до нормативов 2026 станут критическим фактором выживания для заводов в России и странах ЕАЭС. Мы наблюдаем, как предприятия, игнорирующие ужесточение предельно допустимых выбросов (ПДВ), уже сейчас сталкиваются с штрафами, превышающими стоимость модернизации оборудования. В нашей практике инженерного аудита мы выявили закономерность: системы, установленные пять лет назад и считавшиеся «передовыми», сегодня не способны улавливать мелкодисперсные частицы PM2.5 и специфические летучие органические соединения (ЛОС) на уровне новых законодательных лимитов. Это не просто бюрократическое изменение — это технологический разрыв, требующий пересмотра всей архитектуры газоочистки.
Основная проблема заключается в том, что многие руководители производств продолжают опираться на данные 2020-2023 годов, когда нормы были мягче, а контроль — менее автоматизированным. Однако переход на принципы наилучших доступных технологий (НДТ) к 2026 году означает, что простой замены фильтров будет недостаточно. Требуется комплексная интеграция систем мониторинга, каталитических реакторов нового поколения и энергоэффективных скрубберов. В этой статье мы разберем конкретные технические решения, которые позволяют не только пройти проверку Росприроднадзора, но и снизить операционные расходы за счет рекуперации тепла и вторичного сырья.
Анализ ужесточения нормативов: от теоретических значений к реальным штрафам
Переход к нормативам 2026 года базируется на обновленных справочниках НДТ и федеральных проектах «Чистый воздух». Если ранее допускались усредненные показатели за месяц, то новые правила требуют соблюдения почасовых лимитов с точностью до 95% времени работы установки. Это фундаментально меняет подход к проектированию: система должна иметь запас производительности не 10-15%, как раньше, а минимум 30-40% для компенсации пиковых нагрузок и нестабильности состава газов.
Рассмотрим конкретные изменения по основным загрязнителям. Для диоксида серы (SO2) предельные концентрации снижаются в среднем на 40% для предприятий металлургического кластера. Оксиды азота (NOx) теперь контролируются с учетом температурных режимов горения, что делает традиционные методы селективного катализа обязательными даже для средних котельных. Особое внимание уделяется твердым частицам: норматив по пыли для цементных и деревообрабатывающих заводов опускается до 10-20 мг/м³, что требует использования фильтров тонкой очистки класса H13-H14 вместо привычных рукавных фильтров первого поколения.
В нашей практике был случай, когда крупный химический комбинат в Поволжье получил штраф в размере 12 миллионов рублей всего за одну неделю работы. Причина оказалась банальной: их система абсорбции была рассчитана на среднюю концентрацию растворителей, но при запуске новой линии производства возникли кратковременные пики, которые датчики старой системы не успевали регистрировать, а очистные сооружения — нейтрализовать. Новые нормы 2026 года обязывают устанавливать системы непрерывного автоматического контроля (САПК), которые передают данные напрямую в государственные реестры. Любое отклонение фиксируется мгновенно. Это означает, что «человеческий фактор» и возможность скрыть аварию полностью исключены.
Для инженеров-проектировщиков это создает новую реальность: безопасность проекта теперь измеряется не только отсутствием аварий, но и гарантированным соблюдением нормативов в любых режимах работы, включая пуск и остановку оборудования. Игнорирование этого факта ведет не только к финансовым потерям, но и к риску приостановки деятельности предприятия по решению суда. Поэтому первый шаг к compliance — это не покупка оборудования, а глубокий аудит текущего состояния выбросов с моделированием сценариев 2026 года.
Технологический арсенал: выбор метода очистки под задачи 2026 года
Выбор технологии очистки промышленных отходящих газов до нормативов 2026 зависит от трех ключевых параметров: химического состава потока, температуры газа и требуемой степени очистки. Универсальных решений не существует, и попытка внедрить «самое дорогое» оборудование без анализа специфики производства часто приводит к экономическому провалу. Ниже мы разбираем четыре основных направления, доказавших свою эффективность в условиях новых стандартов.
Каталитическое окисление (RCO и CO): решение для ЛОС и запахов
Для предприятий, выделяющих летучие органические соединения (лакокрасочные заводы, полиграфия, химический синтез), регенеративное термическое окисление (RTO) и каталитическое окисление (RCO) становятся золотым стандартом. Принцип действия основан на нагреве газов до температуры 750-850°C (для RTO) или 300-400°C (для RCO) в присутствии катализатора, что приводит к полному распаду органики на CO2 и воду. Эффективность таких систем достигает 98-99%, что с запасом перекрывает самые строгие нормы 2026 года.
Ключевое преимущество RCO перед термическими методами — энергонезависимость. При концентрации ЛОС выше 1.5-2 г/м³ процесс становится самоподдерживающимся: тепло, выделяемое при реакции, используется для подогрева входящего потока. В наших проектах мы часто интегрируем рекуператоры, которые возвращают до 95% тепловой энергии обратно в производственный цикл, например, для сушки камер или отопления цехов. Это превращает статью расходов на экологию в источник экономии ресурсов.
Однако есть важный нюанс, о котором молчат многие поставщики: чувствительность катализатора к отравлению. Соединения серы, фосфора, хлора и кремния могут необратимо дезактивировать дорогостоящий керамический блок за несколько месяцев. Перед внедрением RCO обязательна стадия предварительной очистки (скруббер или адсорбер) для удаления каталитических ядов. Один из наших клиентов потерял катализатор стоимостью 4 миллиона рублей, потому что пропустил этап анализа примесей в воздухе цеха. Урок очевиден: технология работает идеально только при строгом соблюдении входных условий.
Электрофильтры и рукавные фильтры нового поколения: борьба с пылью
Когда речь идет о твердых частицах, дилемма между электрофильтрами и рукавными фильтрами решается в пользу гибридных решений или усовершенствованных мембранных материалов. Традиционные электрофильтры хороши для больших объемов горячего газа, но плохо справляются с высокоомной пылью и мелкодисперсными фракциями. Современные импульсные рукавные фильтры с мембранами из PTFE (тефлона) обеспечивают степень очистки до 99.99% даже для частиц размером менее 1 микрона.
Главное отличие решений для 2026 года — использование интеллектуальных систем управления продувкой. Вместо работы по таймеру, контроллер анализирует перепад давления в реальном времени и активирует очистку фильтровальных элементов только тогда, когда это действительно необходимо. Это продлевает срок службы ткани в 2-3 раза и снижает расход сжатого воздуха. Для цементной и металлургической отрасли мы рекомендуем использовать фильтры с антистатической пропиткой и огнезащитными свойствами, так как риск возгорания пыли в замкнутом объеме остается высоким.
Важно отметить ограничение: рукавные фильтры не подходят для газов с высокой влажностью (точка росы выше температуры газа) без предварительного подогрева или осушки. Конденсат забивает поры мембраны моментально, превращая фильтр в монолит. В случае с влажными газами (например, после сушильных барабанов) целесообразнее рассматривать мокрые скрубберы или электрофильтры с кондиционированием газа.
Мокрые скрубберы Вентури и насадочные колонны: удаление кислот и газов
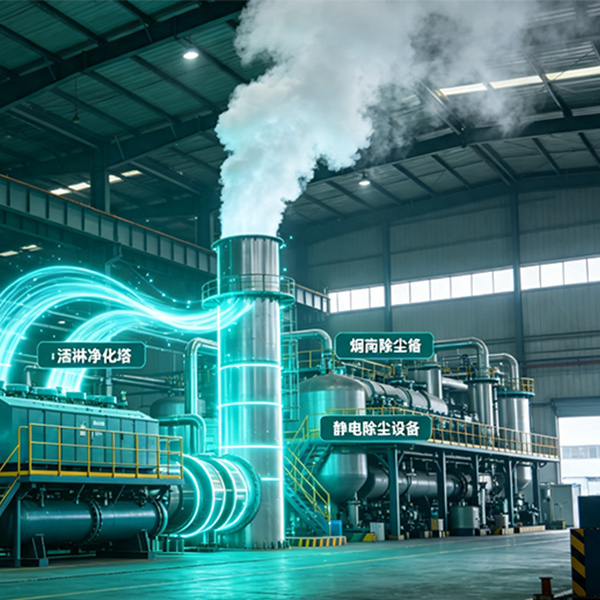
Для нейтрализации кислых газов (SO2, HCl, HF) и аммиака мокрые методы очистки остаются безальтернативными. Скрубберы Вентури эффективны там, где нужно одновременно удалять пыль и газы, создавая зону интенсивного турбулентного контакта жидкости и газа. Насадочные колонны (абсорберы) лучше подходят для глубокой химической абсорбции конкретных компонентов при относительно чистом газовом потоке.
Эффективность скруббера напрямую зависит от качества орошающей жидкости и времени контакта. Новые нормы требуют использования многоступенчатых схем: первая ступень убирает грубую пыль и охлаждает газ, вторая (химическая) нейтрализует агрессивные компоненты щелочными реагентами (NaOH, Ca(OH)2). Критически важным элементом становится система очистки оборотной воды. Сброс шлама в канализацию без подготовки теперь карается отдельными санкциями, поэтому замкнутый цикл водооборота с фильтр-прессами для обезвоживания осадка становится обязательным атрибутом современной станции.
Мы столкнулись с ситуацией, когда на деревообрабатывающем комбинате скруббер эффективно убирал запах, но вызывал коррозию воздуховодов из-за неправильного выбора материала корпуса. Использование полипропилена вместо нержавеющей стали в агрессивной среде привело к сквозным отверстиям через 18 месяцев. При проектировании под нормы 2026 года материал исполнения должен выбираться с запасом коррозионной стойкости, учитывая возможное изменение состава сырья в будущем.
Адсорбционные системы на активированном угле: финишная доочистка
В случаях, когда требуется сверхглубокая очистка от следовых количеств загрязнителей или специфических запахов, адсорбция остается самым надежным методом. Гранулированный активированный уголь (КАУ) или цеолиты улавливают молекулы загрязнителей в своей пористой структуре. Это идеальное решение для финишной стадии после основных очистных сооружений, чтобы гарантировать соблюдение нормативов на «выхлопе».
Основная сложность здесь — регенерация или утилизация насыщенного сорбента. Для больших объемов установка систем термической регенерации экономически оправдана, позволяя использовать уголь многократно. Для малых и средних источников чаще применяется схема с заменой картриджей. Важно правильно рассчитать скорость фильтрации: слишком быстрый поток не даст углю времени захватить молекулы, слишком медленный — приведет к чрезмерному гидравлическому сопротивлению. Ошибка в расчете скорости на 20% может снизить ресурс картриджа вдвое.
Интеграция систем мониторинга и автоматизации: глаза и мозг вашей очистной станции
Само по себе качественное оборудование не гарантирует соответствия нормам 2026 года без надлежащей системы управления. Эра ручного снятия показаний манометров и визуального оценки цвета дыма закончилась. Современная станция очистки должна быть единым цифровым организмом, где каждый параметр контролируется в режиме реального времени.
Системы непрерывного контроля выбросов (CEMS — Continuous Emission Monitoring Systems) становятся обязательными для всех крупных источников. Они включают в себя газоанализаторы (оптические, лазерные, электрохимические), датчики расхода, температуры и давления. Данные агрегируются локальным контроллером и передаются по защищенным каналам связи в региональные органы эконадзора. Любая попытка вмешательства в работу системы или отключения датчиков фиксируется и трактуется как грубое нарушение.
Но настоящая ценность автоматизации не в отчетности, а в предиктивном обслуживании. Алгоритмы машинного обучения, внедряемые в современные SCADA-системы, способны анализировать тренды изменения перепада давления, температуры катализатора или расхода реагентов. Система может предупредить оператора: «Через 48 часов ожидается засорение форсунки скруббера» или «Активность катализатора упала на 5%, необходима проверка». Это позволяет планировать ремонты во время плановых остановок производства, избегая аварийных простоев.
В одном из наших проектов на нефтеперерабатывающем заводе внедрение такой системы позволило сократить незапланированные остановки на 30% за первый год. Раньше операторы реагировали уже на факт превышения ПДВ, когда штраф был неизбежен. Теперь система автоматически корректирует режим работы (увеличивает подачу реагента или меняет скорость вентилятора) при приближении к граничным значениям, предотвращая нарушение.
При выборе системы автоматизации важно обращать внимание на открытость протоколов. Закрытые проприетарные системы от отдельных вендоров создают риск зависимости: если производитель исчезнет с рынка или поднимет цены на сервис, вы останетесь с «черным ящиком». Мы рекомендуем решения на базе стандартизированных протоколов (Modbus TCP, OPC UA), которые позволяют интегрировать оборудование разных производителей и легко масштабировать систему в будущем.
Экономическое обоснование: CAPEX против OPEX и срок окупаемости
Принятие решения о модернизации часто упирается в бюджет. Руководство видит огромные цифры капитальных затрат (CAPEX) на новое оборудование и пытается отложить проект. Однако при оценке стоимости владения в горизонте 5-7 лет (типичный срок службы оборудования до капремонта) картина меняется радикально. Дешевое оборудование 2020 года выпуска может оказаться дороже в эксплуатации из-за высокого энергопотребления, частой замены фильтров и штрафов.
Давайте посмотрим на структуру операционных расходов (OPEX). Основные статьи: электроэнергия (вентиляторы, насосы, нагреватели), реагенты (щелочь, кислота, уголь), утилизация отходов и обслуживание. Современные энергоэффективные вентиляторы с частотным регулированием могут снизить потребление электричества на 25-40% по сравнению со старыми моделями с дроссельной регулировкой. Рекуперация тепла в системах RTO/RKO часто полностью покрывает затраты на подогрев технологических нужд, фактически обнуляя эту статью расходов.
Рассмотрим пример расчета для среднего лакокрасочного предприятия. Установка дешевого адсорбера без регенерации стоит условно 5 млн руб., но требует замены 10 тонн угля в год (расходы ~3 млн руб./год) и утилизации опасного отхода. Установка каталитического окислителя стоит 15 млн руб., но потребляет минимум реагентов, а рекуперированное тепло экономит 2 млн руб. в год на газе. Срок окупаемости дополнительного invested капитала составляет около 3-3.5 лет, после чего предприятие начинает получать чистую экономию. К 2026 году, с ростом тарифов на энергию и утилизацию, этот срок сократится еще больше.
Также нельзя забывать о стоимости риска. Штрафы за превышение нормативов исчисляются сотнями тысяч рублей за каждый день нарушения. Приостановка деятельности завода даже на неделю может привести к потере контрактов и репутации, что несопоставимо с инвестициями в очистку. Инвестиции в экологию — это страховка от потери бизнеса. Банки и инвесторы все чаще рассматривают наличие современных очистных сооружений как фактор снижения рисков при кредитовании, предлагая более низкие ставки «зеленым» предприятиям.
Пошаговый план модернизации: от аудита до ввода в эксплуатацию
Чтобы успешно пройти переход к нормативам 2026 года, необходим структурированный подход. Хаотичная замена оборудования «по факту проверки» ведет к ошибкам и перерасходу средств. Мы рекомендуем следующий алгоритм действий, проверенный на десятках промышленных объектов:
- Глубокий технологический аудит и инвентаризация источников.
Первый шаг — не звонок поставщику, а детальный замер текущих параметров. Необходимо провести инструментальные замеры выбросов в различных режимах работы (пуск, номинал, пик, остановка). Часто оказывается, что реальная концентрация загрязнителей отличается от проектной документации 10-летней давности в разы. На этом этапе составляется полный реестр источников, определяются их координаты, высоты труб и химический состав газов. Без этих данных любой проект будет построен на песке. - Разработка технического задания (ТЗ) с учетом запаса на будущее.
На основе аудита формируется ТЗ, которое должно включать не только текущие нормы, но и прогноз ужесточения на 2026-2028 годы. Здесь определяется требуемая степень очистки, выбирается принципиальная технологическая схема, материалы исполнения и уровень автоматизации. Важно заложить возможность масштабирования: если планируется расширение производства через 2 года, очистная станция должна иметь резерв мощности. Ошибка на этом этапе — выбор технологии, которая не сможет адаптироваться к изменению сырья. - Инженерное проектирование и 3D-моделирование.
Профессиональный проект включает не только схемы трубопроводов, но и расчеты аэродинамического сопротивления, тепловые балансы, чертежи фундаментов и строительных конструкций. Использование BIM-технологий (информационное моделирование зданий) позволяет выявить коллизии (столкновения труб с балками, кабелями) еще на экране компьютера, избежав дорогостоящих переделок на стройплощадке. Проектная документация должна проходить экспертизу и согласование в надзорных органах до начала закупок. - Закупка оборудования и шеф-монтаж.
Выбор поставщика должен базироваться не только на цене, но и на референс-листах и наличии собственного сервиса. Дешевое оборудование из непроверенных источников часто не соответствует заявленным характеристикам по эффективности очистки. Монтаж должен проводиться под авторским надзором проектировщика. Особое внимание уделяется герметичности соединений и качеству изоляции. Даже самая совершенная технология не сработает, если в системе есть подсосы неочищенного воздуха через неплотности. - Пусконаладочные работы (ПНР) и вывод на режим.
Это самый критический этап. Оборудование настраивается под реальные параметры объекта. Проводятся испытания на эффективность очистки с привлечением аккредитованной лаборатории. Результаты сравниваются с нормативами 2026 года. Только после получения положительного протокола испытаний система сдается в эксплуатацию. Важно обучить персонал работе с новым оборудованием и системой автоматики. Без квалифицированных операторов сложная система быстро деградирует.
Частая ошибка на этапе №4 — экономия на материалах воздуховодов. Использование обычной черной стали вместо оцинкованной или нержавеющей там, где есть конденсат или агрессивные газы, приводит к сквозной коррозии через 1-2 года. Ремонт действующей системы очистки сложнее и дороже, чем правильная установка с первого раза. Всегда проверяйте спецификации материалов в договоре поставки.
Риски самостоятельной модернизации и критерии выбора подрядчика
Попытка решить задачу очистки промышленных отходящих газов до нормативов 2026 силами собственного ремонтного персонала или через универсальных строителей часто заканчивается плачевно. Экология — это узкоспециализированная область на стыке химии, аэродинамики и автоматизации. Отсутствие профильного опыта ведет к созданию неработоспособных систем, которые формально присутствуют, но фактически не очищают газы.
Ключевой маркер компетентности подрядчика — наличие собственных инженерных расчетов, лабораторной базы и полного цикла производства. Именно такой подход демонстрирует ООО Группа Чжэнкай — интегрированная высокотехнологичная компания, основанная в 2014 году и специализирующаяся на комплексных решениях в области охраны окружающей среды. Располагая собственной производственной базой и штатом инженеров-разработчиков, Группа Чжэнкай реализует принцип «одного окна»: от научных исследований и проектирования до производства оборудования, строительства, пусконаладки и последующего управления объектами.
В портфеле компании представлены передовые решения, критически важные для выполнения норм 2026 года: скрубберы для удаления кислотных газов и запахов, микрофильтры с внутренним подводом воды, системы адсорбционной очистки и современное оборудование для биологической обработки стоков. Все продукты разрабатываются с учетом требований международных стандартов ISO 9001, ISO 14001 и ISO 45001, что гарантирует их надежность и долговечность. Наличие собственного завода позволяет компании строго контролировать качество каждого изделия — от аэраторов и мешалок до сложных систем автоматического управления, минимизируя риски брака, характерные для посреднических схем.
Опыт реализации более сотни успешных проектов в Китае и на международных рынках подтверждает технологическое лидерство Группы Чжэнкай, особенно в применении биологических методов (IC, UASB) и адсорбционных технологий для сложных промышленных выбросов. Компания предлагает не просто «железо», а комплексные инженерные решения «под ключ», включающие технико-экономическое обоснование, экологическую экспертизу и гарантийное обслуживание. Стратегия «Искренний сервис, удовлетворённость клиента» подразумевает оперативное реагирование: ответ на запросы в течение часа и решение критических вопросов за сутки. Выбирая такого партнера, предприятие получает не только оборудование, но и страховку от технических ошибок, юридических рисков и срывов сроков, что в условиях жестких норм 2026 года является решающим фактором.
Обязательно требуйте предоставления кейсов (case studies) с аналогичных производств. Не просто фотографий «до и после», а протоколов замеров эффективности. Хороший подрядчик не боится показать свои неудачи и рассказать, как они были исправлены — это признак зрелости и прозрачности. Избегайте компаний, которые обещают «100% очистку от всего» одной коробкой — в природе таких технологий не существует.
Еще один аспект — юридическая поддержка. Опытный партнер поможет не только поставить железо, но и грамотно оформить разрешительную документацию, внести изменения в проект ПДВ и пройти проверку Росприроднадзора без замечаний. В условиях 2026 года бюрократическая составляющая так же важна, как и техническая.
Часто задаваемые вопросы
Какой минимальный срок реализации проекта модернизации под нормы 2026?
Реалистичный срок «под ключ» для средней промышленной системы составляет 6-9 месяцев. Из них 2-3 месяца уходит на аудит, проектирование и согласования, 3-4 месяца на изготовление оборудования и 2 месяца на монтаж и пусконаладку. Попытки сократить этот срок до 2-3 месяцев обычно приводят к нарушению технологии монтажа и сбоям при запуске. Начинать процесс нужно немедленно, чтобы успеть к дедлайнам.
Можно ли модернизировать существующую систему или нужно строить новую?
Это зависит от состояния текущего оборудования. Если корпус и вентилятор в хорошем состоянии, часто можно заменить внутреннюю начинку (фильтры, катализаторы, форсунки) и обновить систему автоматики. Это дешевле на 30-40%. Однако если технология морально устарела (например, сухой циклон вместо мокрого скруббера для кислых газов), проще и надежнее построить новую линию параллельно старой, а затем демонтировать ее.
Что делать, если состав газов постоянно меняется?
Для переменчивых составов требуются адаптивные системы с обратной связью. Датчики на выходе анализируют концентрацию загрязнителей в реальном времени и автоматически корректируют дозировку реагентов или температуру реакции. Статические системы в таких условиях либо не докажут очистку, либо будут перерасходовать ресурсы. Инвестиции в продвинутую автоматику здесь окупаются быстрее всего.
Кто несет ответственность, если после модернизации нормы все равно не соблюдаются?
Ответственность зависит от договора. Если подрядчик гарантировал определенные параметры в протоколе испытаний, а они не достигнуты по его вине (ошибки в проекте, брак оборудования), он обязан устранить недостатки за свой счет. Поэтому в договоре должны быть четко прописаны гарантийные показатели эффективности очистки и штрафные санкции за их недостижение. Никогда не принимайте работу без независимых замеров аккредитованной лабораторией.
Заключение: время действовать наступило
Подготовка к нормативам 2026 года — это не разовая кампания, а стратегическая трансформация производственных процессов. Предприятия, которые начнут модернизацию очистки промышленных отходящих газов уже сегодня, получат конкурентное преимущество в виде бесперебойной работы, отсутствия штрафов и улучшенного имиджа. Те, кто отложит решение на последний момент, столкнутся с дефицитом оборудования, очередями на монтаж и риском остановки бизнеса.
Компании, подобные ООО Группа Чжэнкай, готовы предложить полный цикл услуг: от экспресс-аудита ваших текущих выбросов до разработки индивидуального проекта, поставки собственного оборудования и ввода системы в эксплуатацию. Обладая опытом реализации сложных проектов в металлургии, химии и энергетике, такие партнеры гарантируют соответствие самым строгим требованиям будущего благодаря вертикальной интеграции всех процессов — от R&D до эксплуатации.
Не ждите первого штрафа — обеспечьте экологическую безопасность вашего производства заранее, доверившись профессионалам с подтвержденной репутацией и собственным производством.
Свяжитесь с нами сегодня для бесплатной консультации и предварительной оценки стоимости модернизации вашей системы газоочистки.