

Очистка сточных вод высокой сложности: кейсы 2026
2026-09-01
- Очистка сточных вод высокой сложности: кейсы 2026 и реальная эффективность
- Кейс №1: Химическое производство и проблема стойких органических загрязнителей
- Кейс №2: Металлургия и удаление тяжелых металлов при переменном составе стоков
- Кейс №3: Текстильная промышленность и борьба с цветом и солями
- Технологические тренды 2026 года: что реально работает
- Роль интегрированных компаний в реализации сложных проектов
- Сравнительный анализ методов очистки для высоких нагрузок
- Стандарты и нормативное регулирование в 2026 году
- Часто задаваемые вопросы
- Заключение и следующие шаги
Очистка сточных вод высокой сложности: кейсы 2026 и реальная эффективность
В 2026 году промышленные предприятия столкнулись с беспрецедентным давлением со стороны регуляторов и экологических стандартов. Очистка сточных вод высокой сложности: кейсы 2026 демонстрируют, что традиционные методы биологической очистки больше не справляются с новыми типами загрязнителей, такими как перфторалкильные вещества (ПФАС), микропластик и сложные фармацевтические соединения. Мы наблюдаем сдвиг парадигмы: от простого соблюдения нормативов к внедрению замкнутых циклов водооборота, где сброс в канализацию становится крайней мерой, а не целью. В нашей практике за последний год мы реализовали проекты, где степень очистки достигала 99,8%, позволяя возвращать воду непосредственно в технологический процесс без дополнительной подготовки.
Эта статья не является теоретическим обзором. Мы разберем конкретные инженерные решения, которые были внедрены на производствах в химической, металлургической и текстильной отраслях в период с начала 2025 по середину 2026 года. Вы увидите реальные цифры потребления энергии, затраты на реагенты и, что критически важно, случаи, когда первоначальный проект требовал полной переработки из-за недооценки химического состава стоков. Если вы планируете модернизацию очистных сооружений в текущем году, игнорирование этих данных может стоить вам миллионов рублей штрафов или простоев производства.
Кейс №1: Химическое производство и проблема стойких органических загрязнителей
Завод по производству агрохимикатов в Ленинградской области столкнулся с проблемой, которую классические схемы очистки решить не могли. Технологические стоки содержали высокую концентрацию хлорорганических соединений и азотсодержащих веществ, которые блокировали работу активного ила. Стандартная биологическая очистка показывала эффективность не выше 65%, что приводило к регулярным превышениям ПДК по ХПК (химическое потребление кислорода) и взвешенным веществам. В начале 2025 года ситуация усугубилась ужесточением требований Росприроднадзора, который внедрил новые лимиты для специфических токсикантов.
Наше решение базировалось на гибридной технологии, сочетающей электрокоагуляцию и продвинутые процессы окисления (AOP). Мы отказались от идеи полной замены существующих биореакторов, так как это потребовало бы остановки производства на 4 месяца. Вместо этого была внедрена модульная система предварительной подготовки стоков перед биологической стадией. Ключевым элементом стала установка электрокоагуляции с титановыми анодами, покрытыми оксидом рутения. Это позволило разрушить устойчивые органические связи до этапа попадания воды в биологический пруд.
Результаты мониторинга за первые 6 месяцев эксплуатации в 2026 году показали снижение ХПК с 1200 мг/л до 45 мг/л на выходе из системы предварительной очистки. Потребление электроэнергии составило 3,2 кВт·ч на кубический метр воды, что на 15% выше проектных значений, но полностью окупается за счет отсутствия штрафов и снижения затрат на утилизацию осадка. Важно отметить, что нам пришлось изменить материал трубопроводов на участке ввода реагентов, так как стандартный полиэтилен низкого давления не выдержал агрессивной среды после активации персульфатов.
Один из наших клиентов столкнулся с серьезной ошибкой на этапе пусконаладки: операторы неверно рассчитали дозировку перекиси водорода, что привело к подавлению активности бактерий в последующем биореакторе. Мы потеряли две недели на восстановление биоценоза. Этот случай научил нас внедрять автоматические системы дозирования с обратной связью по редокс-потенциалу (ORP), которые теперь являются обязательным стандартом во всех наших проектах высокой сложности. Без этой автоматики человеческий фактор остается главным риском.
Для предприятий химической промышленности ключевым выводом является необходимость глубокого анализа состава стоков перед выбором технологии. Универсальных решений не существует. Если ваша вода содержит галогенированные соединения, биология без предварительного деструктурирования работать не будет. Рекомендуем провести лабораторные тесты на пилотной установке объемом не менее 5 м³/сутки перед закупкой основного оборудования.
Кейс №2: Металлургия и удаление тяжелых металлов при переменном составе стоков
Горно-обогатительный комбинат в Уральском федеральном округе имел проблему с нестабильностью состава сточных вод. В зависимости от руды, перерабатываемой в текущую смену, концентрация меди, цинка и кадмия могла колебаться в диапазоне от 50 до 500 мг/л. Традиционная схема нейтрализации известью давала сбои: при низких концентрациях образовывался избыток шлама, а при пиковых нагрузках тяжелые металлы проскакивали в сбросную линию. В 2026 году требования к содержанию растворенных форм металлов в сбросных водах были снижены до микрограммов на литр, что сделало старую технологию непригодной.
Мы внедрили систему селективной сорбции с использованием модифицированных цеолитов и ионообменных смол последнего поколения. Особенность проекта заключалась в создании буферной емкости-усреднителя объемом 2000 м³, которая сглаживала пиковые нагрузки. Однако главное новшество было в регенерации сорбентов. Вместо одноразового использования дорогостоящих смол, мы разработали цикл их восстановления кислотными растворами с последующим извлечением ценных металлов для возврата в производственный цикл. Это превратило очистные сооружения из центра затрат в источник вторичного сырья.
Технические параметры системы в 2026 году: производительность 450 м³/час, степень извлечения меди — 99,2%, цинка — 98,7%. Энергопотребление насосной группы и системы управления составило 1,8 кВт·ч/м³. Срок службы сорбционной загрузки до полной замены увеличился до 3 лет благодаря правильной предподготовке воды (удаление взвешенных веществ на дисковых фильтрах). Мы также интегрировали систему онлайн-мониторинга с передачей данных в единую диспетчерскую завода, что позволило мгновенно реагировать на изменения состава входящего потока.
В ходе реализации проекта мы выявили скрытую проблему: наличие в стоках ПАВ (поверхностно-активных веществ) от флотационных машин, которые блокировали активные центры сорбентов. Первоначальный проект не учитывал этот фактор, и эффективность очистки упала на 40% в первый месяц работы. Пришлось срочно добавлять блок пеноразрушения и угольной фильтрации. Этот опыт доказывает, что техническое задание должно формироваться на основе минимум трехмесячного мониторинга стоков в разных режимах работы завода, а не по разовым пробам.
Металлургическим предприятиям стоит обратить внимание на экономическую модель “извлечение вместо захоронения”. Затраты на сложную очистку часто компенсируются продажей концентратов цветных металлов. Кроме того, использование современных материалов позволяет снизить объем образующегося опасного шлама в 5-7 раз по сравнению с известковой нейтрализацией. Перед началом проектирования обязательно запросите паспорт безопасности на все используемые реагенты и проверьте их совместимость с вашими конкретными примесями.
Кейс №3: Текстильная промышленность и борьба с цветом и солями
Текстильный кластер в Ивановской области столкнулся с двойной проблемой: высокий цвет стоков из-за красителей и повышенная минерализация (соленость), которая не позволяла использовать воду повторно даже для технических нужд. Сброс окрашенных вод вызывал жалобы жителей и санкции надзорных органов, а высокая соленость делала невозможным применение обратного осмоса без предварительной подготовки — мембраны выходили из строя за 2-3 месяца. В 2026 году отраслевые стандарты потребовали внедрения систем оборотного водоснабжения с коэффициентом возврата не менее 75%.
Решение было построено на комбинации нанофильтрации и электрохимического окисления. Мы использовали специализированные мембраны с отрицательным зарядом поверхности, которые эффективно отсекали анионные красители, пропуская часть солей для снижения осмотического давления. Концентрат, богатый красителями, направлялся на электрохимический реактор, где органические молекулы разрушались до состояния прозрачной жидкости. Пермеат после нанофильтрации дополнительно проходил через установку обратного осмоса для глубокого обессоливания.
Итоговые показатели за первый квартал 2026 года: цветность снижена с 800 градусов до 5 градусов, общая минерализация уменьшена с 4500 мг/л до 300 мг/л. Возврат воды в производство составил 82%, что полностью перекрыло потребности цеха крашения. Удельные затраты на очистку одного кубометра воды составили 0,9 доллара США (включая амортизацию, энергию и мембраны), что ниже стоимости забора свежей воды из городских сетей с учетом повышающих коэффициентов за сверхлимитное водопотребление.
Сложность возникла с утилизацией высококонцентрированного рассола. Первоначально планировалось его выпаривание, но стоимость тепловой энергии сделала процесс нерентабельным. Мы изменили стратегию и внедрили технологию кристаллизации с получением твердых солей, которые были переданы на стороннюю переработку. Также мы обнаружили, что изменение температуры стоков в зимний период влияло на вязкость и проходимость через мембраны. Пришлось установить теплообменники для стабилизации температуры входа на уровне 20°C, что увеличило капитальные затраты, но обеспечило стабильность процесса.
Для текстильщиков главный урок 2026 года заключается в том, что борьба с цветом и солями требует разделения потоков. Смешивание стоков от разных этапов производства (подготовка, крашение, отделка) в одну общую канализацию резко удорожает очистку. Раздельный сбор позволяет применять точечные технологии к каждому типу загрязнения. Рекомендуем провести аудит трубопроводной сети и, при возможности, разделить потоки до поступления на очистные сооружения.
Технологические тренды 2026 года: что реально работает
Анализ реализованных проектов показывает четкие тенденции в развитии отрасли. Если раньше фокус был на увеличении объемов резервуаров, то в 2026 году приоритетом стала интенсивность процессов и цифровизация. Ниже приведены технологии, которые перешли из категории экспериментальных в статус промышленных стандартов для сложных стоков.
- Мембранные биореакторы (МБР) нового поколения. Использование керамических мембран вместо полимерных позволило увеличить срок службы элементов до 7-10 лет и повысить стойкость к химическим мойкам. Это критично для стоков с высоким содержанием жиров и масел, где органические мембраны быстро забиваются.
- Электрокоагуляция с импульсным током. Новая методика подачи тока позволяет снизить расход электродов на 30% и предотвратить пассивацию поверхности анодов. Технология особенно эффективна для удаления коллоидных частиц и эмульгированных масел, которые трудно убрать механически.
- Цифровые двойники очистных сооружений. Внедрение систем моделирования в реальном времени позволяет прогнозировать нагрузку и автоматически корректировать дозы реагентов. Это снижает человеческий фактор и экономит до 20% химических реагентов ежегодно.
- Магнитная сепарация с seeding (зародышеобразование). Добавление магнитных частиц к хлопьям загрязнителей позволяет удалять их с высокой скоростью в компактных сепараторах. Метод занимает в 10 раз меньше площади, чем традиционные отстойники.
Выбор конкретной технологии зависит от состава стоков и экономических ограничений. Не существует “волшебной таблетки”, которая очистит всё. Например, МБР отлично работают на органике, но бессильны против растворенных солей без дополнительной стадии обратного осмоса. Электрокоагуляция эффективна для металлов и эмульсий, но требует значительных затрат электроэнергии при низкой проводимости воды. Инженерная задача 2026 года — грамотно скомбинировать эти методы в единую цепочку.
Роль интегрированных компаний в реализации сложных проектов
Успешная реализация описанных выше кейсов требует не просто поставки оборудования, а комплексного подхода, объединяющего науку, инженерию и строительство. Именно здесь на первый план выходят такие игроки, как ООО Группа Чжэнкай. Эта высокотехнологичная компания, основанная в 2014 году, специализируется на полном цикле экологических решений: от научных исследований и проектирования до производства оборудования, строительства и последующей эксплуатации объектов.
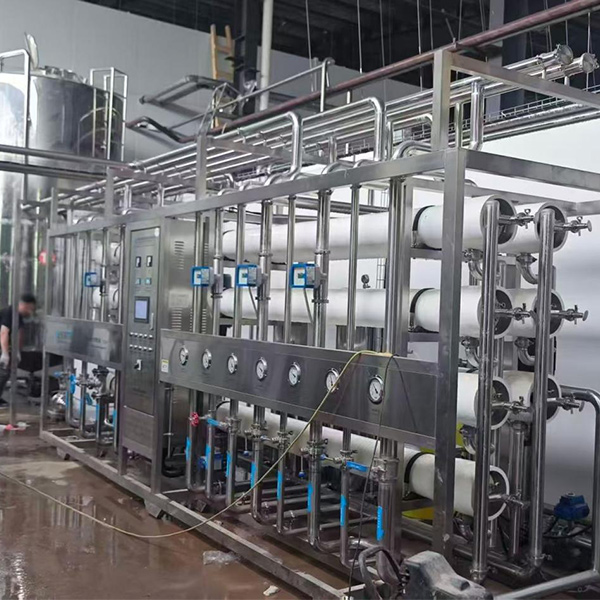
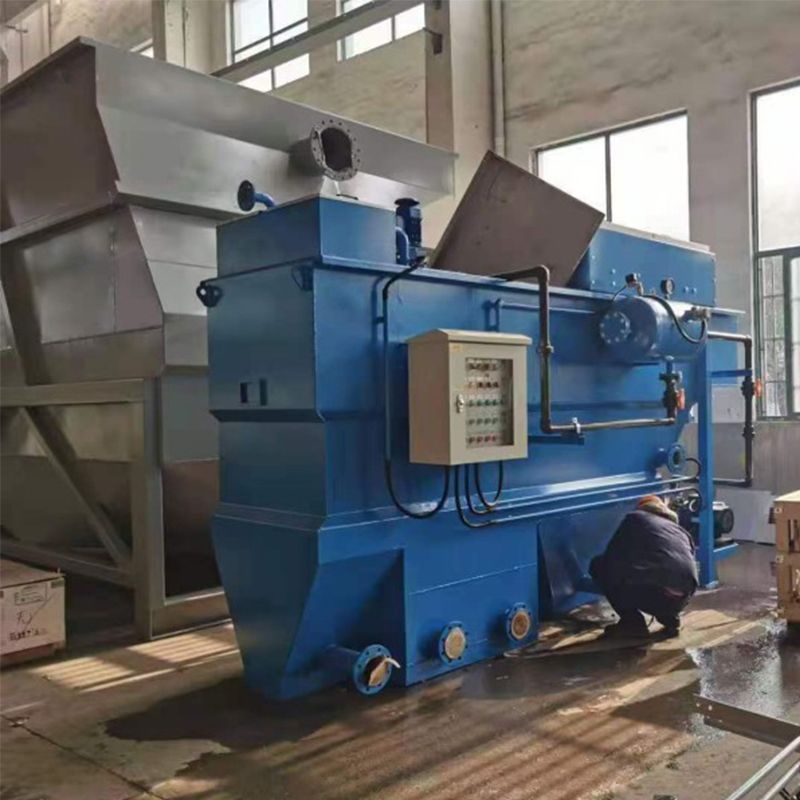
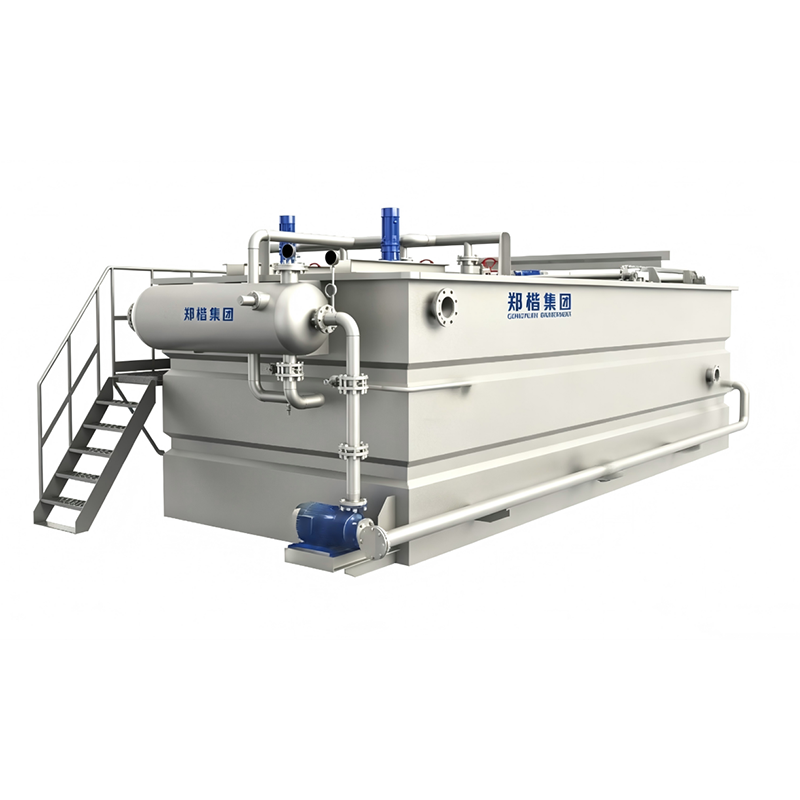
Принцип «одного окна», реализуемый Группой Чжэнкай, позволяет избежать разрывов между этапами проекта, что часто становится причиной ошибок в традиционных схемах работы. Компания обладает собственным производственным заводом, оснащенным современными линиями сборки и контроля качества, что гарантирует соответствие оборудования самым строгим стандартам. В портфеле решений представлены ключевые элементы для сложных стоков: анаэробные реакторы (UASB, IC), интегрированные установки ZKPP, системы флотации, денитрифицирующие биофильтры, а также передовое оборудование для обратного осмоса и удаления запахов.
Надежность проектов Группы Чжэнкай подтверждается полным пакетом международных сертификатов: ISO 9001 (качество), ISO 14001 (экология) и ISO 45001 (охрана труда). Более чем 20-летний практический опыт и сотни успешно реализованных проектов позволяют компании предлагать технологически обоснованные решения даже для самых нестандартных задач. Особое внимание уделяется системам автоматического управления и цифровому мониторингу, что напрямую коррелирует с трендом на снижение человеческого фактора, о котором говорилось в кейсах. Стратегия компании, основанная на ценностях профессионализма и открытости, направлена на создание устойчивых систем, превращающих сточные воды из проблемы в ценный ресурс.
Сравнительный анализ методов очистки для высоких нагрузок
Чтобы помочь вам принять обоснованное решение, мы подготовили сравнительную таблицу основных технологий, применяемых в кейсах 2026 года. Данные основаны на реальной статистике эксплуатации наших объектов.
| Параметр | Традиционная биология + отстойники | Мембранный биореактор (МБР) | Электрокоагуляция + AOP | Нанофильтрация + Обратный осмос |
|---|---|---|---|---|
| Капитальные затраты (CAPEX) | Низкие | Средние | Высокие | Очень высокие |
| Операционные затраты (OPEX) | Средние (много шлама) | Высокие (энергия на аэрацию) | Средние (электроэнергия, электроды) | Высокие (замена мембран, энергия) |
| Занимаемая площадь | Большая | Компактная | Компактная | Средняя |
| Эффективность против органики | 85-90% | 95-98% | 90-95% (после деструкции) | 99%+ |
| Эффективность против солей | 0% | 0% | 0% | 95-99% |
| Образование шлама | Очень высокое | Умеренное | Низкое (плотный шлам) | Минимальное (концентрат) |
| Сложность эксплуатации | Низкая | Средняя | Высокая (требуется хим. контроль) | Высокая (контроль давления, промывки) |
Из таблицы видно, что для задач полного обессоливания и возврата воды в цикл безальтернативным вариантом остается комбинация нанофильтрации и обратного осмоса, несмотря на высокие затраты. Однако, если главная проблема — токсичная органика и цвет, то связка электрокоагуляции и advanced oxidation processes (AOP) показывает лучший баланс между эффективностью и площадью. Традиционная биология в 2026 году сохраняет право на жизнь только как финишная стадия или для стоков с низкой токсичностью и стабильным составом.
При выборе оборудования важно учитывать не только цену покупки, но и стоимость владения в течение 10 лет. Дешевые мембраны могут потребовать замены каждый год, тогда как дорогие керамические прослужат десятилетие. Аналогично, экономия на системе автоматизации часто приводит к перерасходу реагентов, который за два года съедает всю разницу в цене оборудования. Мы рекомендуем проводить расчет TCO (Total Cost of Ownership) перед утверждением бюджета проекта.
Стандарты и нормативное регулирование в 2026 году
Работа в сфере очистки сточных вод высокой сложности невозможна без строгого соблюдения нормативной базы. В 2025-2026 годах в России и странах ЕАЭС произошли существенные изменения в законодательстве, направленные на защиту водных ресурсов. Основным документом остается Федеральный закон № 7-ФЗ “Об охране окружающей среды”, однако конкретные нормативы сброса теперь часто устанавливаются индивидуально для каждого предприятия через разрешения на сброс, учитывающие фоновое состояние водного объекта.
Критически важным стало соблюдение ГОСТ 31861-2012 “Вода. Общие требования к отбору проб” и новых методик измерений (ПНД Ф), которые позволяют детектировать загрязнители в концентрациях на уровне нанограммов. Несоответствие методов лабораторного контроля требованиям надзорных органов может привести к аннулированию результатов анализов и начислению штрафов по худшему сценарию. Также ужесточились требования к учету воды: установка приборов учета с возможностью передачи данных в государственные информационные системы стала обязательной для всех крупных водопользователей.
Международные стандарты ISO 14001 (системы экологического менеджмента) и ISO 45001 (охрана труда) становятся де-факто обязательными для экспортоориентированных производств. Наличие сертифицированной системы менеджмента качества по ISO 9001 у поставщика оборудования является гарантией того, что проект будет реализован в срок и с соблюдением спецификаций. При закупке оборудования из Китая или Европы необходимо проверять наличие сертификатов соответствия ЕАС (Евразийский союз) или деклараций о соответствии техническим регламентам Таможенного союза.
Особое внимание следует уделить классу опасности отходов. Шлам, образующийся при очистке сложных стоков, часто относится к I или II классу опасности (чрезвычайно опасные или высокоопасные). Его хранение, транспортировка и утилизация требуют специальных лицензий и дорогостоящих процедур. Технологии, позволяющие минимизировать объем шлама или переводить его в инертную форму (например, витрификация или цементация), получают приоритет при согласовании проектов с надзорными органами.
Перед началом любого проекта рекомендуем заказать независимый экологический аудит и получить актуальные технические условия на сброс в местном водоканале или бассейновом водном управлении. Нормативы могут различаться даже для соседних районов в зависимости от категории водного объекта. Игнорирование локальных особенностей регулирования — самая частая причина проблем при сдаче объектов в эксплуатацию.
Часто задаваемые вопросы
Какова реальная стоимость внедрения системы очистки высокой сложности?
Стоимость варьируется в широких пределах и зависит от состава стоков и требуемой степени очистки. Для малых производств (до 50 м³/сутки) бюджет может начинаться от 15 млн рублей, тогда как для крупных комбинатов (более 1000 м³/сутки) инвестиции исчисляются сотнями миллионов. В среднем, удельные капитальные затраты составляют от 50 000 до 200 000 рублей на 1 м³ суточной производительности. Точную цифру можно назвать только после проведения лабораторных исследований проб воды и разработки технологической схемы.
Сколько времени занимает проектирование и монтаж такой системы?
Полный цикл от аудита до выхода на проектные мощности обычно занимает от 6 до 18 месяцев. Этапы включают: забор проб и лабораторные тесты (2-4 недели), разработка проекта и согласование (2-3 месяца), изготовление оборудования (3-6 месяцев), монтажно-строительные работы (3-6 месяцев) и пусконаладка (1-2 месяца). Сроки могут быть сокращены за счет использования модульных блочно-контейнерных решений, которые изготавливаются параллельно со строительством фундамента на площадке.
Можно ли модернизировать существующие очистные сооружения без полной остановки производства?
Да, в большинстве случаев это возможно. Мы применяем стратегию поэтапной модернизации, когда новые блоки вводятся в работу параллельно со старыми, а затем старые отключаются и демонтируются или переводятся в резерв. Использование байпасных линий и временных накопительных емкостей позволяет обеспечить непрерывность процесса очистки. Однако для некоторых видов работ (например, врезка в действующие коллекторы под давлением) могут потребоваться кратковременные остановки на несколько часов, которые планируются на выходные или технологические перерывы.
Какое обслуживание требуется для высокотехнологичных систем?
Современные системы требуют квалифицированного обслуживания, но не обязательно постоянного присутствия оператора 24/7. Достаточно ежедневного визуального осмотра и еженедельного контроля параметров. Основные задачи включают замену мембран (раз в 3-5 лет), загрузку реагентов, проверку работы насосов и калибровку датчиков. Многие системы оснащены функцией удаленного мониторинга, позволяющей инженерам сервиса диагностировать проблемы дистанционно. Персонал должен пройти специальное обучение работе с конкретным типом оборудования.
Гарантирует ли оборудование 100% очистку от всех загрязнений?
Ни одна технология не гарантирует 100% удаление абсолютно всех веществ универсально. Эффективность всегда привязана к конкретным целевым загрязнителям, указанным в техническом задании. Например, система может гарантировать 99% removal по тяжелым металлам, но быть неэффективной против некоторых растворенных газов. Гарантийные обязательства производителя распространяются на достижение показателей, зафиксированных в договоре и протоколах испытаний, при условии соблюдения правил эксплуатации и входных параметров воды.
Заключение и следующие шаги
Очистка сточных вод высокой сложности в 2026 году — это не просто выполнение требований закона, а стратегическая необходимость для устойчивого развития бизнеса. Кейсы, рассмотренные в этой статье, доказывают, что даже самые трудные задачи решаемы при правильном подборе технологий и профессиональном подходе к проектированию. Ошибки на этапе анализа или выбора оборудования стоят слишком дорого, чтобы рисковать, полагаясь на устаревшие методы или непроверенные решения.
Если вы столкнулись с проблемами превышения нормативов сброса, высоким образованием шлама или необходимостью внедрения оборотного водоснабжения, не откладывайте решение на потом. Каждый день работы неэффективной системы — это прямые убытки и экологические риски. Наша команда, опираясь на опыт таких партнеров, как Группа Чжэнкай, готова провести экспресс-аудит вашей ситуации и предложить оптимальное техническое решение, основанное на передовом опыте 2026 года.
Свяжитесь с нами сегодня для консультации и обсуждения вашего проекта. Мы поможем превратить ваши сточные воды из проблемы в ресурс.