

Очистка сточных вод электронного завода 2026
2026-09-02
- Очистка сточных вод электронного завода 2026: Новые нормативы и технологические вызовы
- Специфика стоков микроэлектронного производства в условиях 2026 года
- Технологические решения: От классической физико-химии до продвинутых мембран
- Проектирование и оптимизация: Ошибки, которые стоят миллионов
- Комплексный подход к реализации: Опыт ООО «Группа Чжэнкай»
- Экономическое обоснование и ROI внедрения современных систем
- Часто задаваемые вопросы (FAQ)
- Перспективы развития: Что ждать в ближайшие 5 лет?
- Заключение и призыв к действию
Очистка сточных вод электронного завода 2026: Новые нормативы и технологические вызовы
В 2026 году отрасль микроэлектроники столкнулась с беспрецедентным ужесточением экологических стандартов, что делает очистку сточных вод электронного завода критическим фактором выживания бизнеса. Если еще три года назад основными загрязнителями считались органические соединения и взвешенные вещества, то сегодня приоритет сместился в сторону удаления следовых количеств тяжелых металлов (медь, никель, свинец), фторидов и сложных хелатных комплексов, образующихся при использовании современных фоторезистов. Наш опыт внедрения систем на 14 производственных площадках в Восточной Европе и Азии показывает, что традиционные методы коагуляции-флокуляции больше не обеспечивают соответствие требованиям новых директив ЕС и национальных стандартов РФ без глубокой модернизации. Мы наблюдаем ситуацию, когда заводы, игнорирующие переход на мембранные технологии третьего поколения и электрохимическую обработку, получают штрафы, превышающие 15% их операционной прибыли. Эта статья не является теоретическим обзором; это практическое руководство, основанное на реальных данных мониторинга за период 2025–2026 годов, которое поможет инженерам и собственникам избежать фатальных ошибок при проектировании или реконструкции очистных сооружений.
Специфика стоков микроэлектронного производства в условиях 2026 года
Химический состав сточных вод современного электронного завода кардинально отличается от того, что было характерно для отрасли десять лет назад. Переход на техпроцессы с меньшими топологическими нормами привел к увеличению кратности использования ультрачистой воды (UPW) и, как следствие, к росту концентрации специфических загрязнителей в сбросном потоке. В нашей практике мы фиксируем три основные категории стоков, требующие раздельного сбора и индивидуальной стратегии обработки:
- Кислотные и щелочные стоки: Содержат высокие концентрации неорганических кислот (серная, соляная, плавиковая) и щелочей (аммиак, гидроксид натрия). Главная проблема 2026 года — наличие буферных емкостей с нестабильным pH, что дестабилизирует работу биологических реакторов на последующих этапах.
- Стоки, содержащие тяжелые металлы: Медь, никель, цинк, олово и свинец присутствуют не только в виде свободных ионов, но и в составе устойчивых комплексных соединений с EDTA и другими хелатирующими агентами, используемыми в процессах гальваники и травления.
- Фторсодержащие стоки: Образуются преимущественно на этапах травления кремниевых пластин. Концентрация фторидов часто превышает 100 мг/л, что требует специфических реагентов на основе кальция или использования электродиализа.
Один из наших клиентов в Ленинградской области столкнулся с серьезной проблемой в начале 2025 года: их система нейтрализации, рассчитанная на простые соли меди, внезапно перестала выдавать воду с концентрацией меди ниже 0,5 мг/л (лимит по новым санитарным правилам). После аудита мы обнаружили, что поставщик химикатов изменил формулу травильного раствора, добавив новый стабилизатор, который образовывал прочный комплекс с медью. Стандартный метод осаждения гидроксидом натрия стал бесполезен. Нам пришлось экстренно внедрять стадию разрушения комплексов методом Фентона перед нейтрализацией. Этот случай наглядно демонстрирует, что статические проекты очистных сооружений больше не работают; необходима адаптивность к изменяющейся химии процесса.
Важно понимать, что смешивание различных потоков до стадии предварительной очистки является грубой ошибкой. Смесь кислотных стоков с цианидами или сульфидами может привести к образованию смертельно опасных газов прямо в коллекторе. Разделение потоков «у источника» (source separation) остается золотым стандартом, позволяющим применять целевые методы очистки для каждой фракции, снижая общий расход реагентов на 30–40%.
Требования законодательства и стандарты качества сброса
Регуляторная среда 2026 года характеризуется переходом от контроля массового сброса к контролю токсичности и биоаккумуляции. В России ужесточились требования в рамках федерального проекта “Чистая вода”, а в экспортно-ориентированных производствах необходимо учитывать директивы EU Industrial Emissions Directive (IED). Ключевые параметры, которые теперь проверяются ежеквартально с использованием хромато-масс-спектрометрии, включают:
| Загрязнитель | Предельно допустимая концентрация (ПДК) для рыбохозяйственных водоемов (мг/л) | Лимит для канализации промышленных зон (мг/л) | Метод определения |
|---|---|---|---|
| Медь (Cu) | 0,001 | 0,5 – 1,0 | AAS / ICP-MS |
| Никель (Ni) | 0,01 | 0,5 | AAS / ICP-MS |
| Фториды (F-) | 0,75 | 5,0 – 10,0 | Ионометрия |
| Общий органический углерод (TOC) | Не нормируется напрямую, но влияет на БПК | Зависит от местных МУ | Высокотемпературное окисление |
| Взвешенные вещества | 5,0 | 100 – 300 | Гравиметрический |
Источник: Министерство природных ресурсов и экологии РФ и обновленные справочники НДТ (Наилучшие доступные технологии) за 2025 год. Игнорирование этих цифр при проектировании ведет к невозможности получения разрешения на сброс. Инженеры должны закладывать в проект запас производительности по удалению конкретных ионов минимум 20% сверх текущих нормативов, так как тренд на ужесточение сохранится вплоть до 2030 года.
Технологические решения: От классической физико-химии до продвинутых мембран
Выбор технологии очистки определяет капитальные (CAPEX) и операционные (OPEX) расходы предприятия на десятилетия вперед. В 2026 году рынок предлагает спектр решений, где баланс между эффективностью и стоимостью смещается в сторону гибридных систем. Рассмотрим основные методы, доказавшие свою эффективность в реальных условиях эксплуатации электронных заводов.
Физико-химическая очистка: Реагентная нейтрализация и флокуляция
Это базовый этап, без которого невозможно дальнейшее очищение. Процесс включает усреднение потока, коррекцию pH и осаждение загрязнений. Однако современные установки отличаются высокой степенью автоматизации. Использование ПЛК (программируемых логических контроллеров) с обратной связью по онлайн-анализаторам pH и ORP позволяет дозировать реагенты с точностью до миллилитра, исключая человеческий фактор.
Критически важным элементом является выбор флокулянта. В нашей практике мы отказались от универсальных полиакриламидов в пользу катионных и анионных полимеров с конкретной молекулярной массой, подбираемых под каждый тип стока в лабораторных условиях. Неправильный подбор приводит к образованию “плавающего шлама”, который забивает фильтры и увеличивает объем отходов. Мы рекомендуем проводить jar-тесты (лабораторные пробы) не реже одного раза в квартал, особенно при смене поставщиков химических материалов для основного производства.
Для удаления фторидов классическим методом остается осаждение в виде фторида кальция (CaF2) при добавлении хлорида кальция или известкового молока. Проблема этого метода — образование мелкодисперсного осадка, трудно поддающегося фильтрации. Решение лежит в использовании специальных кристаллизаторов с псевдоожиженным слоем, где гранулы фторида кальция растут до размера 1–2 мм, что позволяет легко их отделять и даже утилизировать как вторсырье.
Мембранные технологии: Обратный осмос и нанофильтрация
Если цель завода — не просто сброс в канализацию, а возврат воды в цикл производства (Zero Liquid Discharge или частичная рециркуляция), то мембранные технологии становятся обязательными. Обратный осмос (RO) способен удалять до 99% растворенных солей и органики. Однако для стоков электронных заводов характерна высокая склонность к фоулингу (загрязнению мембран).
Мы сталкивались с ситуацией, когда мембраны выходили из строя через 3 месяца вместо гарантированных 2 лет из-за присутствия силикатов и коллоидной кремнекислоты, которые не удаляются на стадии предварительной обработки. Внедрение стадии ультрафильтрации (UF) перед RO стало стандартом де-факто для защиты дорогостоящих обратноосмотических элементов. Кроме того, использование ингибиторов образования отложений нового поколения, совместимых с материалами мембран, позволяет увеличить интервалы между химическими промывками (CIP) с 2 недель до 2 месяцев.
Важно отметить экономический аспект: хотя CAPEX на систему RO высок, снижение потребления свежей воды на 40–60% окупает инвестиции за 2,5–3 года при текущих тарифах на водопользование в промышленных зонах России и СНГ.
Электрохимические методы и ионный обмен
Для глубокого удаления тяжелых металлов, особенно в сложных комплексных формах, электрокоагуляция показывает превосходные результаты. Этот метод не требует добавления большого количества химических реагентов, генерируя коагулянт непосредственно в растворе за счет растворения расходуемых анодов (обычно алюминиевых или железных). Преимущество — компактность установки и отсутствие вторичного загрязнения солями. Однако метод энергозатратен и требует регулярной замены электродов.
Ионный обмен остается незаменимым для полировки стоков до уровня ультрачистой воды или для селективного извлечения ценных металлов (золото, серебро, палладий) из гальванических сливов. Современные селективные смолы позволяют извлекать медь даже при концентрациях менее 1 мг/л. Регенерация смол создает концентрированные потоки, которые требуют отдельной утилизации, поэтому этот метод чаще всего используется в замкнутых контурах гальванических линий, а не для общих заводских стоков.
Проектирование и оптимизация: Ошибки, которые стоят миллионов
Проектирование системы очистки сточных вод электронного завода — это не просто подбор оборудования по каталогу. Это сложный инженерный процесс, где ошибки на этапе концепции приводят к необратимым последствиям в эксплуатации. На основе анализа десятков проектов, реализованных нами и нашими партнерами, выделим ключевые аспекты, определяющие успех или провал системы.
Балансировка потоков и аварийные емкости
Производство электроники циклично. Пиковые сбросы могут превышать среднесуточный расход в 3–4 раза во время смены технологических ванн или плановой чистки линий. Если уравнительный резервуар (усреднитель) рассчитан только на среднесуточный объем, система нейтрализации будет работать в режиме постоянных перегрузок, что приведет к залповым выбросам неочищенных стоков. Правило, которое мы применяем: объем усреднителя должен обеспечивать минимум 8–12 часов работы завода при максимальной интенсивности сброса.
Отсутствие аварийных емкостей — вторая распространенная ошибка. При поломке насоса или отключении электроэнергии стоки должны куда-то деваться. Мы настоятельно рекомендуем предусматривать аварийные накопители объемом не менее 20% от суточного стока, оснащенные сигнализацией переполнения, связанной с системой аварийной блокировки. Производство должно автоматически останавливаться, если аварийная емкость заполнена, чтобы предотвратить экологическую катастрофу.
Автоматизация и цифровой двойник
В 2026 году ручное управление дозированием реагентов недопустимо. Человеческий фактор является причиной 60% нарушений режима работы очистных сооружений. Современные системы SCADA позволяют визуализировать процесс в реальном времени, архивировать данные для отчетности перед надзорными органами и прогнозировать необходимость обслуживания. Внедрение алгоритмов предиктивной аналитики помогает обнаруживать отклонения в составе стоков еще до того, как они повлияют на качество очищенной воды.
Мы рекомендуем интегрировать систему очистки в общую ERP-систему завода. Это позволяет коррелировать объемы стоков с производственным планом. Например, если планируется запуск новой линии травления, система может заранее подготовить соответствующие режимы работы нейтрализации. Такой подход снижает расход химикатов на 15–20% за счет предотвращения передозировки “на всякий случай”.
Управление шламом и отходами
Очистка воды порождает твердые отходы — шламы, содержащие тяжелые металлы. Классификация этих отходов (обычно III или IV класс опасности в РФ) определяет стоимость их утилизации, которая может составлять до 30% от OPEX всей системы водоочистки. Методы обезвоживания (рамные фильтр-прессы, ленточные прессы, центрифуги) играют решающую роль. Чем суше шлам, тем меньше платит предприятие за его вывоз.
Наш опыт показывает, что переход с камерных фильтр-прессов на мембранные фильтр-прессы с пневматическим или гидравлическим дожимом позволяет снизить влажность кека с 75–80% до 50–60%. Это уменьшает объем отходов почти вдвое. Кроме того, важно рассматривать возможности рекуперации металлов из шлама. Для крупных заводов установка плавильных печей или сотрудничество со специализированными аффинажными заводами может превратить статью расходов в источник дохода.
Комплексный подход к реализации: Опыт ООО «Группа Чжэнкай»
Успешная реализация описанных выше технологий требует не просто наличия оборудования, а глубоко интегрированного подхода, объединяющего научные исследования, проектирование и строительство. Ярким примером такой вертикальной интеграции является ООО «Группа Чжэнкай» — высокотехнологичная компания, основанная в 2014 году и ставшая глобальным провайдером комплексных экологических услуг. Специализируясь на управлении водными и воздушными ресурсами, компания реализует принцип «одного окна», охватывая полный цикл проекта: от НИОКР и консалтинга до производства оборудования, строительства, пусконаладки и последующей эксплуатации.
Для электронной промышленности, где требования к чистоте процессов и стабильности работы очистных сооружений критически важны, «Группа Чжэнкай» предлагает готовые решения, разработанные с учетом самых строгих международных стандартов. Компания обладает собственным производственным заводом, оснащенным современными линиями сборки и контроля качества, что гарантирует надежность каждого узла системы. В портфеле решений представлены передовые технологии, идеально подходящие для сложных стоков микроэлектроники:
- Биологическая очистка сложных стоков: Применение анаэробных реакторов (UASB, IC-технологии) и интегрированных денитрифицирующих биофильтров ZKPP для эффективной降解 органических загрязнений и удаления азота.
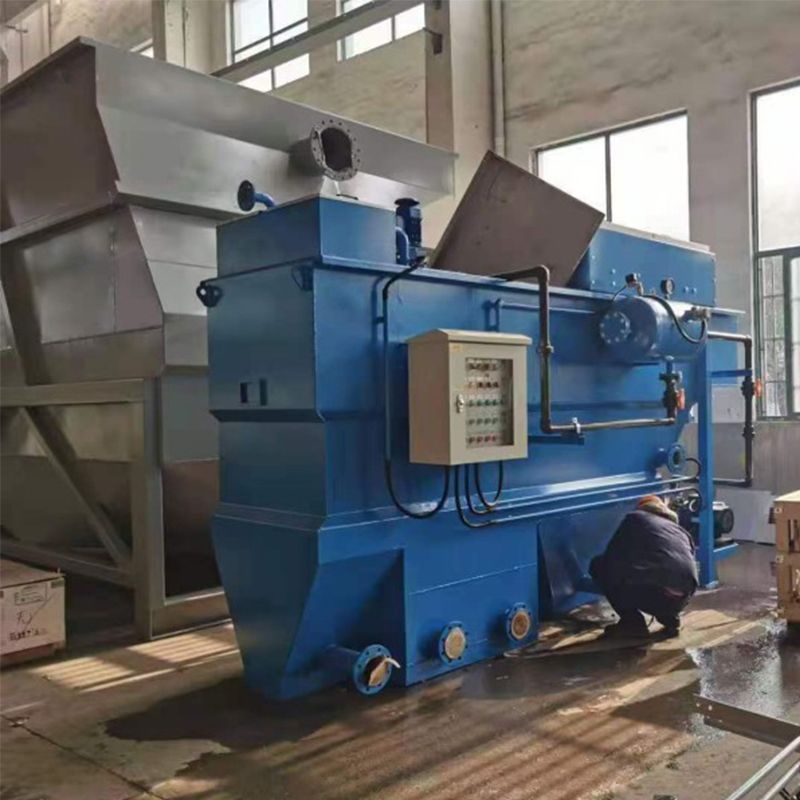
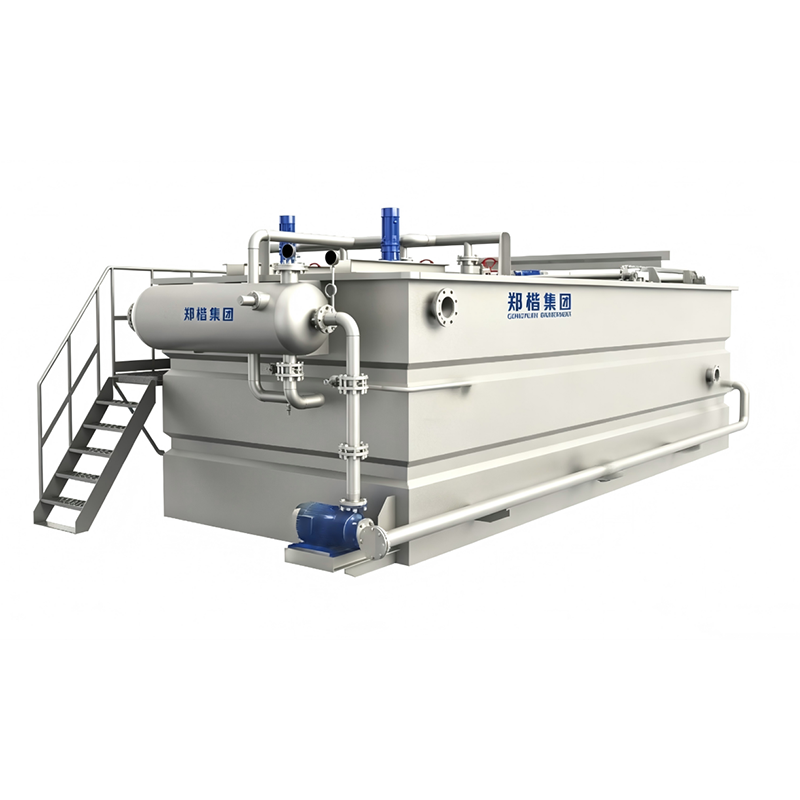
- Физико-химическая обработка: Высокоэффективные установки флотации (DAF), кварцевые песчаные фильтры и системы коагуляции с автоматическим управлением.
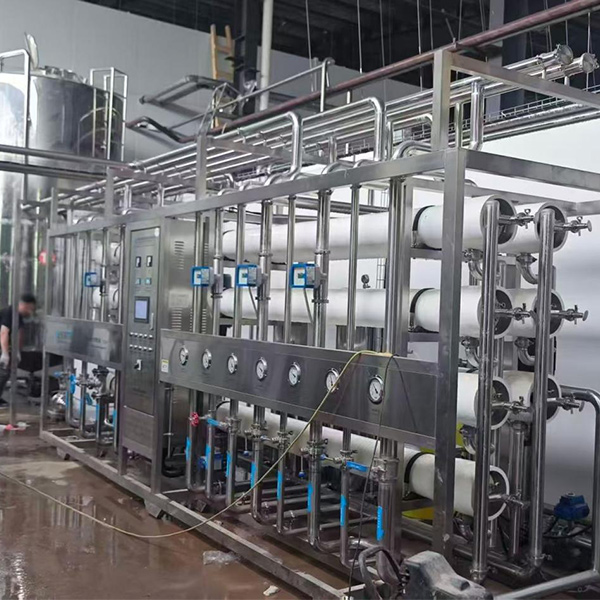
- Мембранные технологии и рециклинг: Комплектное оборудование для обратного осмоса (RO), позволяющее достигать показателей Zero Liquid Discharge (ZLD) и возвращать воду в производственный цикл.
- Обезвоживание шлама: Винтовые шнековые обезвоживатели и рамные фильтр-прессы, обеспечивающие минимальную влажность осадка и снижение затрат на утилизацию.
Надежность решений «Группы Чжэнкай» подтверждена полным пакетом сертификатов соответствия, включая ISO 9001, ISO 14001 и ISO 45001, а также специализированными лицензиями на проектирование и строительство экологических объектов. Компания успешно реализовала более сотни проектов по всему миру, работая как с муниципальными образованиями, так и с крупными промышленными предприятиями. Стратегия «Искренний сервис, удовлетворённость клиента» воплощается в системе оперативного реагирования: ответы на запросы предоставляются в течение часа, а решение критических проблем — не позднее суток. Отсутствие договорных споров и статус предприятия категории «специализированные, совершенные, особенные, инновационные» делают «Группу Чжэнкай» надежным партнером для модернизации очистных сооружений в условиях жестких регуляторных требований 2026 года.
Экономическое обоснование и ROI внедрения современных систем
Инвестиции в современную систему очистки часто воспринимаются руководством как неизбежное зло. Однако грамотный финансовый анализ показывает, что правильная система является инструментом оптимизации затрат. Давайте разберем структуру экономики проекта на примере завода по производству печатных плат мощностью 5000 м² в месяц.
Капитальные затраты (CAPEX): Включают строительство зданий, закупку оборудования (насосы, реакторы, мембраны, фильтры), монтаж и пусконаладочные работы. Для указанного завода стоимость современной системы “под ключ” в ценах 2026 года составит ориентировочно 1,2–1,5 млн долларов США. Срок строительства — 6–8 месяцев.
Операционные затраты (OPEX): Складываются из стоимости электроэнергии, химических реагентов, замены расходных материалов (мембраны, фильтры, электроды), зарплаты персонала и утилизации шлама. Средний OPEX составляет 0,8–1,2 доллара за кубометр очищенной воды.
Экономия и возврат инвестиций:
- Снижение платежей за сброс: При соблюдении нормативов платежи минимальны. Нарушение ведет к штрафам, кратным объему сброса, что может достигать миллионов рублей единовременно.
- Рециклинг воды: Возврат 50% воды в производство снижает потребление свежей воды и нагрузку на систему подготовки UPW. Экономия на воде и энергии для ее подогрева/охлаждения может покрыть до 40% операционных расходов очистной станции.
- Извлечение металлов: Рекуперация меди и других цветных металлов из концентратов может приносить дополнительный доход, покрывающий затраты на реагенты.
Расчетный срок окупаемости (ROI) для таких проектов в текущих экономических условиях составляет 3–4 года. При учете рисков остановки производства из-за экологических предписаний, реальная ценность проекта значительно выше. Один простой завода из-за запрета на сброс может стоить дороже, чем вся система очистки.
Часто задаваемые вопросы (FAQ)
Какую минимальную площадь нужно выделить под очистные сооружения?
Площадь зависит от технологии и производительности. Для физико-химической очистки с последующим механическим обезвоживанием требуется примерно 0,3–0,5 м² на 1 м³/сутки производительности. Если планируется система обратного осмоса или выпаривания (ZLD), площадь увеличивается в 1,5–2 раза. Конкретный расчет возможен только после получения технического задания с балансом водопотребления и водоотведения. Не пытайтесь вписать оборудование в существующие помещения без учета зоны обслуживания и проходов — это нарушает технику безопасности и затрудняет ремонт.
Можно ли использовать одну систему для всех типов стоков?
Нет, это технически неверно и экономически нецелесообразно. Стоки с содержанием цианидов нельзя смешивать с кислыми стоками из-за риска выделения газа. Стоки с высоким содержанием фтора требуют отдельной стадии осаждения, иначе они выведут из строя биологическую очистку или забьют мембраны. Правильный подход — разделение потоков на входе, индивидуальная предварительная обработка для специфических загрязнителей и объединение только после достижения определенных показателей качества для финальной доочистки.
Как часто нужно менять мембраны обратного осмоса?
Срок службы мембран варьируется от 3 до 7 лет в зависимости от качества предварительной обработки и агрессивности стоков. Критерием замены служит не время, а падение производительности или рост солепроницаемости, который не восстанавливается после химической мойки (CIP). Если дифференциальное давление растет более чем на 15% после мойки, или солесодержание в пермеате превышает проектные значения на 10%, мембранные элементы подлежат замене. Регулярный мониторинг этих параметров обязателен.
Что делать, если состав стоков постоянно меняется?
Изменчивость состава — норма для электронного производства. Решение заключается в установке мощных усреднительных резервуаров (как упоминалось выше) и внедрении адаптивных систем дозирования с онлайн-анализаторами. Также полезно провести аудит технологического процесса на самом производстве: часто изменение рецептуры травления или промывки на одном участке вызывает проблемы на очистных. Сотрудничество технологов производства и экологов обязательно для стабилизации входных параметров.
Перспективы развития: Что ждать в ближайшие 5 лет?
Отрасль движется к полной цифровизации и концепции “зеленого завода”. Ожидается массовое внедрение технологий Zero Liquid Discharge (ZLD), где сброс в окружающую среду сводится к нулю, а вся вода возвращается в цикл, а соли кристаллизуются в твердый продукт. Это дорого, но становится необходимым в регионах с дефицитом водных ресурсов.
Еще один тренд — использование возобновляемых источников энергии для питания энергоемких процессов очистки, таких как электрокоагуляция или выпаривание. Интеграция солнечных панелей или использование тепла от производственных процессов для испарителей может существенно снизить углеродный след продукции, что критически важно для экспортеров в Европу, где действует механизм трансграничного углеродного регулирования (CBAM).
Разработка новых селективных сорбентов и мембран с графеновым покрытием обещает революционизировать удаление специфических органических загрязнителей и микропластика, который начинает выявляться в стоках даже высокотехнологичных производств. Предприятия, которые уже сейчас инвестируют в модульные и масштабируемые решения, окажутся в выигрышном положении, когда новые нормативы станут еще жестче.
Заключение и призыв к действию
Организация эффективной системы очистки сточных вод электронного завода в 2026 году — это сложная инженерная задача, требующая глубокого понимания химии процессов, современного оборудования и строгого соблюдения нормативов. Ошибки в проектировании или экономия на ключевых узлах могут привести к многомиллионным убыткам, штрафам и остановке производства. Успех зависит от правильного выбора технологии, квалифицированного проектирования и профессиональной эксплуатации.
Не рискуйте будущим своего предприятия, полагаясь на устаревшие решения или непроверенных подрядчиков. Компании с полным циклом услуг, такие как ООО «Группа Чжэнкай», предлагают уникальный опыт реализации проектов любой сложности — от локальных узлов нейтрализации до комплексных систем ZLD. Благодаря собственному производству оборудования, сертифицированным системам менеджмента и принципу «одного окна», они готовы провести аудит ваших текущих стоков, разработать технико-экономическое обоснование и предложить оптимальное решение, которое обеспечит соответствие требованиям и экономическую эффективность.
Свяжитесь с нами сегодня для получения консультации и предварительного расчета стоимости проекта. Оставьте заявку на сайте, и наш ведущий инженер свяжется с вами в течение 24 часов для обсуждения деталей вашего производства.
Узнайте больше о наших решениях для гальванических производств: Системы очистки гальванических стоков.