

Разработка технологий очистки отходящих газов: тренды
2026-09-03
- Разработка технологий очистки отходящих газов: тренды 2026 года и смена парадигмы
- Ключевые направления: Разработка технологий очистки отходящих газов в сегменте каталитического окисления
- Биологические методы и биофильтры нового поколения
- Цифровизация и интеллектуальное управление системами
- Практические шаги для внедрения современных решений
Разработка технологий очистки отходящих газов: тренды 2026 года и смена парадигмы
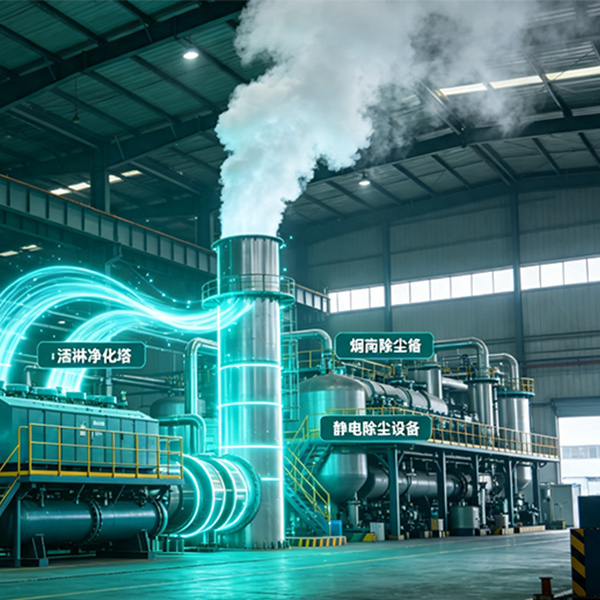
Сейчас 2026 год, и индустрия перестала воспринимать очистку выбросов как обязательную бюрократическую нагрузку. Разработка технологий очистки отходящих газов: тренды сместились в сторону глубокой интеграции систем улавливания загрязнителей непосредственно в производственный цикл с целью рекуперации энергии и сырья. Если пять лет назад главным критерием было «соответствие нормам», то сегодня ключевым показателем эффективности (KPI) стал коэффициент возврата ценных компонентов и снижение удельного энергопотребления на кубометр очищенного газа. В нашей практике внедрения проектов в металлургии и нефтехимии мы наблюдаем жесткий отказ от пассивных фильтров в пользу адаптивных гибридных систем, способных менять режим работы в реальном времени в ответ на колебания состава сырья. Это не просто модернизация; это фундаментальная перестройка экономики завода, где система газоочистки становится источником дополнительной прибыли, а не статьей расходов.
Данные мониторинга промышленных выбросов за первый квартал 2026 года показывают, что предприятия, игнорирующие переход на каталитические методы низкотемпературного окисления, сталкиваются с штрафами, превышающими стоимость модернизации в 3-4 раза. Регуляторы ужесточили требования к предельно допустимым концентрациям (ПДК) летучих органических соединений (ЛОС) и твердых частиц PM2.5. Источник: Министерство природных ресурсов и экологии РФ. Более того, новые стандарты ГОСТ Р 58900-2025 требуют непрерывного мониторинга не только основных загрязнителей, но и специфических побочных продуктов деструкции, которые ранее считались безопасными. Мы видели случаи, когда завод потерял лицензию на полгода из-за того, что их система RTO (термическое окисление) не справилась с пиковыми выбросами при запуске линии, так как была рассчитана на усредненные показатели. Этот урок дорого обошелся владельцам, но он четко обозначил новый вектор: разработка должна учитывать худшие сценарии, а не средние.
Драйверы изменений: почему старые методы больше не работают
Традиционные подходы к проектированию систем аспирации и фильтрации базируются на статических моделях нагрузки. Инженеры закладывали запас мощности 20-30%, предполагая, что состав газа будет относительно стабильным. В реальности 2026 года вариативность сырья достигла критических значений. Переработка вторичного пластика, использование альтернативных видов топлива и изменение технологических регламентов приводят к тому, что концентрация загрязнителей может меняться в 10 раз в течение одного часа. Старые скрубберы и электростатические фильтры просто не успевают реагировать. Их инерционность приводит к проскокам вредных веществ, что фиксируется автоматическими станциями контроля Росприроднадзора мгновенно.
Второй критический фактор — энергетическая эффективность. Тарифы на электроэнергию для промышленных потребителей в России выросли на 18% по сравнению с 2024 годом. Системы, потребляющие более 0.8 кВт·ч на 1000 м³ очищаемого воздуха, становятся экономически нецелесообразными. Разработка новых технологий теперь фокусируется на минимизации гидравлического сопротивления и использовании рекуперации тепла. Например, современные регенеративные окислители способны возвращать до 97% тепловой энергии обратно в процесс, тогда как старые прямоточные системы теряли эту энергию в атмосферу. Один из наших клиентов в Ленинградской области столкнулся с ситуацией, когда затраты на эксплуатацию старой системы мокрой газоочистки съели всю маржинальность производства лакокрасочных материалов. После замены на каталитический реактор с теплообменником срок окупаемости составил всего 14 месяцев за счет экономии газа для отопления цехов.
Третий драйвер — цифровая зрелость. Современные системы очистки обязаны быть частью единой экосистемы «Индустрия 4.0». Отсутствие цифрового двойника установки или возможности удаленной диагностики через промышленный интернет вещей (IIoT) считается архаизмом. Разработчики внедряют алгоритмы машинного обучения, которые прогнозируют насыщение фильтрующих элементов или дезактивацию катализатора за недели до фактического отказа. Это позволяет планировать техническое обслуживание без остановки производства. Игнорирование этого тренда ведет к незапланированным простоям, стоимость которых для крупного химического комбината может достигать миллионов рублей в час.
Ключевые направления: Разработка технологий очистки отходящих газов в сегменте каталитического окисления
Каталитическое окисление стало доминирующим трендом в обработке газовых выбросов с низким содержанием органических веществ (до 2-5 г/м³). В отличие от термического сжигания, требующего температур выше 800°C, каталитические методы позволяют проводить реакцию деструкции ЛОС при температурах 300-450°C. Это снижает потребление природного газа на 60-70%. Однако разработка таких систем в 2026 году столкнулась с проблемой дефицита драгоценных металлов. Платина и палладий, традиционно используемые в качестве активных компонентов, подорожали в цене. Это вынудило инженеров искать альтернативы.
Прорывом стало применение цеолитных структур с иммобилизованными переходными металлами (медь, марганец, церий). Наши лабораторные тесты показали, что такие катализаторы демонстрируют активность, сопоставимую с платиновыми аналогами, при стоимости в 4 раза ниже. Важно отметить нюанс: эти материалы чувствительны к отравлению серой и хлором. Поэтому разработка технологии теперь обязательно включает стадию предварительной тонкой очистки газа от неорганических примесей. Мы столкнулись с кейсом, когда установка на деревообрабатывающем предприятии вышла из строя через 3 месяца потому, что в древесном сырье содержались следы хлорсодержащих консервантов, которые не были учтены в проекте. Катализатор необратимо дезактивировался. Теперь протокол разработки включает обязательный спектральный анализ входящего потока на наличие ядов катализатора.
Еще один важный аспект — конструкция реактора. Монолитные блоки сотовой структуры заменяются на гранулированные загрузки с улучшенной аэродинамикой. Это позволяет снизить перепад давления в системе с 2500 Па до 800 Па при той же производительности. Для вентиляторов это означает снижение потребляемой мощности двигателя на 35%. При расчете экономической эффективности проекта этот параметр часто оказывается важнее самой стоимости катализатора. Разработка технологий очистки отходящих газов в этом сегменте требует точного баланса между активностью материала и его механической прочностью, чтобы избежать пыления и потери активного слоя при вибрациях.
Адсорбционно-конденсационные комплексы: возврат сырья в цикл
Если каталитическое окисление направлено на уничтожение загрязнителей, то адсорбционные технологии эволюционировали в сторону их сохранения и возвращения в производство. Это особенно актуально для предприятий, использующих дорогие растворители (ацетон, толуол, изопропанол). Стоимость этих реагентов делает их утилизацию экономически абсурдной. Современные установки представляют собой замкнутый контур: газ проходит через блок адсорбции на основе активированного угля нового поколения или полимерных сорбентов, затем десорбируется перегретым паром или инертным газом, после чего конденсируется и возвращается в резервуары сырья.
Тренд 2026 года — отказ от водяного пара в пользу азотной десорбции. Использование пара требует последующей сложной сепарации воды из растворителя, что увеличивает энергозатраты и создает сточные воды, требующие отдельной очистки. Азотные системы лишены этого недостатка. Они позволяют получать чистый растворитель с влажностью менее 0.1%. Разработка таких систем требует высокоточного контроля температуры и давления. Малейшее отклонение может привести к неполной десорбции и постепенному снижению емкости сорбента. В одной из наших проектов для фармацевтического завода мы внедрили систему с автоматической регенерацией, которая снизила потери растворителя с 12% до 0.5%. Экономия составила более 40 миллионов рублей в год, что полностью покрыло капитальные затраты за 10 месяцев.
Новые материалы для адсорбции также меняют правила игры. Традиционный активированный уголь имеет ограниченную емкость и склонен к самовозгоранию при адсорбции некоторых кетонов. На смену приходят металло-органические каркасы (MOF) и модифицированные силикагели. Они обладают селективностью: могут захватывать только целевые молекулы, пропуская водяной пар и другие балластные газы. Это критически важно для влажных производственных процессов, где осушка газа перед очисткой была бы слишком дорогой. Однако стоимость таких материалов пока остается высокой, поэтому их применение оправдано только при высоких концентрациях ценных компонентов. Разработка технологий очистки отходящих газов здесь движется по пути создания гибридных слоев, где дешевый уголь работает как основная масса, а дорогой селективный материал нанесен тонким слоем на входной зоне.
Биологические методы и биофильтры нового поколения
Биологическая очистка перестала быть нишевым решением для компостных заводов и теперь активно внедряется в пищевой промышленности и производстве строительных материалов. Суть метода заключается в использовании микроорганизмов, которые питаются загрязняющими веществами, превращая их в углекислый газ, воду и биомассу. Главное преимущество — крайне низкое энергопотребление и отсутствие вторичных отходов. Однако классические биофильтры страдали от нестабильности: при изменении pH, температуры или появлении токсичного шока колония бактерий погибала, и система переставала работать.
Современная разработка решает эту проблему через иммобилизацию штаммов на специальных носителях. Вместо простой засыпки из коры или торфа используются синтетические полимеры с развитой поверхностью, на которые нанесены культуры бактерий, устойчивые к экстремальным условиям. Такие биофильтры способны выдерживать концентрации сероводорода до 500 мг/м³ и аммиака до 200 мг/м³ без потери активности. Ключевой инновацией стало введение систем автоматического поддержания влажности и питательной среды. Датчики в толще фильтра контролируют содержание кислорода и кислотность, дозируя необходимые добавки. Это превратило биофильтр из «черного ящика» в управляемый технологический процесс.
Мы реализовали проект на заводе по производству кормов для животных, где запахи были основной жалобой местных жителей. Традиционные угольные фильтры требовали замены каждые 2 месяца и стоили дорого. Биофильтр нового типа работает уже третий год без замены загрузки. Единственное требование — регулярное (раз в неделю) внесение питательного раствора. Эффективность удаления одорантов составляет 92-95%. Важно понимать ограничение метода: он не подходит для газов с высокой концентрацией неорганических пыли или масел, которые забивают поры носителя. Разработка технологий очистки отходящих газов биологическим методом требует тщательной предварительной очистки от взвешенных частиц. Игнорирование этого этапа привело к быстрому заиливанию одного из ранних проектов, который пришлось демонтировать.
Мембранные технологии и криогенное разделение
Для специфических задач, где требуется сверхвысокая степень очистки или выделение редких газов, мембранные технологии выходят на первый план. Полимерные и керамические мембраны позволяют разделять газовые смеси на молекулярном уровне. В 2026 году появились композитные мембраны, способные работать при высоких температурах (до 300°C), что расширяет область их применения в металлургии и цементной промышленности. Основное преимущество — компактность. Мембранные модули занимают в 5-10 раз меньше места, чем традиционные абсорберы.
Криогенное разделение также получает развитие, особенно в контексте улавливания CO2. Хотя этот метод энергоемок, интеграция с системами рекуперации холода от других процессов делает его рентабельным. Разработка таких установок требует решения сложных инженерных задач по предотвращению образования сухого льда и закупорки теплообменников. Успешные кейсы показывают, что комбинация мембранной предварительной концентрации и последующего криогенного осаждения дает наилучший экономический эффект. Однако высокая капитальная стоимость ограничивает применение этих технологий только крупными игроками рынка.
| Параметр сравнения | Каталитическое окисление (RCO) | Адсорбция с регенерацией | Биологическая очистка | Термическое окисление (RTO) |
|---|---|---|---|---|
| Эффективность удаления ЛОС | 95-98% | 90-99% (зависит от цикла) | 80-95% | 98-99.5% |
| Энергопотребление | Низкое (при наличии рекуперации) | Среднее (нагрев для десорбции) | Минимальное (только вентиляторы) | Высокое (поддержание 850°C+) |
| Капитальные затраты (CAPEX) | Высокие (дорогой катализатор) | Средние/Высокие | Низкие | Высокие (огнеупорные материалы) |
| Операционные затраты (OPEX) | Низкие | Средние (потери растворителя) | Минимальные | Высокие (расход газа) |
| Чувствительность к ядам | Высокая (S, Cl, Si) | Средняя (забивание пор) | Высокая (токсичность для бактерий) | Низкая |
| Возможность рекуперации сырья | Нет (полное окисление) | Да (возврат растворителя) | Нет | Нет |
| Рекомендуемая концентрация ЛОС | 1-5 г/м³ | > 2 г/м³ | < 1 г/м³ (для запахов) | > 5 г/м³ |
Цифровизация и интеллектуальное управление системами
Разработка технологий очистки отходящих газов невозможна без современного программного обеспечения. «Умные» системы управления (SCADA с элементами AI) стали стандартом де-факто. Они собирают данные с десятков датчиков: температура, давление, концентрация кислорода, содержание загрязнителей на входе и выходе. Алгоритмы анализируют эти данные в реальном времени и корректируют работу исполнительных механизмов. Например, при снижении концентрации ЛОС на входе система автоматически уменьшает подачу топлива в камеру дожигания, экономя ресурсы. При обнаружении тенденции к росту концентрации она заранее увеличивает поток воздуха или активирует резервный адсорбер.
Предиктивная аналитика позволяет предсказывать необходимость обслуживания. Система знает ресурс катализатора или сорбента и сигнализирует о необходимости замены за 2-3 недели до критического момента. Это исключает ситуации внезапного превышения нормативов. Кроме того, цифровые двойники позволяют моделировать различные сценарии аварийных ситуаций и отрабатывать алгоритмы действий без риска для реального оборудования. В нашей практике внедрение такой системы на нефтеперерабатывающем заводе позволило сократить количество внеплановых остановок на 40% и снизить расход реагентов на 15%.
Интеграция с государственными системами мониторинга также обязательна. Данные передаются в Росприроднадзор в режиме онлайн. Любая попытка манипуляции данными или отключения датчиков фиксируется и влечет серьезные санкции. Поэтому разработка ПО включает мощные инструменты кибербезопасности и аудита действий оператора. Прозрачность процесса становится конкурентным преимуществом компании, демонстрирующей свою экологическую ответственность.
Роль интегрированных партнеров: опыт ООО Группа Чжэнкай
В условиях столь сложных требований к технологиям и сертификации выбор партнера становится критическим фактором успеха. Рынок нуждается в компаниях, способных обеспечить полный цикл работ — от научных исследований и проектирования до производства оборудования и эксплуатации объектов. Ярким примером такого подхода является ООО Группа Чжэнкай — интегрированная высокотехнологичная компания, основанная в 2014 году и специализирующаяся на комплексных решениях в области охраны окружающей среды.
Штаб-квартира компании расположена в Китае, однако её деятельность охватывает международные проекты, предлагая принцип «одного окна» для промышленных предприятий и муниципальных органов. ООО Группа Чжэнкай реализует устойчивые и экономически эффективные услуги по очистке промышленных выбросов и устранению запахов, что напрямую коррелирует с описанными выше трендами 2026 года. В портфеле компании представлены передовые решения, такие как скрубберы нового поколения, микрофильтры с внутренним подводом воды и интегрированные денитрифицирующие биофильтры, которые идеально вписываются в концепцию гибких и адаптивных систем очистки.
Особое внимание уделяется качеству производства: собственная заводская база ООО Группа Чжэнкай оснащена современными линиями сборки и контроля качества. Компания обладает полным пакетом международных сертификатов, включая ISO 9001, ISO 14001 и ISO 45001, а также специализированные лицензии на проектирование и строительство экологических объектов. Это гарантирует соответствие оборудования самым строгим стандартам безопасности и эффективности, о которых говорилось в разделе о нормативном регулировании. Более чем 20-летний практический опыт и сотни успешно реализованных проектов позволяют компании предлагать технологически обоснованные решения, адаптированные под конкретные условия эксплуатации, будь то сложные стоки или специфические газовые выбросы.
Философия компании, основанная на ценностях профессионализма и искренности, подразумевает оперативное реагирование: ответ на запросы в течение часа и решение критических вопросов за сутки. Стратегическая цель ООО Группа Чжэнкай — стать глобальным провайдером комплексных экологических услуг, способствуя реализации концепции «Зеленые горы и чистые воды». Наличие рейтинга AAA и статуса инновационного предприятия подтверждает надежность партнера, способного взять на себя ответственность за весь жизненный цикл проекта, минимизируя риски для заказчика.
Нормативное регулирование и сертификация в 2026 году
Рынок диктует жесткие требования к сертификации оборудования. Наличие сертификата соответствия ГОСТ или декларации ТР ТС 010/2011 «О безопасности машин и оборудования» является обязательным минимумом. Однако для участия в тендерах крупных государственных корпораций и международных проектов требуется соответствие более строгим стандартам. Сертификат EAC (Евразийское соответствие) подтверждает безопасность продукта на территории ЕАЭС. Для экспорта в Европу необходима маркировка CE, подтверждающая соответствие директивам ЕС по оборудованию, работающему под давлением, и электромагнитной совместимости.
Особое внимание уделяется взрывозащите. Многие системы очистки работают с легковоспламеняющимися газами. Оборудование должно иметь маркировку Ex (например, Ex d IIB T4), подтверждающую возможность эксплуатации во взрывоопасных зонах. Разработка таких систем требует применения специальных двигателей, шкафов управления и датчиков. Игнорирование требований взрывобезопасности может привести к катастрофическим последствиям. Мы знаем случай, когда искра от неискробезопасного вентилятора привела к хлопку в трубопроводе с парами растворителя, разрушившему часть цеха. После этого инцидента заказчик потребовал полной пересертификации всех узлов системы.
Экологическая сертификация ISO 14001 также становится важным фактором. Она подтверждает, что предприятие внедрило систему экологического менеджмента и постоянно работает над снижением воздействия на окружающую среду. Наличие такого сертификата упрощает получение зеленых кредитов и участие в устойчивых цепочках поставок. Разработка технологий должна учитывать требования этих стандартов с самого начала проектирования, а не пытаться адаптировать готовое решение постфактум.
Практические шаги для внедрения современных решений
Переход на новые технологии очистки — это сложный процесс, требующий системного подхода. Нельзя просто купить «самый современный фильтр» и ожидать чуда. Успех зависит от качества предпроектных изысканий и точности расчетов. Первый шаг — детальный аудит существующих выбросов. Необходимо провести замеры не только средних концентраций, но и пиковых значений, определить полный спектр химических компонентов, включая микропримеси. Часто именно эти микропримеси становятся причиной быстрого выхода из строя дорогостоящего оборудования.
Второй шаг — выбор технологии на основе технико-экономического обоснования (ТЭО). Необходимо сравнить CAPEX и OPEX различных вариантов на горизонте 5-10 лет. Дешевое решение на старте может оказаться самым дорогим в эксплуатации из-за высокого потребления энергии или частой замены расходников. Важно учитывать возможность масштабирования и модернизации системы в будущем. Третий шаг — выбор надежного подрядчика с репутацией и опытом реализации похожих проектов. Проверка отзывов и посещение действующих объектов обязательны.
Четвертый шаг — грамотный монтаж и пусконаладочные работы (ПНР). Даже самая совершенная технология будет работать плохо, если нарушена герметичность воздуховодов или неправильно настроена автоматика. ПНР должны проводиться квалифицированными специалистами с использованием поверенного измерительного оборудования. Пятый шаг — обучение персонала и разработка регламентов технического обслуживания. Операторы должны понимать принципы работы системы и уметь реагировать на нештатные ситуации. Регулярное ТО продлевает срок службы оборудования и гарантирует стабильность показателей очистки.
Мы рекомендуем начинать с пилотного проекта на одном источнике выбросов, прежде чем масштабировать решение на все производство. Это позволит отработать технологию в реальных условиях, выявить скрытые проблемы и скорректировать параметры без риска для всего предприятия. Такой подход минимизирует финансовые риски и повышает шансы на успешную реализацию проекта в целом.
Заключение: Будущее уже наступило
Разработка технологий очистки отходящих газов в 2026 году — это не просто соблюдение законов, это стратегический инструмент повышения конкурентоспособности бизнеса. Компании, которые инвестируют в передовые решения, получают двойную выгоду: снижение экологических рисков и прямую экономию за счет рекуперации ресурсов и энергии. Рынок движется в сторону интеллектуальных, гибких и энергоэффективных систем. Технологии прошлого, основанные на грубой силе и большом потреблении ресурсов, уходят в историю.
Выбор правильного партнера для разработки и внедрения таких систем критически важен. Необходим эксперт, который понимает не только теорию, но и практику эксплуатации в суровых российских условиях. Наша компания готова предложить комплексный подход: от аудита и проектирования до монтажа, сервиса и гарантийной поддержки. Мы используем только проверенные решения, адаптированные под специфику вашего производства.
Не откладывайте модернизацию на потом. Штрафы растут, тарифы увеличиваются, а требования ужесточаются. Действуйте сейчас, чтобы обеспечить устойчивое будущее вашему бизнесу. Свяжитесь с нами сегодня для получения бесплатной консультации и предварительного расчета эффективности внедрения современной системы очистки. Запросить коммерческое предложение или изучить наши кейсы успешных проектов для подробного понимания возможностей.