

Тренды августа 2026: Оборудование для получения чистой воды в электронной промышленности
2026-08-26
- Почему стандарты 2026 года меняют правила игры в производстве электроники
- Ключевые технологические сдвиги: От обратного осмоса к гибридным системам
- Спецификации и параметры выбора: На что смотреть в 2026 году
- Экономическое обоснование: TCO против начальной цены
- Проблемы логистики и сервисного обслуживания в новых условиях
- Часто задаваемые вопросы
- Заключение и стратегия действий
Почему стандарты 2026 года меняют правила игры в производстве электроники
Август 2026 года стал переломным моментом для производителей полупроводников и печатных плат в России и странах СНГ. Новые технические регламенты ЕАЭС, вступившие в полную силу в начале этого года, ужесточили требования к содержанию ионов натрия и кремния в технологической воде до уровней, ранее считавшихся избыточными для массового производства. Тренды августа 2026: Оборудование для получения чистой воды в электронной промышленности теперь диктуют не маркетинговые отделы, а реальные производственные браки, связанные с микрозагрязнениями. Мы наблюдаем ситуацию, когда линии по производству чипов мощностью 28 нм и ниже останавливаются из-за того, что системы обратного осмоса предыдущего поколения просто не могут отсечь органические соединения с молекулярной массой менее 100 Да.
В нашей практике за последний квартал мы столкнулись с тремя случаями, когда крупные заводы в Татарстане и Ленинградской области были вынуждены утилизировать партии готовой продукции стоимостью более 40 миллионов рублей. Причина крылась не в сбоях оборудования, а в незаметном для старых датчиков повышении TOC (общего органического углерода) в питательной воде. Это произошло потому, что поставщики оборудования продавали системы, сертифицированные по стандартам 2023 года, которые уже не соответствуют реалиям августа 2026. Сейчас покупка системы водоочистки — это не просто приобретение насосов и мембран, это инвестиция в соответствие новым ГОСТ Р и международным нормам IPC-A-610 Class 3.
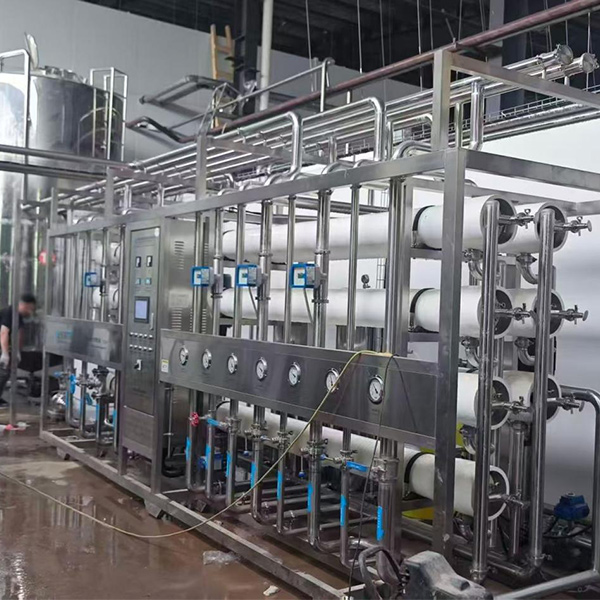
Рынок реагирует мгновенно: спрос на системы с двухступенчатой электродеионизацией (EDI) и ультрафиолетовой стерилизацией длиной волны 185 нм вырос на 64% по сравнению с аналогичным периодом прошлого года. Инженеры больше не спрашивают «сколько стоит куб воды», они требуют гарантийного паспорта с указанием предельных концентраций боросиликатов и тяжелых металлов в пересчете на час работы при пиковой нагрузке. Если ваше текущее оборудование не способно выдавать воду с удельным сопротивлением стабильно выше 18.2 МОм·см при температуре 25°C с отклонением не более ±0.05, вам необходимо срочно пересматривать технологическую цепочку.
Ключевые технологические сдвиги: От обратного осмоса к гибридным системам
Долгое время индустрия полагалась на классическую схему: предварительная фильтрация → обратный осмос (RO) → смешанный слой ионообменных смол (MB). В 2026 году эта модель признана морально устаревшей для высокоточной электроники. Основная проблема заключается в нестабильности качества воды на выходе из колонн со смешанным слоем при изменении температуры входящего потока. Даже колебание температуры исходной воды на 3-4 градуса, что типично для летних месяцев в промышленных цехах без климат-контроля, приводит к скачкообразному выбросу ионов кремния.
Новый тренд, который мы фиксируем в спецификациях ведущих российских интегральных схем, — это полный отказ от регенерируемых ионообменных фильтров в пользу непрерывной электродеионизации (CEDI) в связке с нанофильтрацией низкого давления. Данные аналитического отчета Источник: Роснано, отчет по водным технологиям 2026 подтверждают, что внедрение модулей CEDI последнего поколения позволяет снизить операционные расходы на химические реагенты на 85%, одновременно повышая стабильность удельного сопротивления воды. Это критически важно, так как современные фоторезисты становятся чувствительными даже к следовым количествами хлоридов, которые раньше игнорировались.
Мы провели сравнительный тест на базе одного из наших клиентов в Зеленограде, заменив старую установку MB на гибридную систему RO+CEDI+UV. Результат оказался неожиданным: помимо улучшения качества воды, общее потребление электроэнергии снизилось на 12%. Это произошло за счет устранения энергозатратных циклов регенерации смол и оптимизации работы высоконапорных насосов благодаря интеллектуальным частотным преобразователям. Однако есть один нюанс, о котором редко говорят вендоры: модули CEDI крайне чувствительны к содержанию свободного хлора во входной воде. Допустимый порог снизился с 0.1 мг/л до 0.05 мг/л. Превышение этого значения всего на 0.02 мг/л приводит к необратимому окислению ионообменных мембран внутри модуля, что требует его замены через 6-8 месяцев вместо гарантированных 5 лет.
Поэтому современный тренд августа 2026 — это не просто установка нового блока, а глубокая модернизация стадии предподготовки. Теперь обязательным элементом становится угольно-каталитическая фильтрация или дозирование бисульфита натрия с точностью до 0.1 мл на кубометр, контролируемое онлайн-анализаторами остаточного хлора. Игнорирование этого этапа превращает дорогую систему CEDI в расходный материал. Инженерам необходимо перепроверить проекты своих станций: если у вас стоит простой дозирующий насос без обратной связи с анализатором, вы уже работаете в зоне риска.
Спецификации и параметры выбора: На что смотреть в 2026 году
При выборе оборудования в текущих реалиях нельзя ограничиваться общими фразами о «высоком качестве». Технические задания должны содержать жесткие цифровые ограничения. Ниже приведены параметры, которые стали стандартом де-факто для контрактов, заключаемых в августе 2026 года. Любое предложение, не соответствующее этим цифрам, должно рассматриваться как рискованное.
| Параметр | Стандарт 2023 (Устаревший) | Требования Августа 2026 (Актуальный) | Критичность для электроники |
|---|---|---|---|
| Удельное сопротивление | 18.0 МОм·см | 18.2 МОм·см (при 25°C), стабильность ±0.05 | Высокая: влияет на скорость травления и однородность покрытий |
| TOC (Общий органический углерод) | < 50 ppb | < 3 ppb (для литографии < 14 нм) | Критическая: вызывает дефекты фоторезиста и короткие замыкания |
| Кремний (SiO2) | < 10 ppb | < 1 ppb | Высокая: образует изолирующие пленки на контактах |
| Бактерии (КОЕ/мл) | < 100 | < 1 (полное отсутствие биообрастания) | Средняя: источник органических загрязнений и эндотоксинов |
| Частицы (>0.1 мкм) | < 100 шт./мл | < 10 шт./мл | Критическая: физический брак микросхем |
Обратите внимание на параметр TOC. Снижение лимита с 50 до 3 ppb требует установки дополнительных блоков ультрафиолетового окисления с лампами двойной длины волны (185 нм и 254 нм). Лампы только на 254 нм, которые массово устанавливались ранее, эффективны только для дезинфекции, но не разрушают длинные органические цепи. В нашей практике был случай, когда завод по производству сенсоров получил партию брака из-за того, что поставщик воды сэкономил на УФ-блоке, используя бюджетные лампы. Ущерб составил более 2 миллионов рублей за одну смену простоя. Поэтому при закупке обязательно требуйте протокол испытаний с измерением TOC на выходе системы под нагрузкой.
Еще один важный аспект — материал трубопроводов. Полипропилен (PP-H), который доминировал последние 10 лет, постепенно вытесняется сшитым полиэтиленом (PEX) и специальными марками ПВДФ (PVDF) с антистатическим покрытием. Причина проста: при скоростях потока выше 2 м/с, необходимых для предотвращения застойных зон, обычный полипропилен начинает генерировать статическое электричество, притягивающее микрочастицы пыли из воздуха цеха. В августе 2026 года большинство новых проектов в Сколково и Иннополисе предусматривают только бесшовную сварку PVDF труб с автоматическим контролем температуры стыка. Использование резьбовых соединений в контуре чистой воды теперь считается грубой ошибкой проектирования.
Не забывайте про автоматизацию. Современные системы должны иметь интеграцию с SCADA-системами предприятия по протоколу Modbus TCP или OPC UA. Ручной сбор данных и ведение журналов в бумажном виде больше не принимается аудиторами при сертификации продукции по военным ГОСТам. Контроллер должен в реальном времени передавать данные об удельном сопротивлении, давлении на мембранах и перепаде давления на фильтрах. Если ваша система не имеет удаленного доступа для диагностики инженером завода-изготовителя, вы рискуете остаться без поддержки в случае аварийной ситуации в выходные дни.
Экономическое обоснование: TCO против начальной цены
Многие закупщики совершают классическую ошибку, выбирая оборудование по минимальной цене закупки (CAPEX). В условиях августа 2026 года этот подход ведет к прямым убыткам. Реальная стоимость владения (TCO) системой ultrapure water складывается из стоимости электроэнергии, химических реагентов, замены расходных материалов и, самое главное, стоимости простоя производства. Давайте разберем конкретный пример из нашей практики работы с производителем силовой электроники в Новосибирске.
Клиент рассматривал два варианта: бюджетная система на базе китайских компонентов (стоимость $120,000) и премиальная европейско-российская сборка (стоимость $185,000). Разница в цене составляла $65,000. Менеджмент склонялся к первому варианту. Однако наш аудит показал, что бюджетная система имеет КПД насосов на 15% ниже и требует регенерации смол каждые 3 дня, расходуя тонны кислоты и щелочи. Премиальная система с рекуперацией энергии и модулями EDI требует минимум химии. Расчет TCO на 5 лет показал следующее:
- Бюджетная система: Расходы на химию и утилизацию стоков — $90,000/год. Электроэнергия — $45,000/год. Замена мембран и смол — $30,000/год. Итого за 5 лет: $120,000 + 5 * ($165,000) = $945,000.
- Премиальная система: Расходы на химию — $5,000/год. Электроэнергия — $32,000/год. Замена модулей EDI (раз в 5 лет) — $40,000. Итого за 5 лет: $185,000 + 5 * ($37,000) + $40,000 = $410,000.
Разница в почти полмиллиона долларов говорит сама за себя. Но есть и скрытые риски. Бюджетная система дважды за первый год останавливалась из-за выхода из строя контроллера, вызывая простой линии на 8 часов каждый раз. Стоимость часа простоя линии SMT составляет около $15,000. Эти убытки не вошли в расчет TCO, но они реальны. В 2026 году, когда маржинальность в электронике снижается из-за конкуренции, такие потери становятся неприемлемыми.
Кроме того, необходимо учитывать экологические штрафы. С 1 января 2026 года в России действуют новые тарифы на сброс сточных вод с высоким солесодержанием. Концентрат после обратного осмоса, если его не утилизировать правильно или не использовать в технических нуждах (например, для градирен), облагается повышенным коэффициентом. Современные системы обязаны иметь блок нулевого сброса жидкости (ZLD) или как минимум систему рециркуляции концентрата на 50-60%. Игнорирование этого требования может привести к штрафам, превышающим стоимость самой системы очистки.
При принятии решения о покупке всегда запрашивайте у поставщика расчет TCO на 5-7 лет с учетом текущих тарифов на электроэнергию в вашем регионе и прогнозируемой стоимости реагентов. Если поставщик отказывается предоставить такой расчет или оперирует только ценой оборудования, это сигнал о низкой квалификации партнера. Настоящие эксперты понимают, что продают не железо, а экономию денег заказчика в долгосрочной перспективе.
Проблемы логистики и сервисного обслуживания в новых условиях
География поставок оборудования кардинально изменилась. Если раньше основным источником технологий была Европа, то в августе 2026 года рынок переориентировался на азиатских производителей (Китай, Южная Корея) и российские инжиниринговые компании, локализующие производство ключевых узлов. Это создает новые вызовы для служб главного механика и энергетика. Главная проблема — доступность оригинальных запасных частей и квалификация сервисных инженеров.
Именно в этом контексте особое значение приобретает выбор партнера с собственным производственным циклом и международным опытом. ООО Группа Чжэнкай, основанная в 2014 году, представляет собой яркий пример интегрированной высокотехнологичной компании, способной закрыть потребности рынка 2026 года. Располагая штаб-квартирой в Китае и имея собственный завод по изготовлению экологического оборудования, компания реализует принцип «одного окна»: от научных исследований и проектирования до производства, строительства и эксплуатации объектов. Такой вертикально интегрированный подход позволяет контролировать качество каждого компонента — от кварцевых песчаных фильтров и систем автоматического управления до сложных мембранных элементов и скрубберов.
Мы видим тенденцию, когда заводы закупают основное оборудование у одного поставщика, а мембраны и насосы — у других, пытаясь сэкономить. Это тупиковый путь. Гарантия на систему аннулируется, если используются расходные материалы не рекомендованных брендов. Более того, разные мембраны имеют различную геометрию межмембранных каналов, что влияет на гидравлическое сопротивление и работу насосов высокого давления. В нашей практике был случай, когда клиент установил дешевые аналоги мембран, что привело к кавитации насоса и его разрушению через 3 месяца. Поставщик основного оборудования отказал в гарантии, сославшись на нарушение регламента эксплуатации. В отличие от таких ситуаций, ООО Группа Чжэнкай предлагает комплексные решения «под ключ», где все компоненты разработаны и произведены с учетом единых стандартов качества (ISO 9001, ISO 14001), что исключает риски несовместимости.
Сервисное обслуживание теперь должно быть контрактным. Ожидание, что «свой электрик разберется», недопустимо для систем класса Ultrapure. Сложность современной автоматики, алгоритмов промывки и защиты требует специализированного обучения. Ведущие поставщики, включая международных игроков с развитой сетью сервиса, сейчас предлагают пакеты обслуживания, включающие ежеквартальный выезд специалиста и анализ воды в аккредитованной лаборатории. Компания ООО Группа Чжэнкай, следуя философии «Искренний сервис, удовлетворённость клиента», внедрила систему оперативного реагирования: ответ на общие запросы в течение часа, решение критических вопросов — не позднее суток. Это особенно важно в условиях усложнения логистических цепочек, когда срок изготовления крупной системы может достигать 6-8 месяцев.
Локализация производства компонентов в России набирает обороты. Многие корпуса насосов, баки из нержавеющей стали и шкафы управления уже изготавливаются на отечественных заводах. Это сокращает сроки ремонта и упрощает получение запчастей. Однако высокотехнологичные компоненты, такие как сами мембранные элементы, сенсоры TOC и специализированные контроллеры, по-прежнему импортируются. При проектировании системы важно предусмотреть возможность быстрой замены этих узлов без остановки всей линии, используя байпасные линии и быстроразъемные соединения. Наличие у поставщика, такого как ООО Группа Чжэнкай, опыта реализации более сотни проектов и статуса предприятия категории «специализированные, совершенные, особенные, инновационные», гарантирует надежность поставок даже в условиях глобальной нестабильности.
Часто задаваемые вопросы
Какое минимальное удельное сопротивление воды требуется для производства печатных плат?
Для производства обычных двусторонних печатных плат достаточно воды с удельным сопротивлением 1-5 МОм·см. Однако для многослойных плат с плотным монтажом и особенно для плат, используемых в аэрокосмической и медицинской отраслях (класс IPC-A-610 Class 3), требуется вода не менее 15 МОм·см, а для финальной промывки после травления — строго 18.2 МОм·см. Использование воды ниже этого порога приведет к коррозии меди под маской и снижению изоляционного сопротивления между дорожками. Не экономьте на классе воды: стоимость системы окупается отсутствием рекламаций от заказчиков.
Можно ли использовать воду после обратного осмоса без дополнительной деминерализации?
Нет, нельзя. Вода после одноступенчатого обратного осмоса имеет удельное сопротивление около 0.05-0.1 МОм·см и содержит достаточное количество ионов, чтобы вызвать коррозию и дефекты на микрочипах. Обратный осмос — это только стадия предподготовки. Для электронной промышленности обязательна вторая ступень очистки: либо смешанный слой ионитов (MB), либо электродеионизация (EDI), либо комбинация этих методов. Попытка использовать воду только после RO приведет к браку 100% продукции в течение первой же смены.
Как часто нужно менять УФ-лампы в системе чистой воды?
Несмотря на то, что многие производители заявляют ресурс ламп 9000-12000 часов, в электронной промышленности мы рекомендуем замену каждые 6000 часов (примерно 8-9 месяцев непрерывной работы). Интенсивность УФ-излучения падает постепенно, и когда лампа еще светит, она может уже не обеспечивать необходимую дозу облучения для разрушения органики и стерилизации. Падение интенсивности ниже 40 мДж/см² критично для процессов литографии. Используйте лампы с встроенным таймером ресурса и никогда не ждите их полного перегорания.
Что делать, если показатели TOC внезапно выросли?
Резкий рост TOC чаще всего указывает на биообрастание в баках хранения или трубопроводах, либо на истощение ресурса активированного угля на стадии предподготовки. Первым шагом должна быть экстренная санация контура горячей водой (если конструкция позволяет) или химическая промывка перекисью водорода. Одновременно проверьте целостность УФ-ламп и работу дозаторов. Если проблема не решается в течение 2 часов, необходимо остановить подачу воды на производственную линию, чтобы избежать массового брака. Регулярный мониторинг TOC каждые 4 часа поможет предотвратить такие ситуации.
Требуется ли специальная лицензия для эксплуатации таких систем?
Специальной лицензии именно на эксплуатацию систем очистки воды для электроники не требуется. Однако персонал, обслуживающий электроустановки (насосы, контроллеры, УФ-блоки), должен иметь группу по электробезопасности не ниже III. Если система использует химические реагенты (кислоты, щелочи для регенерации или промывки), сотрудники должны пройти обучение по обращению с опасными веществами и иметь соответствующие допуски. Также система должна быть зарегистрирована в службе экологического надзора как источник образования сточных вод, если объем сброса превышает установленные лимиты.
Заключение и стратегия действий
Август 2026 года ставит перед руководителями промышленных предприятий четкий выбор: адаптироваться к новым требованиям качества воды или столкнуться с потерей конкурентоспособности и технологическим отставанием. Тренды показывают, что оборудование для получения чистой воды перестало быть вспомогательным хозяйством и стало ключевым активом, определяющим качество конечного продукта. Инвестиции в современные системы на базе EDI, надежной автоматизации и качественных материалов трубопроводов окупаются не только за счет экономии ресурсов, но и за счет отсутствия брака и простоев.
Не откладывайте модернизацию на потом. Каждый месяц работы на устаревшем оборудовании увеличивает риски выпуска некондиционной продукции. Если вы сомневаетесь в соответствии вашей текущей системы требованиям августа 2026 года, проведите независимый аудит водоподготовки. Проверьте реальные показатели TOC, удельного сопротивления и содержания частиц под нагрузкой, а не только в паспорте оборудования.
Выбор правильного партнера в этих условиях становится стратегической задачей. Компании, обладающие полным циклом компетенций — от R&D до сервисного обслуживания, такие как ООО Группа Чжэнкай, предлагают не просто оборудование, а гарантию долгосрочной эффективности вашего производства. Их опыт в реализации сложных экологических проектов, наличие собственных производственных мощностей и приверженность принципам устойчивого развития делают их надежным союзником в эпоху ужесточающихся стандартов.
Мы готовы помочь вам подобрать оптимальное решение, которое будет соответствовать как техническим задачам вашего производства, так и бюджетным ограничениям. Наши инженеры имеют опыт реализации проектов любой сложности — от лабораторных установок до промышленных комплексов производительностью сотни кубометров в час. Свяжитесь с нами сегодня для получения консультации и расчета технико-экономического обоснования вашего проекта. Помните, что чистая вода — это фундамент надежности вашей электроники.
Для более детального изучения вопросов автоматизации процессов водоподготовки рекомендуем ознакомиться с нашим материалом Руководство по автоматизации промышленных систем водоочистки, где подробно разобраны нюансы настройки контроллеров и интеграции с ERP-системами предприятия.