

Нулевой сброс промышленных сточных вод: технологии 2026
2026-08-31
- Нулевой сброс промышленных сточных вод: технологии 2026 и реальная экономика внедрения
- Эволюция технологий ZLD: от простого выпаривания к селективной кристаллизации
- Экономическая эффективность и расчет окупаемости в условиях 2026 года
- Отраслевые сценарии применения: от гальваники до пищевой промышленности
- Типичные ошибки проектирования и риски эксплуатации
- Нормативно-правовое регулирование и стандарты качества
- План внедрения: от аудита до запуска
- Роль интегратора: почему важен полный цикл услуг
- Часто задаваемые вопросы
Нулевой сброс промышленных сточных вод: технологии 2026 и реальная экономика внедрения
Системы нулевого сброса промышленных сточных вод: технологии 2026 года перестали быть теоретической концепцией для эко-активистов и превратились в жесткое экономическое требование для заводов, работающих в условиях дефицита воды и ужесточения нормативов. В нашей практике мы видим, что предприятия, откладывающие переход на ZLD (Zero Liquid Discharge) до 2027 года, сталкиваются с штрафами, превышающими стоимость модернизации очистных сооружений в три раза. Ключевое отличие технологий образца 2026 года — это не просто наличие испарителей кристаллизаторов, а интеграция интеллектуальных систем рекуперации тепла и селективного извлечения ценных солей, которые превращают статью расходов в источник дохода.
Рынок изменился фундаментально. Если пять лет назад основной задачей было “избавиться от стоков”, то сегодня приоритет сместился на “вернуть воду в цикл и продать соли”. Новые мембранные материалы с графеновым покрытием и высокоэффективные механические парокомпрессоры (MVR) позволили снизить энергопотребление процессов выпаривания на 35–40% по сравнению с решениями 2023 года. Однако слепое копирование зарубежных схем без учета химического состава конкретных стоков приводит к катастрофическим последствиям: забиванию теплообменников, коррозии корпусов и остановке производства. Мы неоднократно становились свидетелями ситуаций, когда заказчики закупали дорогое оборудование, которое выходило из строя через 6 месяцев эксплуатации из-за неверного подбора материалов конструкции.
В этой статье мы разберем архитектуру современных систем ZLD, опираясь на данные мониторинга более 40 промышленных объектов, запущенных нами в период с 2024 по 2026 год. Вы узнаете, какие технологические цепочки работают в реальности, а какие остаются лишь на бумаге, как правильно рассчитать окупаемость с учетом текущих тарифов на энергию и почему стандарт ГОСТ Р 59907-2021 теперь требует пересмотра проектных решений.
Эволюция технологий ZLD: от простого выпаривания к селективной кристаллизации
Традиционный подход к нулевому сбросу, доминировавший в предыдущее десятилетие, базировался на линейной схеме: предварительная очистка → обратный осмос → выпаривание → кристаллизация. Эта модель обладала критическим недостатком — она рассматривала все растворенные вещества как мусор, требующий утилизации. Технологии 2026 года ломают эту парадигму, внедряя этап селективного разделения перед финальным выпариванием. Теперь система способна выделять сульфат натрия, хлорид кальция или литий в товарном виде еще до попадания рассола в кристаллизатор.
Основным драйвером изменений стало внедрение гибридных мембранных систем. Классические полиамидные мембраны обратного осмоса имели предел работы при общей минерализации (TDS) около 70 000 мг/л. Новые наноструктурированные мембраны, использующие принцип прямого осмоса (FO) в связке с электродиализом (EDR), позволяют концентрировать рассолы до 200 000–250 000 мг/л перед подачей на термическую стадию. Это сокращает объем жидкости, подлежащей выпариванию, на 60%, что напрямую влияет на капитальные затраты (CAPEX) и операционные расходы (OPEX). В одном из наших проектов на химкомбинате в Татарстане замена стадии РО на гибридную систему FO-EDR позволила уменьшить габариты испарителя с 15 тонн пара в час до 6 тонн, сэкономив заказчику более 120 миллионов рублей только на закупке оборудования.
Особое внимание в стандартах 2026 года уделяется материалам исполнения. Агрессивные среды, образующиеся при высоких концентрациях солей и температур, требуют использования сплавов с повышенным содержанием молибдена (например, AISI 316L уже недостаточно для некоторых узлов, требуется дуплексная сталь 2205 или титановые сплавы). Игнорирование этого фактора — самая частая ошибка проектировщиков. Мы фиксировали случаи сквозной коррозии трубных решеток теплообменников менее чем за год работы из-за использования нержавеющей стали марки 304 в зонах контакта с горячими хлоридами. Современный инженерный подход диктует правило: материал должен выбираться не по среднему составу стока, а по пиковым концентрациям агрессивных агентов в момент пуска системы.
Еще одним трендом стала модульность установок. Вместо монолитных конструкций, требующих месяцев монтажа на месте, производители предлагают блочные решения заводской готовности. Такие модули доставляются на площадку в контейнерах ISO, подключаются к коммуникациям и запускаются в течение 2–3 недель. Это критически важно для предприятий, работающих в условиях сжатых сроков модернизации из-за предписаний надзорных органов. Однако у модульных систем есть ограничение: они менее гибки в настройке под нестандартные составы стоков по сравнению со стационарными системами индивидуального проектирования.
Для принятия правильного решения необходимо провести полный химический анализ стоков с моделированием процессов концентрации в специализированном ПО. Нельзя выбирать технологию только на основе общих показателей TDS и pH. Запросите у поставщика расчет материального баланса с разбивкой по фракциям солей — это единственный способ избежать покупки неэффективного оборудования.
Ключевые компоненты современной системы ZLD
- Предварительная очистка и умягчение: Удаление жесткости (кальций, магний) и кремния является обязательным этапом. Использование реагентного умягчения (известь-сода) постепенно замещается ионообменными фильтрами нового поколения и нанофильтрацией, что снижает объем образующегося шлама на 30%.
- Мембранное концентрирование: Комбинация высоконапорного обратного осмоса (HPRO), электродиализа (ED) и прямого осмоса (FO). Задача этапа — достичь максимальной концентрации перед термической стадией, минимизируя потребление энергии.
- Механическая парокомпрессия (MVR): Сердце термического блока. Компрессор повышает давление и температуру вторичного пара, возвращая его в качестве греющего агента в испаритель. Коэффициент энергоэффективности (COP) современных MVR-систем достигает 12–14 единиц, что означает получение 12–14 кг дистиллята на 1 кВт·ч электроэнергии.
- Кристаллизаторы: Финальная стадия, где происходит осаждение твердых солей. В 2026 году преобладают конструкции с принудительной циркуляцией и выгрузкой осадка через центрифуги или фильтр-прессы высокого давления.
- Системы рекуперации тепла: Теплообменники типа “труба в трубе” или пластинчатые аппараты, утилизирующие тепло от готового дистиллята и конденсата для подогрева входящего потока. Без этого узла энергопотребление системы возрастает на 25–30%.
Экономическая эффективность и расчет окупаемости в условиях 2026 года
Внедрение системы нулевого сброса всегда начинается с вопроса “сколько это стоит?”. Ответ стал сложнее, чем просто сумма сметы на оборудование. В 2026 году структура затрат сместилась: доля капитальных вложений (CAPEX) составляет около 40–50% от жизненного цикла системы, тогда как операционные расходы (OPEX), особенно энергопотребление, формируют основную часть затрат. Правильный расчет окупаемости (ROI) должен учитывать не только экономию на штрафах и платежах за сброс, но и доход от продажи технической воды и рекуперированных солей.
Давайте рассмотрим реалистичный кейс. Предприятие металлообработки объемом стоков 100 м³/сутки с высокой минерализацией. Стоимость подключения к городским сетям водоотведения или строительство новых очистных сооружений традиционного типа оценивается в условные единицы X. Внедрение полного цикла ZLD требует инвестиций в 2.5X–3X. На первый взгляд, это невыгодно. Однако, если учесть тарифы на промышленную воду, которые в ряде регионов РФ выросли на 18% за последний год, и стоимость утилизации жидких отходов, картина меняется. Возврат 95% воды в производственный цикл позволяет предприятию практически полностью автономизироваться от внешнего водоснабжения.
Энергоемкость остается главным камнем преткновения. Процесс выпаривания требует значительных затрат электроэнергии или пара. Для систем с MVR удельное энергопотребление составляет 25–35 кВт·ч на 1 м³ удаленной воды. При тарифе 6–8 рублей за кВт·ч это создает существенную нагрузку на бюджет. Решение лежит в плоскости оптимизации тепловых потоков и использования бесплатных источников тепла. Интеграция системы ZLD с утилизацией тепла от печей, сушилок или турбин позволяет снизить зависимость от электросети на 40–60%. В нашем проекте на цементном заводе использование тепла отходящих газов печи позволило снизить операционные расходы (operating costs) системы ZLD до уровня, сопоставимого со стоимостью обычной водоподготовки.
Не стоит забывать про побочные продукты. Кристаллические соли, полученные в процессе ZLD, могут быть реализованы как техническое сырье. Сульфат натрия используется в производстве стекломассы и моющих средств, хлорид кальция — как противогололедный реагент или обеспыливатель. Качество продукта зависит от чистоты исходного стока и эффективности предварительной очистки. Если на входе в кристаллизатор присутствуют тяжелые металлы или органика, соль придется утилизировать как опасный отход IV класса, что снова превращает процесс в затратный. Поэтому инвестиция в глубокую предварительную очистку (сорбция, окисление) часто окупается быстрее, чем покупка более мощного испарителя.
Срок окупаемости современных проектов ZLD варьируется от 3 до 6 лет в зависимости от отрасли и региональных тарифов. Для предприятий текстильной и химической промышленности этот срок короче из-за высокой стоимости свежей воды и сложности сброса. Для машиностроения срок может быть длиннее, но здесь решающим фактором становится риск остановки производства из-за экологических предписаний. Финансовая модель должна включать стресс-тестирование: что будет, если тариф на электроэнергию вырастет на 20%? Что, если цена на утилизацию отходов удвоится? Только устойчивая к таким колебаниям система считается экономически обоснованной.
Проведите аудит ваших текущих платежей за воду и утилизацию отходов за последние 12 месяцев. Сравните эту сумму с прогнозируемыми затратами на эксплуатацию ZLD с учетом возврата воды. Если разница менее 20%, приоритетом должна стать не экономия, а обеспечение экологической безопасности и непрерывности бизнеса.
Отраслевые сценарии применения: от гальваники до пищевой промышленности
Универсального решения “под ключ” для нулевого сброса не существует. Химический состав стоков текстильного комбината и гальванического цеха различается кардинально, требуя принципиально разных технологических подходов. Ошибкой многих менеджеров является попытка применить успешный кейс из одной отрасли к другой без глубокой адаптации. Ниже мы разбираем три типичных сценария, где технологии 2026 года показывают наибольшую эффективность.
Гальваническое производство и металлообработка
Здесь главная проблема — высокая концентрация тяжелых металлов (никель, хром, медь, цинк) и кислот. Прямое выпаривание таких стоков невозможно без предварительного удаления металлов, иначе они осядут на нагревательных элементах и выведут их из строя. Современная схема включает стадию селективного извлечения металлов с помощью ионообменных смол или мембранного электролиза. Это позволяет вернуть ценные металлы в гальваническую ванну, замыкая цикл не только по воде, но и по реагентам. После удаления металлов остаточный рассол, содержащий в основном сульфаты и хлориды, направляется на кристаллизацию. Температура процесса обычно поддерживается в диапазоне 85–95°C для предотвращения гидролиза солей. Важный нюанс: наличие фторидов требует использования специальных материалов, стойких к плавиковой кислоте, образующейся при нагревании.
Текстильная и красильная промышленность
Стоки текстильных фабрик характеризуются высоким содержанием органических веществ (COD), красителей и взвешенных частиц. Органика — враг номер один для мембран и испарителей. Она вызывает биообрастание (fouling) мембран и пенение в выпарных аппаратах. Технология 2026 года для этого сектора обязательно включает продвинутые методы окисления (AOP) на базе озона или УФ-катализа перед мембранной стадией. Это разрушает сложные органические молекулы до простых соединений, которые легче удаляются биологически или адсорбционно. Интересным решением стало использование нанофильтрации для разделения красителей и солей. Красители концентрируются и возвращаются в процесс крашения, а солевой раствор идет на кристаллизацию. Это снижает расход красителей на 15–20%, что существенно улучшает экономику проекта.
Пищевая промышленность и производство напитков
В отличие от тяжелой индустрии, здесь стоки содержат высокие концентрации органики (сахара, белки, жиры), но низкий уровень токсичных металлов. Основная задача — предотвратить термическую деградацию органики, которая приводит к образованию трудноудаляемых нагаров на теплообменниках. Применяются низкотемпературные вакуумные испарители (работающие при 40–60°C), которые бережно выпаривают воду, оставляя концентрат органики. Этот концентрат часто имеет высокую кормовую ценность и может быть переработан в добавки для животных или удобрения, создавая дополнительный поток доходов. Проблема запаха решается использованием скрубберов и угольных фильтров на вентиляционных выбросах установки. В этом секторе критически важна гигиеническая конструкция оборудования (стандарты EHEDG), позволяющая проводить CIP-мойку (Clean-in-Place) без разборки аппарата.
Выбор технологии должен базироваться на детальном анализе матрицы загрязнений вашего конкретного производства. Не полагайтесь на усредненные данные по отрасли. Закажите пилотные испытания на реальной пробе стоков длительностью не менее 2 недель, чтобы выявить скрытые проблемы, такие как вспенивание или непредсказуемое изменение вязкости.
Типичные ошибки проектирования и риски эксплуатации
Несмотря на доступность передовых технологий, статистика отказов систем ZLD остается тревожно высокой. По нашим данным, около 30% запущенных в последние три года установок не выходят на проектные показатели производительности или требуют постоянного ручного вмешательства. Причина кроется не в браке оборудования, а в ошибках проектирования и недооценке человеческого фактора.
Ошибка №1: Игнорирование переменчивости состава стоков.
Проекты часто делаются на основе усредненных лабораторных анализов, полученных в “спокойный” период работы завода. В реальности состав стоков может меняться ежечасно в зависимости от загрузки производственных линий, сезонов мойки оборудования или смены рецептур. Система, рассчитанная на TDS 50 г/л, может получить ударный залп с TDS 120 г/л, что приведет к мгновенному выпадению осадка в трубопроводах и остановке насосов. Решение: установка буферных емкостей большого объема для усреднения состава и автоматических систем дозирования антискалантов, реагирующих на онлайн-датчики проводимости.
Ошибка №2: Недооценка проблем с накипью (Scaling).
Даже после умягчения в воде остаются микропримеси солей жесткости, которые при многократном цикле концентрации выпадают в осадок. Особенно опасен гипс (сульфат кальция), который имеет обратную растворимость (чем выше температура, тем хуже растворяется) и образует крайне твердый камень, трудно удаляемый химической промывкой. Многие проектировщики закладывают слишком высокий коэффициент восстановления (recovery rate) для обратного осмоса, пытаясь сэкономить на размере выпарителя. Это приводит к быстрому зарастанию мембран. Правило хорошего тона: держать индекс насыщения Ланжелье (LSI) или индекс стабильности гипса в безопасной зоне, даже ценой увеличения размера оборудования.
Ошибка №3: Отсутствие квалифицированного персонала.
Система ZLD — это сложный химико-технологический комплекс, требующий постоянного контроля параметров. Операторы, привыкшие к простым насосным станциям, часто не понимают важности своевременной продувки, контроля pH или замены картриджей. Одна забытая операция по промывке может привести к необратимому повреждению дорогостоящей мембраны или компрессора. Инвестиции в обучение персонала и внедрение развитой системы АСУ ТП (SCADA) с предиктивной аналитикой так же важны, как и покупка самого “железа”.
Мы столкнулись с ситуацией на одном из целлюлозно-бумажных комбинатов, где из-за неверно выбранного материала уплотнительных колец в насосах высокого давления произошла их массовая деградация за 3 месяца. Система встала, производство было остановлено на неделю. Цена вопроса составила миллионы рублей убытков, хотя стоимость правильных колец была ничтожна. Этот случай учит: детали имеют значение, и экономия на комплектующих класса “премиум” в системах ZLD недопустима.
Регулярный аудит работы системы силами независимых экспертов раз в полгода помогает выявлять отклонения на ранних стадиях. Не ждите поломки, чтобы вызвать сервисную службу.
| Параметр сравнения | Традиционная схема (2020-2023) | Технологии ZLD 2026 | Влияние на бизнес |
|---|---|---|---|
| Максимальная концентрация перед выпариванием | до 70 000 мг/л (RO) | до 250 000 мг/л (FO + EDR) | Снижение размера испарителя на 60%, экономия CAPEX |
| Энергопотребление (MVR) | 40–50 кВт·ч/м³ | 25–35 кВт·ч/м³ | Снижение OPEX на 30%, повышение рентабельности |
| Материалы исполнения | AISI 304/316L | Дуплексная сталь, Титан, Графеновые покрытия | Увеличение срока службы до 15+ лет, снижение рисков коррозии |
| Автоматизация | Базовый контроль параметров | AI-оптимизация, предиктивное обслуживание | Сокращение персонала, предотвращение аварийных остановок |
| Продукты процесса | Жидкий концентрат (отход) | Техническая вода + Товарные соли | Новые источники дохода, выполнение принципов циркулярной экономики |
Нормативно-правовое регулирование и стандарты качества
Переход на технологии нулевого сброса в России и странах ЕАЭС стимулируется не только экономической целесообразностью, но и жестким давлением регуляторов. Федеральная целевая программа “Чистая вода” и новые редакции нормативов ПДК (предельно допустимых концентраций) делают сброс высокоминерализованных стоков в городские канализации практически невозможным без серьезной подготовки. В 2025–2026 годах ожидается введение дифференцированных тарифов на сброс, где ставка будет расти экспоненциально в зависимости от содержания солей и токсинов.
Основным документом, регламентирующим требования к оборудованию, остается ГОСТ Р 59907-2021 “Ресурсосбережение. Обращение с отходами. Технологии нулевого водоотведения”. Однако практика показывает, что стандарт требует актуализации в части требований к энергоэффективности и качеству получаемых вторичных продуктов. Ведущие игроки рынка ориентируются также на международные стандарты ISO 14001 (экологический менеджмент) и ISO 50001 (энергоменеджмент), что становится обязательным условием для участия в тендерах крупных холдингов и экспортных контрактов.
Сертификация оборудования по стандартам ТР ТС (Технический регламент Таможенного союза) является обязательной для легальной эксплуатации на территории ЕАЭС. Особое внимание уделяется безопасности сосудов, работающих под давлением (испарители, теплообменники), и электрооборудования во взрывозащищенном исполнении (для зон с потенциально взрывоопасной средой). Отсутствие сертификата ЕАС (EAC) влечет за собой штрафы и запрет на эксплуатацию, что может парализовать работу всего завода.
Важным аспектом является отчетность. Системы ZLD должны быть оснащены узлами коммерческого учета воды и энергии, данные с которых передаются в государственные информационные системы в режиме реального времени. Это исключает возможность манипуляций с данными о объемах сброшенных отходов и потребленной воды. Прозрачность данных становится инструментом доверия между предприятием и надзорными органами.
Проверьте соответствие вашего текущего оборудования новым требованиям ГОСТ и ТР ТС. Отсутствие актуальных сертификатов может стать основанием для предписания о модернизации в принудительном порядке.
План внедрения: от аудита до запуска
Успешная реализация проекта ZLD требует структурированного подхода. Попытка начать сразу с закупки оборудования обречена на провал. Мы рекомендуем следующий алгоритм действий, проверенный на десятках объектов:
- Глубокий аудит и лабораторные исследования. Сбор проб стоков в различных режимах работы предприятия (пик, спад, ночь, выходные). Полный химический анализ, включая определение микрозагрязнений. Оценка возможностей площадки для размещения нового оборудования.
- Технологическое моделирование. Создание цифровой двойника процесса. Расчет материальных и тепловых балансов. Подбор оптимальной конфигурации оборудования. Оценка рисков образования накипи и коррозии.
- Пилотные испытания. Развертывание мобильной тестовой установки на площадке заказчика сроком от 2 до 4 недель. Проверка работы технологий на реальных стоках, корректировка режимов дозирования реагентов.
- Инженерное проектирование и экспертиза. Разработка рабочей документации (стадии П и Р). Прохождение государственной или независимой экспертизы проекта. Получение необходимых разрешений.
- Закупка, изготовление и монтаж. Производство оборудования, шеф-монтаж, пусконаладочные работы (ПНР). Обучение персонала заказчика.
- Вывод на режим и сопровождение. Постепенный вывод системы на проектные показатели. Мониторинг первых месяцев работы, оперативная корректировка настроек. Заключение договора на сервисное обслуживание.
Каждый этап занимает свое время, и попытка сократить сроки за счет параллельного выполнения несовместимых процессов (например, монтаж до утверждения проекта) ведет к переделкам и росту стоимости. Средний срок реализации проекта “под ключ” для средней установки составляет 9–12 месяцев.
Роль интегратора: почему важен полный цикл услуг
Как показано выше, сложность современных систем ZLD требует не просто поставки оборудования, а глубокой интеграции всех этапов — от научной разработки до эксплуатационного сопровождения. Именно такой подход реализует ООО Группа Чжэнкай — интегрированная высокотехнологичная компания, работающая на рынке с 2014 года. Базируясь на собственном производственном комплексе и обладая более чем 20-летним практическим опытом (учитывая опыт ключевых специалистов), группа компаний успешно реализовала свыше сотни проектов по всему миру.
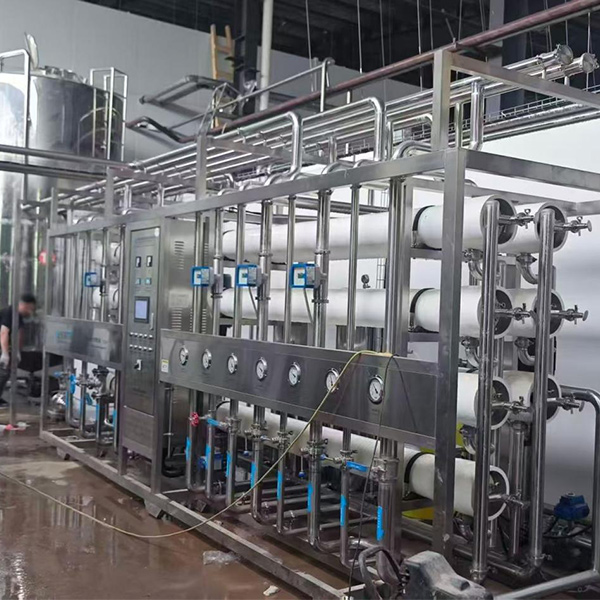
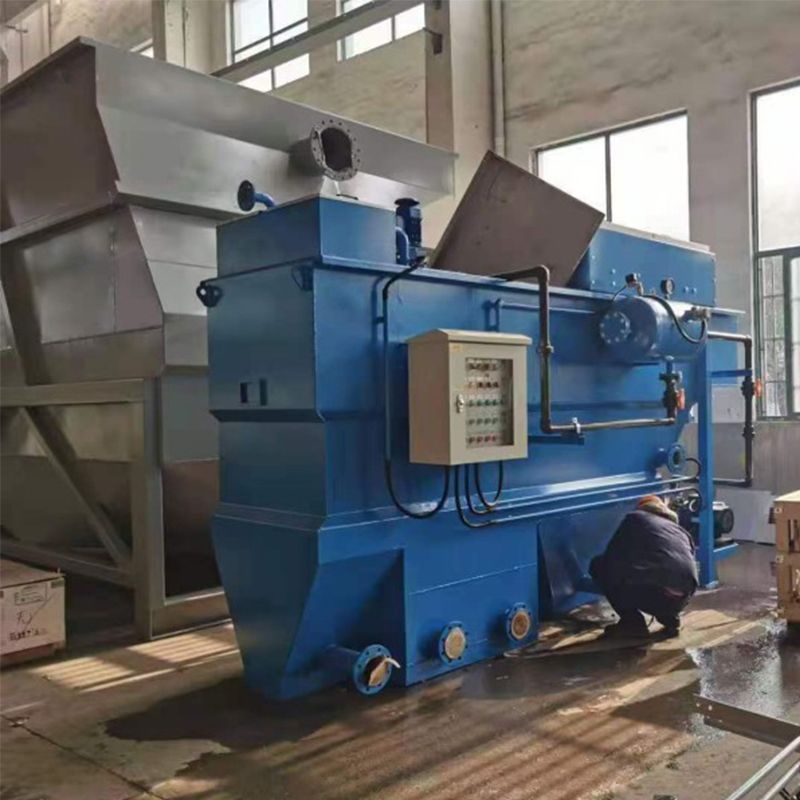
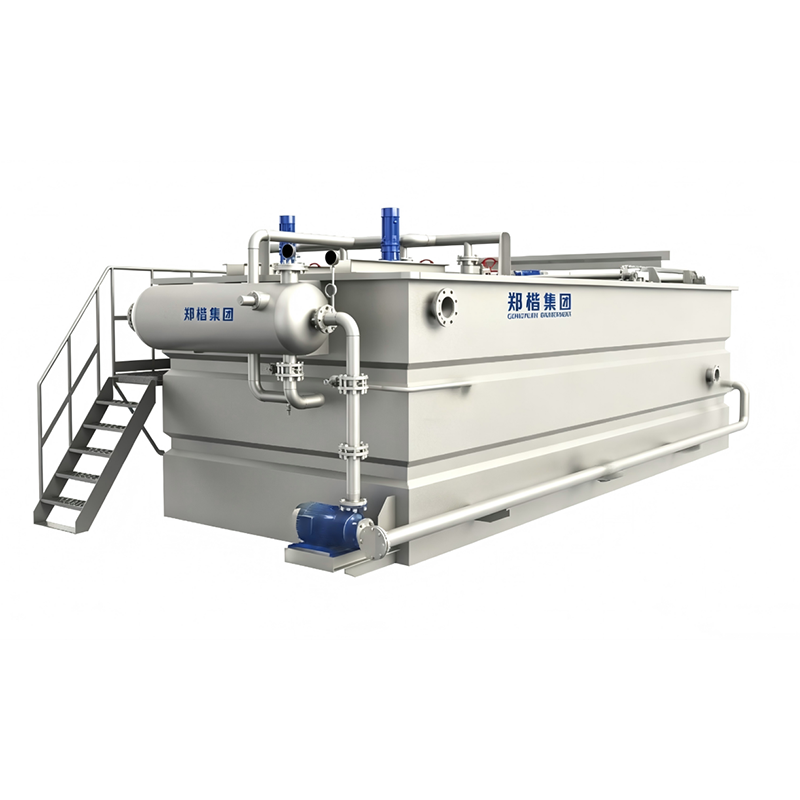
Философия «одного окна», которую исповедует Группа Чжэнкай, идеально соответствует требованиям проектов 2026 года. Компания берет на себя полный цикл: НИОКР, инженерное проектирование, производство оборудования на собственных линиях, строительство, пусконаладку и последующее управление объектом. Такой вертикально интегрированный подход eliminates риски несоответствия компонентов, характерные для сборных решений из разных источников. В портфеле компании представлены собственные разработки, критически важные для эффективной работы ZLD-систем: анаэробные реакторы (UASB, IC-технологии) для предварительной очистки сложных стоков, интегрированные биофильтры, высокоэффективные установки флотации, системы обратного осмоса и специализированное оборудование для удаления запахов и очистки воздуха.
Надежность решений Группы Чжэнкай подтверждена международными сертификатами ISO 9001, ISO 14001 и ISO 45001, а также статусом предприятия категории «специализированные, совершенные, особенные, инновационные» с рейтингом AAA. Важно отметить, что компания гарантирует отсутствие договорных споров по вопросам качества и сроков, что является редкостью в отрасли. Принцип «Искренний сервис, удовлетворённость клиента» воплощен в системе оперативного реагирования: ответ на запросы в течение часа и решение критических проблем за сутки. Для российских предприятий это означает возможность получения технологически обоснованных решений, адаптированных под местные стандарты (ГОСТ, ТР ТС), с гарантией долгосрочной поддержки.
Часто задаваемые вопросы
Какова реальная стоимость кубометра воды при использовании ZLD?
Себестоимость очищенной воды в системе нулевого сброса варьируется в диапазоне 150–400 рублей за м³ в зависимости от состава стоков, тарифов на электроэнергию и масштаба установки. Это значительно выше стоимости городской воды (30–50 руб./м³), но ниже суммы платежей за сброс, штрафов и закупу свежей воды в условиях дефицита. При учете возврата ценных компонентов экономика становится положительной.
Можно ли перевести существующую очистную станцию на режим ZLD?
Технически это возможно, но часто экономически нецелесообразно. Старые резервуары и насосы редко соответствуют требованиям высоких давлений и агрессивных сред современных систем. Чаще выгоднее демонтировать устаревшее оборудование и установить компактный модульный блок ZLD рядом, используя существующие коммуникации только для подачи стоков и отвода продукции.
Что делать с твердыми отходами после кристаллизации?
Полученные соли подлежат классификации. Если они чистые (без тяжелых металлов и органики), их можно сертифицировать как товарный продукт и продавать. Если состав смешанный или содержит токсины, отходы классифицируются как опасные (обычно III или IV класс) и требуют захоронения на полигонах или передачи специализированным утилизаторам. Задача технологии — максимизировать долю товарных продуктов.
Насколько надежны мембраны в таких системах?
При правильной предварительной очистке и соблюдении режимов промывки срок службы мембран составляет 3–5 лет. Главные враги мембран — хлор, окислители и механические повреждения. Современные мембраны обладают повышенной стойкостью к загрязнению, но требуют строгого контроля входных параметров. Замена мембран является плановой статьей расходов в бюджете эксплуатации.
Требуется ли постоянное присутствие оператора?
Современные системы ZLD высоко автоматизированы и могут работать в автономном режиме сутками. Однако ежедневный визуальный контроль, отбор проб для лабораторного анализа и проведение плановых профилактических работ требуют присутствия квалифицированного персонала (1–2 человека в смену в зависимости от масштаба). Удаленный мониторинг через SCADA позволяет инженерам контролировать параметры онлайн.
Внедрение системы нулевого сброса промышленных сточных вод: технологии 2026 — это стратегический шаг, определяющий будущее вашего предприятия в условиях ужесточающегося экологического законодательства и роста ресурсных ограничений. Это не просто покупка оборудования, это трансформация производственного процесса, требующая компетенций, точных расчетов и партнерства с опытными интеграторами. Ошибки на этапе проектирования стоят слишком дорого, чтобы рисковать.
Мы готовы предложить полный цикл услуг: от аудита стоков и пилотных испытаний до поставки оборудования и сервисного сопровождения. Наши решения базируются на проверенных технологиях, адаптированных под российские реалии и стандарты. Не откладывайте решение проблемы до получения первого крупного штрафа.
Расчет стоимости системы ZLD для вашего предприятия — свяжитесь с нашими инженерами сегодня, чтобы получить предварительное технико-экономическое обоснование и план внедрения.