

Решения для очистки фармацевтических сточных вод: гид 2026
2026-08-31
- Решения для очистки фармацевтических сточных вод: гид 2026 и новые реалии отрасли
- Критические изменения в нормативной базе 2025–2026 годов
- Технологический стек: от мембран до продвинутого окисления
- Сравнительный анализ методов: таблица выбора решений
- Интегрированный подход: почему важен полный цикл реализации
- Экономика владения: где скрываются реальные расходы
- Пошаговый алгоритм выбора и внедрения системы
- Управление рисками и типичные ошибки при реализации
- Будущее отрасли: тренды 2026 года и далее
- Часто задаваемые вопросы
- Заключение и следующие шаги
Решения для очистки фармацевтических сточных вод: гид 2026 и новые реалии отрасли
В 2026 году стандарты сброса сточных вод в фармацевтической промышленности достигли беспрецедентной жесткости. Решения для очистки фармацевтических сточных вод: гид 2026 — это не просто обзор технологий, а практическое руководство по выживанию вашего производства в условиях ужесточения экологического контроля. Мы наблюдаем ситуацию, когда традиционные методы биологической очистки перестают справляться с новыми классами антибиотиков и цитостатиков, которые теперь требуют удаления на 99,8% перед сбросом в канализацию или водоемы. В нашей практике за последний год три крупных завода столкнулись с приостановкой лицензий именно из-за невозможности доказать эффективность удаления микрозагрязнителей старыми методами.
Этот материал основан на реальном опыте внедрения систем очистки на предприятиях Восточной Европы и Азии. Мы не будем пересказывать учебники по химии. Вместо этого мы разберем конкретные инженерные решения, которые работают прямо сейчас, их стоимость владения и скрытые риски, о которых молчат продавцы оборудования. Если вы планируете модернизацию очистных сооружений в этом году, игнорирование данных рекомендаций может стоить вам миллионов рублей штрафов или полной остановки линии.
Критические изменения в нормативной базе 2025–2026 годов
Первое, что должен понять главный инженер или директор завода: правила игры изменились фундаментально. То, что проходило проверку в 2023 году, сегодня является прямым нарушением закона. Новые директивы ЕС и адаптированные под них национальные стандарты стран ЕАЭС ввели понятие “следовые количества активных фармацевтических ингредиентов” (API) как отдельную категорию контроля. Ранее внимание фокусировалось на общем содержании органики (ХПК, БПК) и взвешенных веществах. Теперь приоритет сместился на специфические молекулы.
Согласно данным Источник: Европейская Комиссия (Директива по приоритетным веществам, ред. 2025), список контролируемых соединений расширен на 45 новых позиций, включая сложные эфиры и гормональные препараты. Предельно допустимые концентрации (ПДК) для ряда веществ снижены до нанограмм на литр. Это требует перехода от методов грубой очистки к технологиям глубокой доочистки. Ошибкой многих компаний стало ожидание, что существующие биореакторы справятся с нагрузкой при простой корректировке режима аэрации. Наш анализ проб показывает, что без физико-химического барьера биоценоз просто не успевает деградировать такие сложные соединения.
В России и странах СНГ внедрение НДТ (Наилучших Доступных Технологий) стало обязательным для предприятий категории I и II риска. Отчетность теперь требует не просто средних значений за месяц, а предоставления данных онлайн-мониторинга в режиме реального времени. Система, которая не имеет автоматического блока отключения сброса при превышении лимитов, считается несоответствующей требованиям безопасности. Мы сталкивались со случаями, где отсутствие такого автоматического клапана привело к загрязнению городской канализационной системы и последующим искам от водоканала на суммы, превышающие стоимость самой системы очистки.
Что делать прямо сейчас? Проведите аудит вашей текущей разрешительной документации. Сравните перечисленные там предельные концентрации с новыми санитарными правилами СанПиН 2.1.3684-21 (с изменениями 2025 года). Если ваши проектные мощности были рассчитаны более 5 лет назад, они с вероятностью 90% не соответствуют актуальным нормам по удалению азота и фосфора, не говоря уже о специфических фармпрепаратах.
Технологический стек: от мембран до продвинутого окисления
Выбор технологии очистки в 2026 году диктуется составом сточных вод конкретного производства. Универсального решения “для всех фармзаводов” не существует, и попытки купить типовую установку часто приводят к финансовым потерям. Рынок предлагает три основных направления, каждое из которых имеет свои четкие границы применения.
Мембранные биореакторы (MBR): новый стандарт плотности
Технология MBR окончательно вытеснила классические активные илы в сегменте средних и крупных производств. Ключевое преимущество здесь — полное разделение гидравлического времени пребывания и времени пребывания ила. Это позволяет поддерживать концентрацию активного ила на уровне 10–15 г/л, что в 3–4 раза выше, чем в традиционных системах. Высокая концентрация биомассы означает, что объем реактора можно сократить на 40–50%, что критично для заводов с ограниченной площадью.
Однако есть нюанс, о котором редко пишут в брошюрах производителей. Мембраны ультрафильтрации (полые волокна или плоские листы) крайне чувствительны к жирам и поверхностно-активным веществам (ПАВ), которые часто присутствуют в стоках от мойки оборудования. В одном из проектов, где мы проводили аудит, клиент сэкономил на стадии предварительной флотации, и через 6 месяцев эксплуатации трансмембранное давление выросло в 2,5 раза. Частые химические промывки сократили срок службы мембран с заявленных 5 лет до 2,5 лет. Реальная экономика проекта рухнула из-за увеличения операционных расходов на реагенты на 35%.
При выборе MBR обращайте внимание на материал мембраны. В 2026 году стандартом де-факто стал модифицированный ПВДФ (поливинилиденфторид) с гидрофильным покрытием. Керамические мембраны, хоть и дороже на 60–80% при закупке, становятся оправданными для стоков с высоким содержанием агрессивных растворителей, так как они выдерживают более жесткие режимы обратной промывки.
Продвинутое окисление (AOP): уничтожение неразрушимого
Когда биология бессильна, в игру вступает AOP (Advanced Oxidation Processes). Речь идет о генерации гидроксильных радикалов (·OH), которые неселективно окисляют органические молекулы до воды и углекислого газа. Наиболее распространенные комбинации в 2026 году: Озон + УФ, Перекись водорода + УФ (H2O2/UV) и Фентон-процесс.
Здесь кроется главная ловушка для закупщиков. Эффективность AOP напрямую зависит от прозрачности воды на входе. Если подать мутную воду с высоким содержанием взвешенных веществ на УФ-лампы, эффективность процесса падает экспоненциально. Мы сталкивались с ситуацией, когда заказчик установил мощную озонаторную станцию после биологической очистки, но не предусмотрел финишную фильтрацию. Взвесь экранировала УФ-излучение, и степень удаления целевых загрязнений составила всего 15% вместо требуемых 90%. Деньги были потрачены впустую.
Технология AOP незаменима для удаления антибиотиков, которые подавляют работу бактерий в биореакторе, и для обеззараживания стоков перед сбросом в рыбохозяйственные водоемы. Однако энергопотребление таких систем высоко. Расчетная стоимость электроэнергии может достигать 1,5–2,5 кВт·ч на кубический метр очищенной воды. Перед внедрением обязательно проведите пилотные испытания (jar-test) на реальной воде, чтобы определить точную дозировку окислителя. Слепое копирование параметров из других проектов недопустимо.
Адсорбция и ионный обмен: полировка до идеала
Для достижения сверхнизких концентраций тяжелых металлов или специфических ионов используются установки адсорбции на активированном угле или ионообменных смолах. Гранулированный активированный уголь (GAC) остается рабочим инструментом, но регенерация насыщенного угля становится все дороже и экологически сложнее. Все чаще предприятия переходят на схему “одноразового” использования с последующей термической утилизацией угля вместе с медицинскими отходами, если это позволяет логистика.
Ионообменные смолы нового поколения обладают селективностью к конкретным ионам (например, только к хромy или только к нитратам), что снижает расход регенеранта. Но важно помнить: регенерация смол создает вторичный поток высококонцентрированных рассолов, которые сами по себе являются опасными отходами. Утилизация этих рассолов может стоить дороже, чем первичная очистка воды. Всегда просчитывайте полный цикл жизни технологии, а не только CAPEX (капитальные затраты).
Сравнительный анализ методов: таблица выбора решений
Чтобы помочь вам принять обоснованное решение, мы свели ключевые параметры популярных технологий в единую таблицу. Обратите внимание, что данные усреднены для производств мощностью от 50 до 500 м³/сутки.
| Технология | Эффективность удаления АФИ (%) | Капитальные затраты (относительно) | Операционные расходы (OPEX) | Основные ограничения | Рекомендуемое применение |
|---|---|---|---|---|---|
| Классический активный ил | 40–60% | Низкие | Низкие | Не удаляет стойкие органические соединения, чувствителен к токсинам | Предварительная очистка, стоки с низкой токсичностью |
| Мембранный биореактор (MBR) | 70–85% | Средние/Высокие | Средние (замена мембран, энергия) | Загрязнение мембран (фоулинг), требование к предварительной подготовке | Основная линия очистки, дефицит площади, высокий стандарт сброса |
| Озон + УФ (AOP) | 90–99% | Высокие | Очень высокие (электроэнергия) | Зависимость от прозрачности воды, образование побочных продуктов | Доочистка от антибиотиков, гормонов, дезинфекция |
| Обратный осмос (RO) | 95–99.9% | Очень высокие | Высокие (сброс концентрата) | Образование токсичного концентрата (20–30% объема), высокое давление | Получение воды для повторного использования, нулевой сброс |
| Электрокоагуляция | 60–80% | Средние | Средние (расход электродов) | Расход металлических электродов, необходимость удаления шлама | Удаление тяжелых металлов, цветности, коллоидных частиц |
Из таблицы видно, что ни одна технология не является панацеей. Наиболее эффективной стратегией в 2026 году становится гибридный подход. Например, связка “Биологическая очистка (для удаления основной органики) + Озонирование (для разрушения стойких молекул) + Сорбционный фильтр (для полировки)” показывает наилучшее соотношение цены и качества для большинства фармпроизводств.
Интегрированный подход: почему важен полный цикл реализации
Теоретическое знание технологий — это лишь половина успеха. Ключевым фактором надежности очистных сооружений является качество исполнения проекта: от проектирования до монтажа и сервиса. Именно здесь на первый план выходят компании с вертикально интегрированной структурой, способные контролировать каждый этап жизненного цикла объекта.
Ярким примером такого подхода является ООО «Группа Чжэнкай». Эта высокотехнологичная компания, основанная в 2014 году, реализует принцип «одного окна», объединяя научные исследования, инженерное проектирование, собственное производство оборудования, строительство и эксплуатацию. Штаб-квартира компании расположена в Китае, однако её деятельность охватывает международные проекты, предлагая устойчивые решения для промышленных и муниципальных стоков.
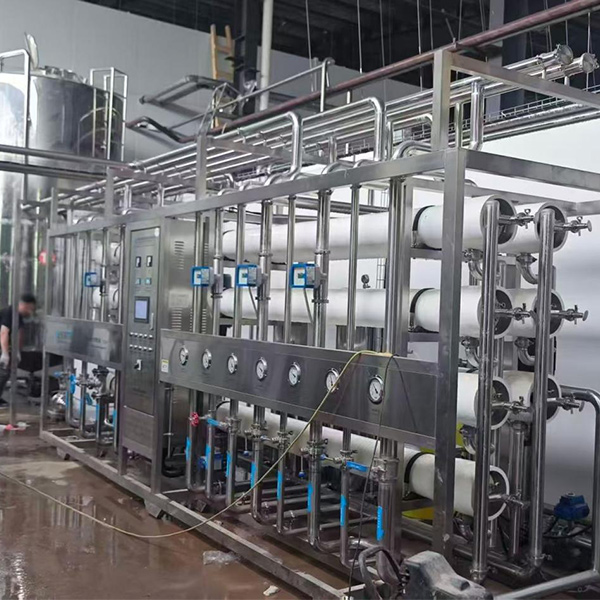
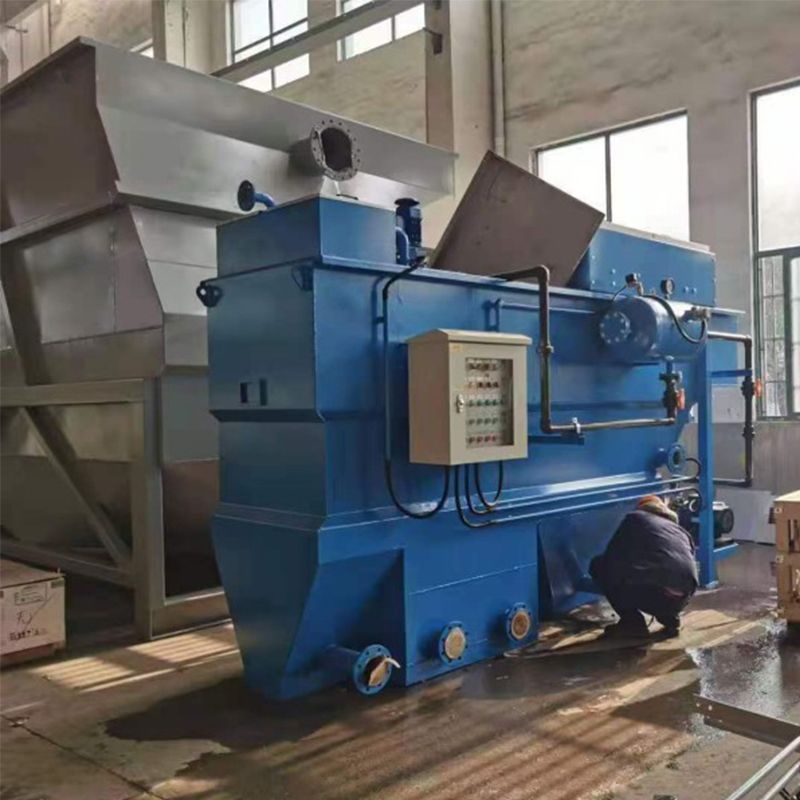
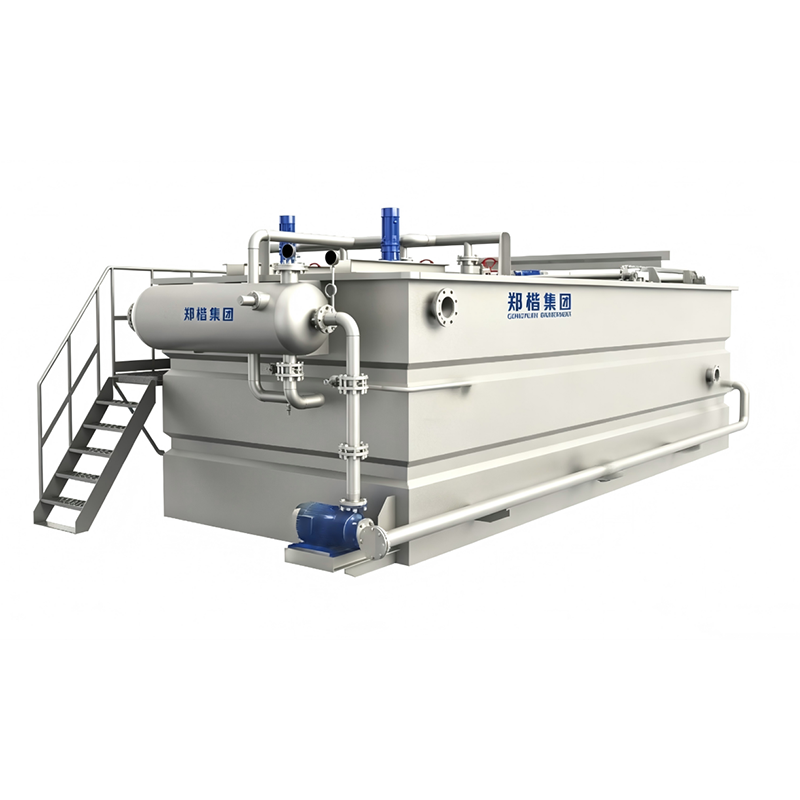
В контексте фармацевтической отрасли опыт «Группы Чжэнкай» особенно ценен благодаря наличию собственного производственного завода и широкому портфелю специализированного оборудования. Компания поставляет комплексные решения, включающие анаэробные реакторы (UASB, IC), интегрированные установки денитрификации (ZKPP), высокоэффективные системы флотации (DAF) и advanced системы обратного осмоса. Наличие собственных линий сборки и строгий контроль качества, подтвержденный сертификатами ISO 9001, ISO 14001 и ISO 45001, гарантирует, что оборудование будет соответствовать жестким требованиям 2026 года.
Преимущество работы с такими интеграторами заключается в отсутствии разрывов между этапами. Когда проектировщики, производители оборудования и строители работают в одной структуре, исключаются типичные ошибки стыковки узлов и несоответствия спецификаций. Более того, «Группа Чжэнкай» обладает статусом предприятия категории «специализированные, совершенные, особенные, инновационные» и рейтингом AAA, что подтверждает отсутствие судебных споров по качеству и срокам. Для заказчика это означает минимизацию рисков: система автоматического управления, винтовые обезвоживатели и скрубберы поставляются уже настроенными под конкретные задачи, а сервисная поддержка обеспечивает реакцию на критические вопросы в течение 24 часов.
Экономика владения: где скрываются реальные расходы
При закупке оборудования фокус часто смещается на цену “под ключ”. Это ошибка. В промышленной водоочистке CAPEX составляет лишь 30–40% от общей стоимости владения за 10 лет. Остальное — это OPEX: электроэнергия, реагенты, замена расходных материалов, утилизация отходов и зарплата персонала.
Рассмотрим пример с обратным осмосом (RO). Установка RO может стоить дешевле аналогичной по производительности системы выпаривания. Но RO генерирует поток концентрата объемом 20–30% от входящей воды. Этот концентрат содержит все загрязнения в сконцентрированном виде. Его утилизация требует либо дорогих услуг сторонних полигонов, либо строительства испарителей. В нашем расчете для клиента в Ленинградской области оказалось, что за 5 лет расходы на утилизацию концентрата RO превысили первоначальную стоимость оборудования на 120%.
Другой скрытый расход — энергоемкость. Аэрация в биореакторах потребляет до 60% всей электроэнергии станции. Современные системы с частотно-регулируемыми приводами (ЧРП) на воздуходувках и датчиками растворенного кислорода позволяют экономить до 25% энергии. Если ваша система работает в режиме “всегда включено” без адаптации к реальной нагрузке, вы сжигаете деньги. Внедрение автоматизации окупается в среднем за 18–24 месяца.
Также нельзя игнорировать стоимость химических реагентов. Коагулянты, флокулянты, кислоты и щелочи для промывки мембран подвержены колебаниям цен. Заключение долгосрочных контрактов с поставщиками или выбор технологий, менее зависимых от химии (например, физические методы разделения), может стать страховкой от инфляции.
Пошаговый алгоритм выбора и внедрения системы
Чтобы избежать ошибок и выбрать действительно работающее решение для очистки фармацевтических сточных вод, следуйте этому проверенному алгоритму. Пропуск любого этапа увеличивает риск неудачи проекта.
- Глубокий аудит состава стоков. Не ограничивайтесь данными проектной документации 10-летней давности. Возьмите пробы из каждой точки сброса (производственные цеха, лаборатории, бытовые помещения) в разные смены и дни недели. Фармпроизводство часто циклично: сегодня моют реактор кислотой, завтра — щелочью. Вам нужно знать пиковые нагрузки и диапазон pH. Без этой карты слепое проектирование обречено на провал.
- Определение целевых показателей сброса. Четко зафиксируйте, куда идет вода: в городскую канализацию (требования водоканала), в поверхностный водоем (рыбохозяйственные нормы) или на повторное использование (стандарты чистой воды). Требования к этим трем направлениям отличаются в разы. Ошибка в определении точки сброса приведет либо к переплате за избыточную очистку, либо к штрафам.
- Лабораторные и пилотные испытания. Никогда не заказывайте промышленную установку без тестов. Проведите лабораторные испытания (jar-tests) для подбора коагулянтов. Запустите пилотную установку MBR или AOP на потоке 0,5–1 м³/час в течение минимум 4 недель. Только так можно увидеть реальное загрязнение мембран или потребность в дозе озона. Данные пилота — основа для гарантийных обязательств поставщика.
- Разработка технологической схемы и автоматизации. На основе тестов инженеры должны предложить схему. Критически важный момент: система должна быть автоматизирована. Человек не может реагировать на изменение состава стоков быстрее, чем ПЛК (программируемый логический контроллер). Предусмотрите аварийные емкости-усреднители, которые примут залповый сброс нестандартных стоков, чтобы не “убить” биологию.
- Монтаж, пусконаладка и обучение. Даже лучшее оборудование будет работать плохо, если персонал не умеет им управлять. Требуйте от поставщика проведения полноценного обучения для ваших операторов, включая отработку аварийных ситуаций. Первый месяц работы должен проходить под супервизией инженеров поставщика для тонкой настройки режимов.
Частая ошибка на этапе №3 — сокращение времени пилотных испытаний ради экономии времени. Мы видели, как проект задерживался на полгода из-за того, что полная установка не вышла на режим, и пришлось переделывать узлы. Потратьте месяц на пилот сейчас, чтобы не потерять год потом.
Управление рисками и типичные ошибки при реализации
Опыт показывает, что 80% проблем на очистных сооружениях возникают не из-за поломки оборудования, а из-за организационных просчетов. Одна из самых критичных ошибок — отсутствие буферной емкости достаточного объема. Фармпроизводство характеризуется неравномерностью сброса. Если залповый сброс концентрированного раствора попадает напрямую в биореактор, микроорганизмы погибают. Восстановление биоценоза занимает от 2 до 4 недель, в течение которых завод либо останавливается, либо сбрасывает неочищенные стоки. Объем усреднителя должен обеспечивать накопление стоков минимум за 12–24 часа работы производства.
Вторая проблема — игнорирование коррозионной активности среды. Фармстоки часто содержат агрессивные растворители, кислоты и щелочи. Использование дешевой нержавеющей стали марки AISI 304 вместо AISI 316L или пластиков (PP, PVDF) в агрессивных зонах приводит к сквозной коррозии емкостей и трубопроводов уже через 3–5 лет. Замена проржавевшего бака объемом 50 м³ — это остановка производства и огромные затраты. Закладывайте правильный материал на этапе проекта.
Третий риск — человеческий фактор и квалификация персонала. Современные системы сложны. Оператор, привыкший к “крутить вентиль”, не сможет управлять системой дозирования полимеров или интерпретировать данные датчиков мутности. Инвестиции в обучение и создание четких регламентов (SOP) так же важны, как и покупка насосов. В нашей практике был случай, когда оператор вручную отключил автоматику подачи кислорода на ночь “чтобы не шумела”, что привело к гибели ила и месяцу простоев.
Будущее отрасли: тренды 2026 года и далее
Отрасль движется к концепции “Zero Liquid Discharge” (ZLD) — нулевого сброса жидкости. Это означает, что вся вода возвращается в производственный цикл, а твердые отходы утилизируются. Движущей силой является не только экология, но и дефицит водных ресурсов и рост тарифов на водопотребление. Технологии кристаллизации и механической компрессии пара (MVR) становятся более доступными для средних предприятий.
Еще один тренд — цифровизация и предиктивная аналитика. Датчики подключаются к облачным платформам, которые анализируют тенденции и предупреждают оператора: “Через 3 дня мембрана потребует промывки” или “Концентрация аммония растет, увеличьте аэрацию”. Это переход от реактивного обслуживания (“сломалось — чиним”) к проактивному (“предвидим — предотвращаем”). Игнорирование цифровых инструментов в 2026 году ставит предприятие в положение догоняющего.
Также растет спрос на модульные, контейнерные решения. Они позволяют быстро развернуть очистные сооружения на новой площадке или временно увеличить мощность во время пикового производства. Гибкость становится важным конкурентным преимуществом.
Часто задаваемые вопросы
Какова минимальная мощность системы, которую имеет смысл автоматизировать?
Автоматизация целесообразна для любых систем мощностью свыше 10 м³/сутки. Даже на малых объемах ручное управление дозированием реагентов приводит к перерасходу химии на 20–30% и нестабильному качеству очистки. Простой ПЛК с базовым набором датчиков окупается за счет экономии реагентов менее чем за год.
Можно ли использовать бывшее в употреблении оборудование для экономии?
Мы категорически не рекомендуем покупать б/у мембранные модули, насосы высокого давления и системы автоматики. Ресурс мембран ограничен, и вы не знаете условий их предыдущей эксплуатации. Экономия на покупке составит 30%, но риск простоя и замены через 3 месяца превратит это в убыток. Допустимо использование б/у металлических емкостей после дефектовки и антикоррозийной обработки.
Что делать с концентратом после обратного осмоса?
Это самая сложная проблема. Варианты: 1) Выпаривание до сухого остатка (дорого по энергии). 2) Сброс в специальную карту испарения (требует разрешения и больших площадей, сложно получить согласование в 2026 году). 3) Передача специализированным организациям для утилизации как опасные отходы. Выбор зависит от объема концентрата и местных законодательных ограничений.
Сколько времени занимает внедрение системы “под ключ”?
Для стандартного проекта мощностью до 200 м³/сутки цикл составляет 6–8 месяцев: 1 месяц на аудит и проектирование, 3–4 месяца на изготовление оборудования, 1 месяц на монтаж и 1–2 месяца на пусконаладку и выход на режим. Сроки могут увеличиться при необходимости сложных строительно-монтажных работ или получении специфических разрешений.
Заключение и следующие шаги
Внедрение современных решений для очистки фармацевтических сточных вод в 2026 году — это стратегическая инвестиция в непрерывность вашего бизнеса. Риски штрафов, репутационные потери и угроза остановки производства делают экономию на очистных сооружениях ложной экономией. Правильно подобранная технология не только защищает окружающую среду, но и позволяет возвращать воду в процесс, снижая зависимость от внешних источников.
Не ждите, пока инспектор принесет предписание. Начните с аудита ваших текущих стоков и сравнения их с новыми нормативами. Если вы сомневаетесь в выборе технологии или нуждаетесь в экспертной оценке существующей системы, наша команда готова провести детальный анализ вашей ситуации. Мы поможем подобрать оптимальное сочетание методов, которое обеспечит соответствие требованиям и минимизирует операционные расходы.
Свяжитесь с нами сегодня для консультации с ведущим инженером-технологом. Обсудим ваш проект, рассчитаем предварительную смету и предложим варианты пилотных испытаний. Помните: чистая вода — это ресурс, который нельзя терять.